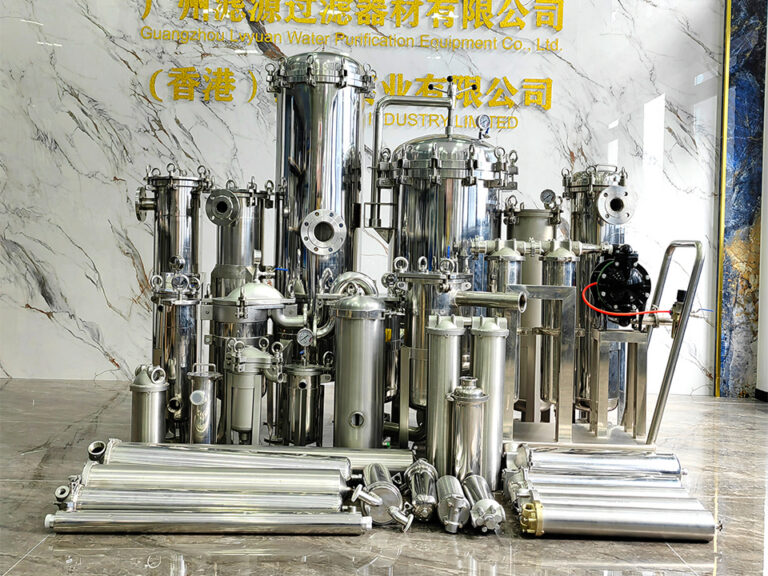
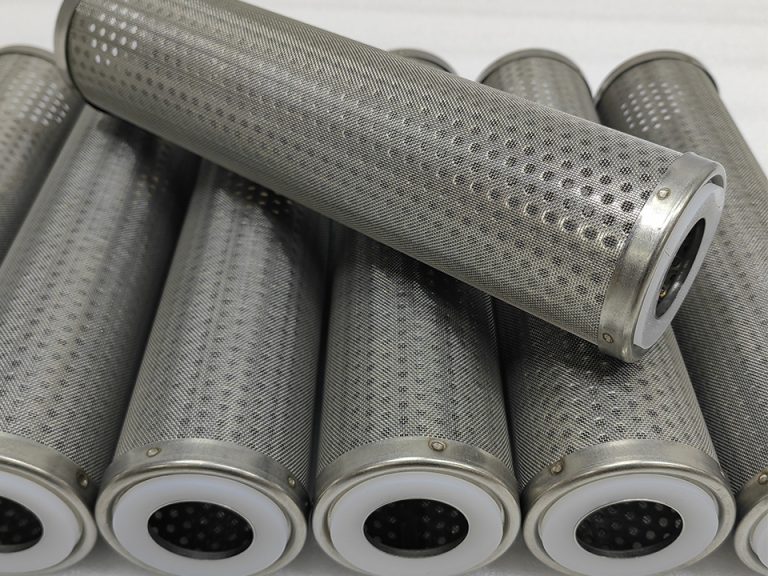
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
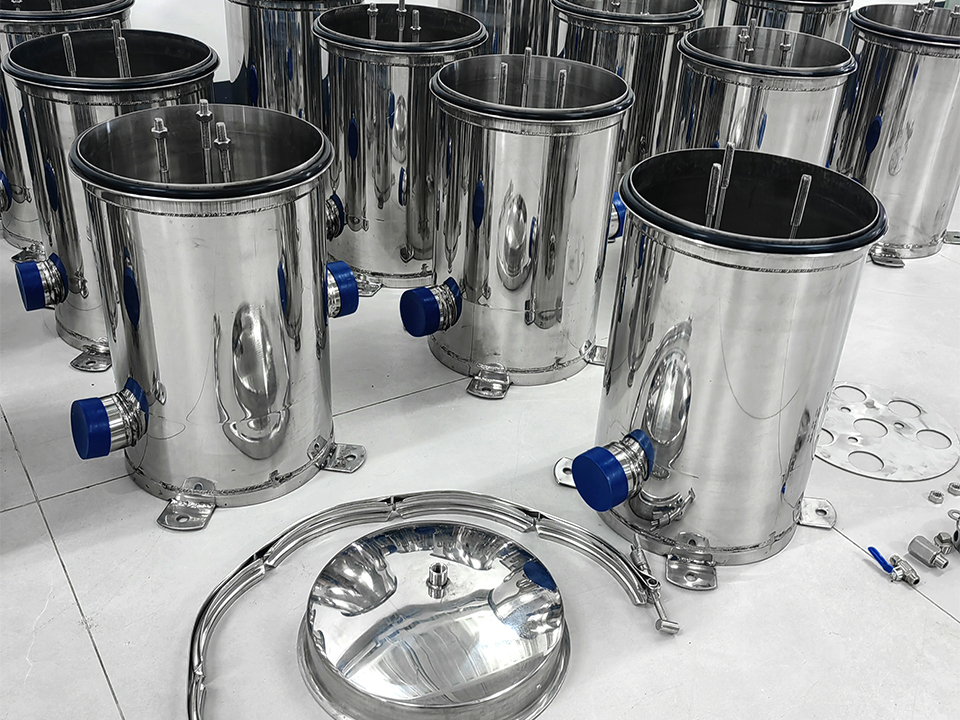
フィルターハウジングの仕様書において、製品との接触面、最大Ra値、光沢処理、溶接処理、評価手法、および合格書類が明記されていない限り、その記述はステンレス鋼を売り込むための営業文句に過ぎない。.
数字は買い手を惑わす。.
販売業者は、鏡面仕上げのような光沢のある表面を売り込みつつ、実際には手の届きやすい表面積だけをこっそりと測定し、溶接ビード、ねじ込み式の工具ポート、排水管の接続部、チューブシート、カートリッジソケット、そして閉鎖部の下にある影になる部分――特に残留物が残りやすい箇所――を無視してしまうことがある。.
では、衛生用フィルターハウジングには、実際にはどの程度のRa表面粗さコーティングが必要なのでしょうか?
基本的な衛生的な飲食サービスについては、, Ra ≤ 0.8 µm, 、およそ 32マイクロインチ, が従来の基準となっています。製薬、バイオテクノロジー、高純度水、あるいは厳格に管理された発酵プロセスにおいては、顧客は通常、内部要件をさらに厳格化し、 Ra ≤ 0.5 µm または Ra ≤ 0.4 µm, 、多くの場合、電解研磨を併用して。.
しかし、それはまだ始まりに過ぎない。.
Ra(平均粗さ)とは、所定の測定長さにおいて、表面が平均線から示す垂直方向の平均偏差を表します。値が小さいほど、測定された表面は滑らかであることを示します。.
変換は簡単です:
問題は、Raが複雑な表面積を1つの数値に集約してしまう点にある。.
表面は、深い引っかき傷、ピット、層、溶接凹み、根深い粗面、または不適切な混合による遷移部が存在していても、一般的な粗さ試験に合格する場合があります。ASME B46.1では、Raを、うねり、レイ、測定長、および評価上の問題なども同様に含む、より広範な測定体系における表面質感パラメータの一つとして扱っています。.
その区別は重要です。プロファイル計が「0.38」と表示されたという事実だけで、住宅が衛生的になるわけではありません。“
私の仕事のルールは端的に言えばこうだ: 用途としては、衛生基準として0.8 µm、主要な高純度仕様として0.5 µm、また、汚染管理、洗浄バリデーション、あるいは腐食暴露により、製造上のさらなる自主管理が必要とされる場合には0.4 µmを使用する。.
アプリケーションは、その数値について決定を下さなければなりません。.
| 応募内容を絞り込む | 推奨される最適な内部Ra | おおよそのマイクロインチ相当 | 典型的な表面積療法 | 購入設定 |
|---|---|---|---|---|
| 一般産業用水の前処理 | 0.8~1.6 µm | 32~63 µin | 業務用機械用表面 | すぐには衛生的とは言えない |
| 食品・飲料に関するお問い合わせ | ≤ 0.8 µm | 32 µin 以下 | 機械研磨、溶接部の効果的な仕上げ | 標準的な衛生基準 |
| 牛乳、発酵、発酵プロセス、および繊細な飲料加工 | ≤ 0.5~0.8 µm | ≤ 20~32 µin | きめ細やかな機械研磨仕上げ;EPはオプション | 土壌およびCIPの化学的特性に応じて選択してください |
| 非無菌医薬品製造 | ≤ 0.5 µm | 20 µin 以下 | 機械研磨仕上げまたは電解研磨 | 洗浄の妥当性確認では、その選択を管理すべきである |
| バイオテクノロジー、滅菌精製、WFI、および高純度プロセス用接触部品 | ≤ 0.4 µm | 15.7 µin 以下 | 機械的な仕上げ処理の後、電解研磨を行う | 高純度仕様の堅牢な仕様 |
| 驚くほどきめ細やかなサービス | ≤ 0.25 µm | 10 µin 以下 | 専門的な明るさの調整と検証 | プロシージャの脅威が価格を支えている場合にのみ使用される |
これは調達決定用表であり、ASME BPE、3-A衛生要件の現行版、所有者のユーザー要求仕様、または承認済みの洗浄プログラムに代わるものではありません。.
食品接触機器に一般的に採用されている3-A衛生設計基準では、製品と接触する部分の最大表面粗さを Ra 32 µin、つまり約 0.8 µm, 、一方で、耐久性があり、隙間がなく、洗浄可能な構造も同様に必要とされています。.
興味深いことに、3-Aは実際に、次のようなことを示唆する乳製品に関する研究についても検討を行っている。 Ra 20 µin またはそれより滑らか 膜の形成を抑え、衛生的な清潔さを高めるためです。これは、20 µinが普遍的な法的要件であるということではありませんが、ある厳しい現実を浮き彫りにしています。すなわち、従来の32 µinという上限値を単に満たすだけでは、土壌、微生物、温度、洗浄サイクルごとに最適な設計選択とは限らないということです。.
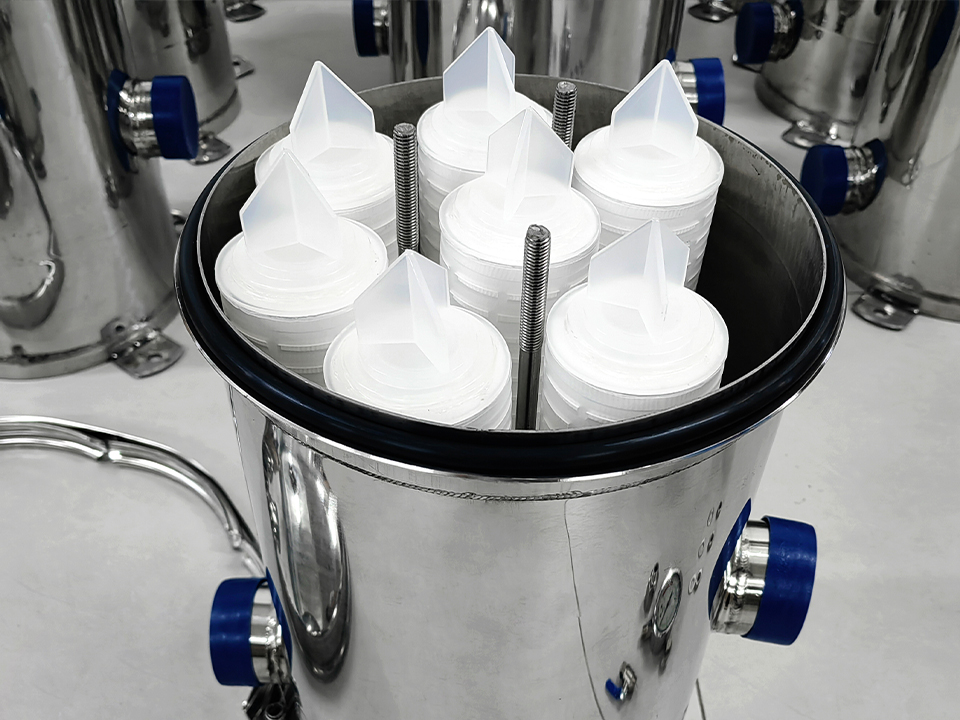
お客様からは、ハウジングが「FDA承認済み」か、「ASME認定済み」か、あるいは「3-A準拠」かといった質問をよく受けますが、まるでこれらの表現が互換性があるかのように扱われています。.
そうではありません。.
食品、乳製品、および飲料用機器について、3-Aの原則では、製品と接触する表面の滑らかさ、洗浄可能な接合部、細菌の侵入を防ぐ構造、排水性の良さ、製品の安全性、および劣化に対する耐性が重視されています。.
知り合い 32 µin Ra(最適値) その結果、これはより広範な衛生設計システムの一部となっています。見事に研磨されたハウジングであっても、排水口のないサンプ、露出しているねじ部、溶接部の継ぎ目が目立つもの、あるいはアクセスできないカートリッジ座がある場合は、衛生上の問題となる可能性があります。.
ASME BPEは、材料、プロセス接触表面積、洗浄性、無菌性、構造、接続、評価、スクリーニング、応力解析、および認証に関する要件や指針を通じて、バイオプロセス機器について規定しています。.
多くの購買チームがここで間違いを犯してしまいます。彼らは、以下の点を確認せずに「ASME BPE仕上げ」と記載してしまうのです:
“「BPE仕上げ」は不完全です。調達要件の観点からは、間違いなくこれを却下するでしょう。.
FDAの規制は通常、結果に重点を置いています。すなわち、汚染や製品の品質上の欠陥を防ぐため、機器は適切な方法で製造、洗浄、保守、消毒、または除染されなければなりません。21 CFR 211.67に基づき、製造業者は適切な機器の洗浄および保守手順を策定し、これを遵守する必要があります。.
FDAは、購入者に適切なRa値を選定したからといって、不十分な発注書を容認することはありません。製造業者は、機器の設計、表面状態、洗浄用化学薬品、手順のリスク、およびバリデーションの証拠を添付しなければなりません。.
執行記録は、パンフレットによる保険請求よりも有用です。なぜなら、それらは真のセンターがどこで不十分であるかを明らかにしてくれるからです。.
2024年6月20日付でオプティケム・インターナショナル社に送付された是正勧告書において、FDAは、クリーンルームに清掃しやすい表面が不足していたことを指摘したほか、製品接触機器の衛生管理および清浄・無菌ろ過手順の検証に関する不備も確認した。表面の設計、ろ過管理、および無菌技術については、個別の文書化作業としてではなく、相互に関連する問題として扱われた。.
その後に、2024年6月18日に公表されたサンライト・ドラッグ・インダストリーズ社への勧告書があります。FDAの調査官は、およそ 450 mLの固定液 専用ではない製造装置の内部で、その後のLC/MS評価により、無数の未知のピークが検出された。これはまさに、排水性や洗浄しやすい内部形状が「追加機能」に過ぎないと主張する人がいる際、購買担当チームが心に留めておくべき発見である。“
2023年にクーパーズタウン・チーズ・ビジネス社に対して発出された是正勧告書は、さらに明快な表現となっている。FDAは、床面が不均一で粗い箇所が複数あることを報告しており、問題のある2か所から採取された環境サンプルからは、陽性反応が確認された。 リステリア・モノサイトゲネス. 。対象となった表面は不動産物件ではなかったが、衛生管理の考え方は容易に応用できる。窪みには湿気や汚れが溜まりやすく、微生物にとっては、その欠陥が床、溶接部、バルブ本体、あるいは不動産物件の皿のいずれに現れるかは関係がないのだ。.
この教訓は不愉快なものだ。表面の欠陥は、目に見える不具合として現れるずっと前から、製造工程上のリスクとなっているのだ。.
電解研磨は、電気化学的な処理により、ステンレス鋼の表面から微細な層を制御的に除去するものです。適切に行えば、微細な凹凸を最小限に抑え、遊離鉄を除去し、不動態化を促進し、熱変色を取り除き、耐食性を高めることができます。.
ASTM B912は、特に電気研磨によるステンレス鋼の不動態化について扱っており、余分な鉄分を除去し、表面を平滑化することで耐錆性が向上し得ると指摘している。.
とはいえ、電解研磨では何でも解決できるわけではない。.
これは間違いなく確実に修正されるわけではありません:
実際に電解研磨が施されたネガティブ溶接部であっても、やはりネガティブ溶接部であることに変わりはない。写真では単にきれいに見えるだけかもしれない。.
また、見た目はあてにならない。機械的に研磨された「鏡面仕上げ」は、光を美しく反射する一方で、方向性のある溝や研磨剤の残留、あるいは不均一な粗さが残っている場合がある。一方、適切に電解研磨された表面は、ややマットで曇ったような外観を呈することがあるが、耐劣化性ははるかに優れている。.
測定可能な問題を具体的に挙げてください。形容詞は使わないでください。.
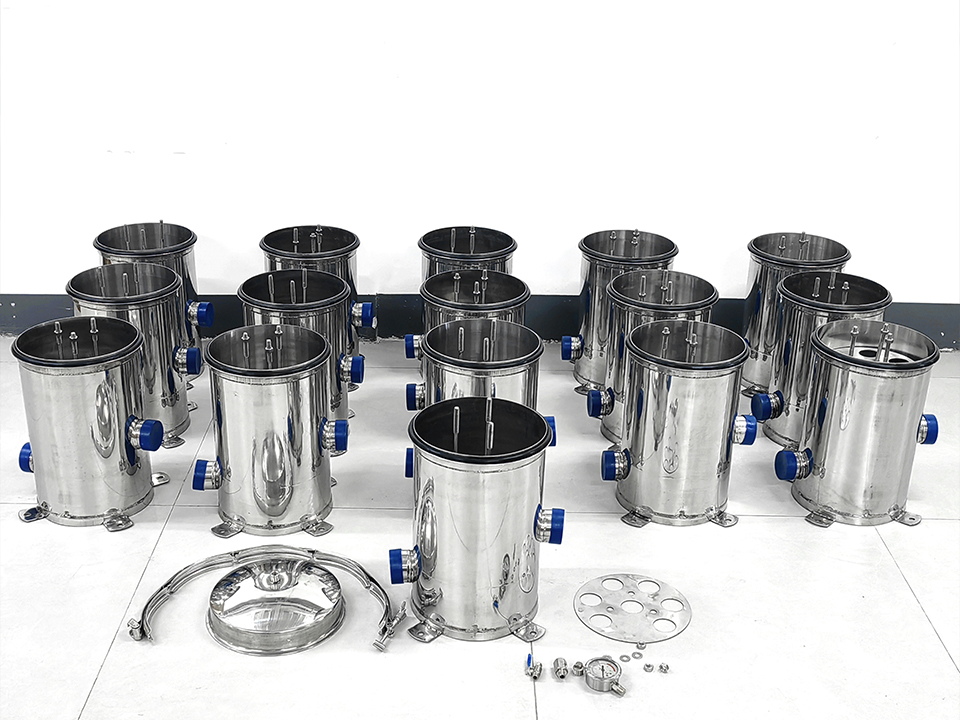
多くの最高級の衛生用フィルター関連物件が、 AISI 316L ステンレス鋼, 、特に製薬、バイオテクノロジー、高純度水、乳製品、飲料、および化学洗浄が施されたシステムにおいて。.
「L」は、低炭素のウェブコンテンツを示しており、通常は 0.03% 最適炭素含有量, これにより、熱影響部周辺の溶接箇所の感作や粒界劣化のリスクを低減するのに役立ちます。.
304ステンレス鋼と比較して、316Lにはモリブデンが含まれており、多くの塩化物を含む環境下での接触腐食や隙間腐食に対する耐性が向上しています。とはいえ、316Lが絶対に腐食しないというわけではありません。 高温の塩化物溶液、塩酸、滞留した化学物質の残留物、過剰な遊離塩素、および管理が不十分な洗浄サイクルは、依然として316Lに損傷を与える可能性があります。.
材料の選定と表面仕上げは、併せて検討すべきである。.
不適切な合金に0.4 µm Raの仕上げを施すことは、適切な設計とは言えません。同様に、粗い溶接跡がある316Lの被覆、炭素鋼による汚染、記録のない不動態化処理、あるいはNaOH、HNO₅、過酢酸、高圧蒸気、またはプロセス用溶剤と相容れないエラストマーの使用も、適切な設計とは言えません。.
単純な表面が問題となることはめったにない。.
シェル壁には、機械的な整備やプロファイル計による測定を行うためのスペースが確保されています。特に作業が困難な箇所は、形状が変化する部分、溶接部が合流する部分、カートリッジ部品が密閉されている部分、あるいは計器が圧力境界部に差し込まれる部分です。.
私は間違いなく、以下の場所を試験用地図に記載するでしょう:
内部溶接部は、必要な箇所において完全に浸透しており、亀裂や許容できない変色がなく、不安を生じさせたり肉厚を薄くしたりすることなく、均一に混合されていなければならない。.
0.32 µmというシェル解析値は、隣接する溶接部の厚みが0.9 µmである場合やアンダーカットが含まれている場合には、ほとんど意味をなさない。.
カートリッジの出口、アダプターマグ、チューブシートの穴、タイロッドリンク、およびシールランドには、異物や洗浄剤が滞留する可能性があります。また、これらの箇所は、DOE、222、226、フィン型、フラット型、あるいはその他の各種カートリッジ配置が適切にシールされるかどうかも左右します。.
上流側の土砂制御においては、カートリッジの寸法と端部の形状がハウジングのレイアウトと一致している必要があります。以下を使用するシステムでは、 10、20、30、または40インチのPPフィルターカートリッジ カートリッジのサイズ公差、アダプターの形状、ガスケットの材質、および差圧の制限について検討すべきであり、単に長さが短いという理由だけで選定すべきではない。.
ハウジングのボウル部分が研磨仕上げになっていても、電源コンセントの下や、向きが不適切な通気管の分岐部内部に液体が滞留することがあります。排水性は、単体のCADレンダリングではなく、実際に取り付けて動作させる状態において確認する必要があります。.
プールは有効になっていません。.
ポート、サンプリング用遮断弁、圧力トランスミッタの分岐管、およびサーモウェルは、常にデッドレグとなる可能性のある箇所です。衛生用途においては、その構造やプロセス上の特性によって特に許可されている場合を除き、ねじ部が製品に露出してはなりません。.
トライクランプ、Vバンド、スイングボルト、およびコード式継手は、それぞれ洗浄性、耐圧性、および作業者の安全性に関して考慮すべき異なる要素をもたらします。ガスケットの浸食、後退、過度の圧縮、および表面の凹凸により、Ra証明書では明らかにされないような狭い保持領域が生じる可能性があります。.
表面コーティングは、設備の洗浄性を左右します。カートリッジは、粒子の捕捉、水力抵抗、化学的適合性、および一部の用途においては微生物の捕捉を管理します。.
こうした業務が複雑になると、仕様が不適切なものになってしまいます。.
A Ra 0.4 µmの電解研磨仕上げが施されたハウジングを使用しても、10 µmの微粒子を含む小型カートリッジを清潔かつ無菌の状態にすることはできない. また、過酷な環境下で排水できない場所に絶対ろ過性能を持つ滅菌済み膜層を設置しても、信頼性の高い滅菌ろ過システムは構築できない。.
ROの前処理および一般的な水処理作業には、 40インチPPカートリッジおよびRO前処理用の配置図 これは、膜層の設置に先立って、廃棄物の保管場所を管理するのに適しているかもしれません。しかし、ROプレフィルター装置は、その材質、溶接部、仕上げ、ガスケット、排水性、耐応力値、洗浄方法、および関連文書が、その主張を裏付けていない限り、医薬品用衛生機器として直ちに認定されるべきではありません。.
まったく同じ区別が、ある PP沈殿カートリッジで不動産のフィルターを洗浄する. 可視性により、運転者は汚れや著しい付着物を確認しやすくなりますが、透明な住宅用または商業用不動産は、CIP、SIP、圧力サイクル、および認定生産向けに設計された316L衛生仕様不動産とは、一般的に異なる脅威カテゴリーに分類されます。.
高固形分水療法では、 大口径ポリプロピレン製デブリカートリッジ 高い汚れ保持能力により、交換頻度を低減できる可能性がある。この利点は、浄化プロセスの経済性に懸念をもたらすものであり、隣接するハウジングの製品接触面の要件を変えるものではない。.
また、数多くの顧客維持要因が検討されている中で、, 1~100 µmのPPメルトブローカートリッジ 組織的な沈殿物の除去を可能にするが、マイクロ単位の数値は、実証済みの絶対ろ過精度や微生物保持率と混同してはならない。.
専門的な調達要件は、広告やマーケティングのニーズというよりは、むしろ試験のガイドラインのようなものとして捉えるべきである。.
私がお勧めする最低限の構成は以下の通りです:
特に別段の定めがない限り、製品と接触するすべての金属表面はAISI 316Lステンレス鋼とし、Ra ≤ 0.5 µmの仕上げとする。内面は機械研磨を施し、指定がある場合は、製造および溶接完了後に電解研磨を施すものとする。 表面粗さは、最終処理後に、調整済みの測定器具および合意された測定基準を用いて検証されるものとする。.
その後、詳細を指定してください:
厳格な衛生フィルターに関する不動産計画は、一行の認証文だけでは不十分である。.
依頼内容:
証明書も魔法ではありません。特定された箇所が、最後の研磨、溶接、修理、パッシベーション、および電解研磨の工程を経て試験が行われた、実際のシリアル番号付きハウジングであることを確認してください。.
さもなければ、その書類には、もはや存在しない地表について説明されている可能性もある。.
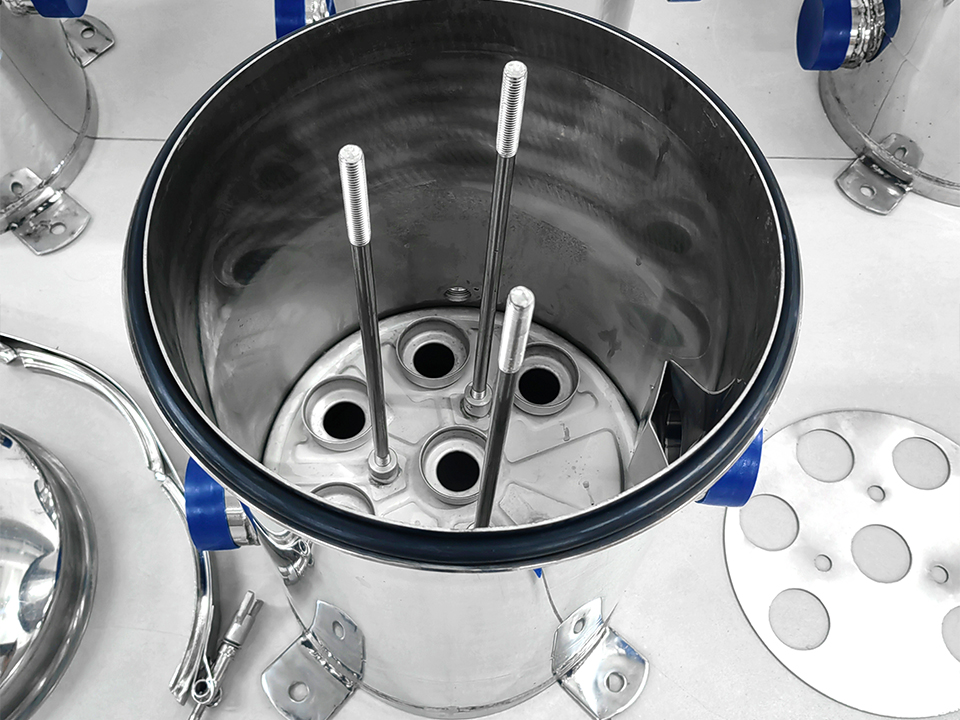
衛生用フィルターハウジングにおいて、最も妥当なデフォルト仕様の一つは、一般的な食品・飲料用途において、製品と接触する内面コーティングの粗さ(Ra)を0.8 µm以下とすることである。ただし、工程、洗浄の妥当性確認、 バイオバーデン管理、あるいは顧客の要求仕様により、より高純度の表面が求められる場合には、Ra ≤ 0.5 µm または ≤ 0.4 µm まで厳格化される。.
適切な限界値は、規制要件、製品の汚れ、温度、洗浄剤、微生物によるリスク、およびシステムでCIPまたはSIPを実施する必要があるかどうかに依存します。数学的な上限値や評価手法が示されていない限り、「衛生研磨済み」という表示を受け入れてはなりません。.
電解研磨されたフィルターハウジングは、通常、パッシベーション性能の向上、微細な凹凸構造の低減、遊離鉄による汚染の低減、および錆に対する耐性の向上といった利点がありますが、溶接部、排水管、ポート、ガスケットの接合部、あるいはカートリッジの座面に、電気化学的処理では除去できない問題が残っている場合、それだけで衛生性が大幅に向上するわけではありません。.
電解研磨は、適正な製造工程と管理された機械的予備処理に基づいて行われるべきである。「電解研磨済み」という言葉に頼るのではなく、最終的なRa値、処理順序、承認基準、および関連書類を明確に定義すべきである。“
316Lステンレス鋼は、高純度の衛生用フィルターハウジングの標準的な材料です。これは、炭素含有量が低いため溶接加工に適しているほか、モリブデン含有量により、304よりもさまざまな接触腐食や隙間腐食に対する耐性が優れているためです。ただし、適用される製造仕様によっては、他の合金が許容される場合もあります。.
製品選定にあたっては、塩化物、温度、洗浄剤、圧力、製品との適合性、および想定される耐用年数を考慮する必要があります。316Lでは化学的耐性が不十分な場合には、ハステロイ、二重ステンレス鋼、またはその他の合金の使用が適切となる場合があります。.
Ra値は、最終的な組立および表面処理が完了した後、調整済みのプロファイル計を用いて測定する必要があります。その際、合意された表面粗さ要件、サンプリング長、カットオフ値、寸法指示、合格基準、および、覆面面に加え、溶接部、カートリッジ座、ドレン、ポート、段差などの困難な箇所も網羅する測定計画を適用する必要があります。.
最も都合の良い場所での単一の測定値だけでは、証拠としては不十分です。購入者は、追跡可能な測定値を多数要求するとともに、その仕様が評価対象となるすべての領域に適用されるものなのか、それとも分析的なサンプリング手法に基づくものなのかを明確にする必要があります。.
ポリプロピレン製カートリッジは、その寸法、エンドキャップの仕様、シール材、耐熱温度、差圧耐性、化学的適合性、抽出物プロファイル、微生物に関する要件、および所望のろ過精度が、フィルターハウジングの仕様およびバリデーション済みのプロセスに適合する場合、衛生用ステンレス鋼製フィルターハウジングに設置することができます。.
ハウジングのRa値は、カートリッジの適合性を保証するものではありません。規制対象の用途においては、カートリッジのロット追跡可能性、食品接触用または医薬品用の適合証明書、完全性試験の要件、およびマイクロン定格が公称値か実測値かを確認してください。.
衛生用フィルターの不動産取引において、最適なRA価格とは、必ずしも業者が見積書に記載できる最低価格とは限りません。.
多くの食品・飲料システムにおいて、, Ra ≤ 0.8 µm これは妥当な基準である。高純度の医薬品およびバイオテクノロジー用溶液については、, Ra ≤ 0.5 µm または ≤ 0.4 µm, 、通常は電解研磨が施されており、より高性能な仕様を実現しています。.
しかし、表面積のコーティングは、制御手段の一つにすぎない。.
材料の品質、溶接の品質、排水性、カートリッジの密閉性、ガスケットの配置、耐食性、洗浄薬剤、寸法設計、および必要書類は、すべてまったく同じ衛生上の目的を支えるものでなければならない。.
フィルターハウジングの見積依頼を行う際は、プロセス流体、運転温度、洗浄用化学薬品、負荷、カートリッジの形式、目標ミクロン定格、および求められる衛生基準を明記してください。要件を可能な限り詳細に提示することで、より信頼性の高いハウジングを選定できるようになります。また、曖昧な「鏡面研磨仕上げの衛生仕様」といった主張を、はるかに容易に却下できるようになります。.