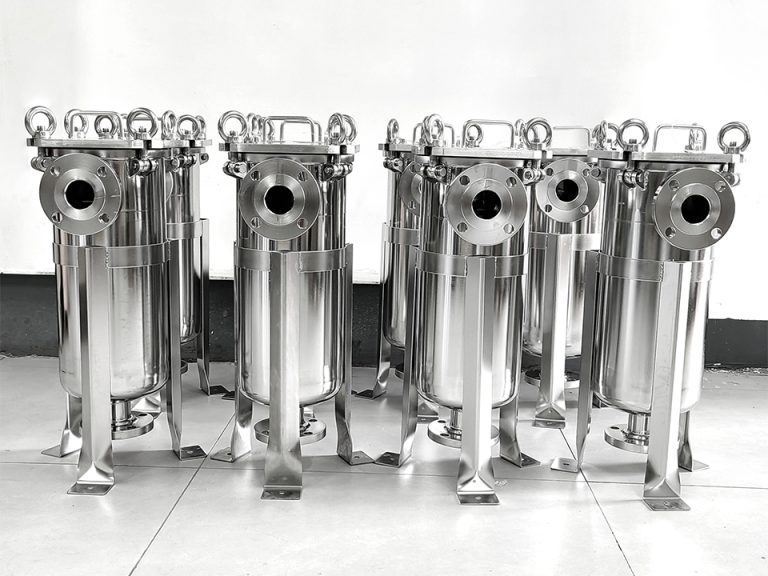
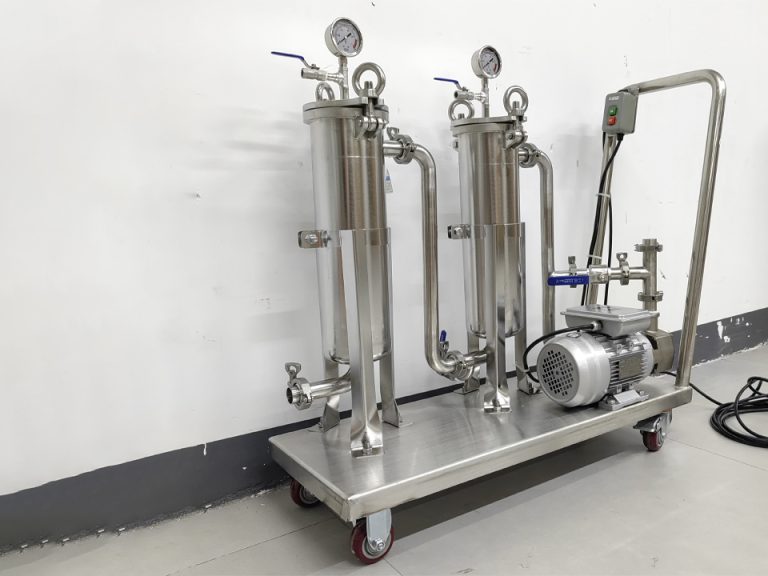
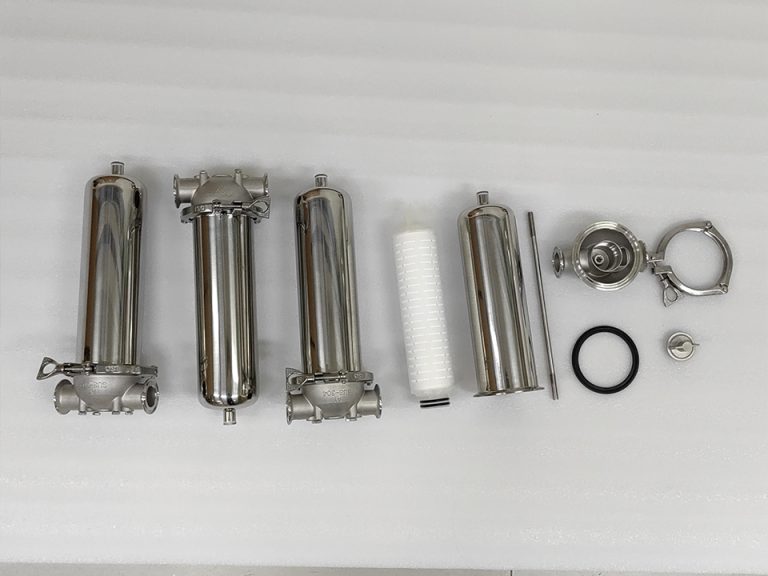
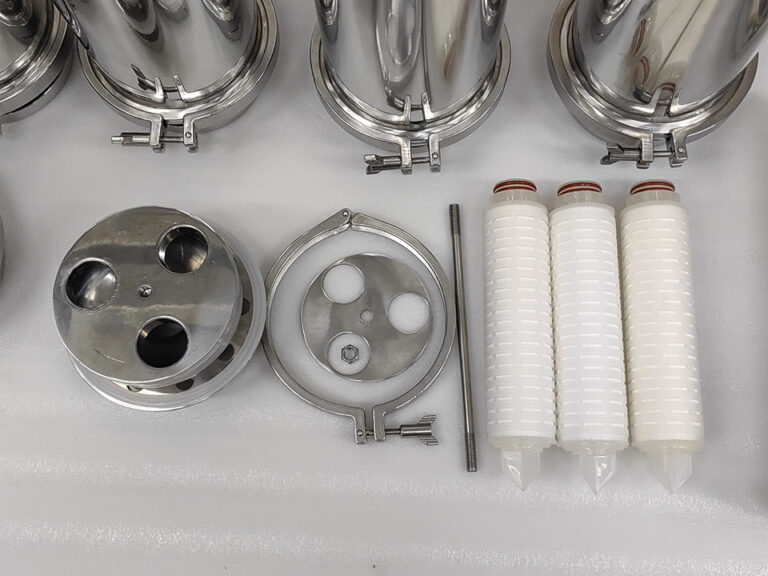
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
場合によっては可能です。ステンレス製のフィルターハウジングに亀裂が生じた場合、その亀裂が局所的なものであり、母材が304Lや316Lなどの溶接可能なオーステナイト系鋼種であり、かつ根本原因が特定・除去されているのであれば、溶接による修復が可能であることがよくあります。また、修復作業は認定された溶接手順に従って行われ、その後、検査および試験を受ける必要があります。 しかし、亀裂が塩化物応力腐食割れに起因する場合、疲労によって複数の亀裂が生じている場合、あるいは加圧状態の溶接部を適切に検査・試験できない場合は、修理は適切な選択肢とは言えません。また、修理費用が新品ユニットの価格に近づいている場合も、修理は適切な選択肢とは言えません。 保守および調達チームにとって、真の課題は、溶接工が亀裂を閉じることができるかどうかではありません。重要なのは、修理後にハウジングが安全で、漏れがなく、必要な箇所で衛生基準を満たし、カートリッジを確実に密閉できるかどうかです。.
以下の4つの条件が満たされる場合、溶接による補修は妥当である:
典型的な例としては、閉鎖部の締め付け過多や単発の水撃現象といった一過性の事象によって生じる、溶接トウ部やフィレット部の短い亀裂が挙げられます。.
ひび割れが、特定の一箇所だけでなくハウジング全体が劣化していることを示唆している場合は、通常、交換の方が安全です。その例としては、応力腐食割れ、微細なひび割れの網目状の広がり、あるいは以前の補修後に再発したひび割れなどが挙げられます。また、ピッチングや隙間腐食によって肉厚が薄くなり、溶接できる健全な金属がほとんど残っていない場合も、交換が必要な兆候の一つです。.
どちらの結果も原因によって左右されるため、溶接に関する決定を行う前に、次のセクションを参照する必要があります。.
ひび割れにはさまざまな原因があり、その修復効果も原因によって異なります。まずは原因を特定してください。.
ポンプの始動、バルブの閉塞、脈動を伴う投与ポンプ、およびオン/オフの繰り返しは、ハウジングに繰り返し負荷をかけます。疲労亀裂は通常、応力集中部、すなわちノズルとシェルの溶接部、支持金具、溶接トウ、およびフランジやヘッドの接合部から発生します。 元の溶接部よりも鋭い輪郭を残す溶接補修を行った場合、同じ理由で再び破損する可能性があります。.
さらに、フィルターの目詰まりもこの問題に拍車をかけています。カートリッジに固形物が蓄積すると、差圧が上昇します。システムにリリーフ弁やバイパスがない場合、上流側の圧力はポンプのシャットオフヘッド付近まで上昇する可能性があります。この点において、カートリッジの仕様は診断の重要な手がかりとなります。メーカーの製品ページによると、 プロセスろ過用工業用プリーツフィルターカートリッジ そのカートリッジシリーズについては、4~5.5 barまでの圧力範囲が記載されています。これらの数値はエレメントに関するものであり、ハウジングに関するものではありません。とはいえ、交換間隔がエレメントの限界値に近い差圧によって決まっている場合、ハウジング側でも同様の圧力スパイクが発生している可能性が高いでしょう。.
304や316などのオーステナイト系ステンレス鋼は、引張応力、塩化物、そして通常は高温が同時に作用すると、亀裂が生じることがあります。これらの亀裂はしばしば分岐しており、一本の明確な線というよりは、微細な網目状に見えることがあります。 成形や溶接による残留応力が、引張荷重の大部分を占めています。補修溶接を行うと、すでに損傷している金属にさらに残留応力が加わることになります。そのため、SCC(応力腐食割れ)の場合、一般的に、同じグレードの鋼材を再溶接するのではなく、部品を交換するか、より耐性の高い合金などへの材料変更が推奨されます。診断については、材料エンジニアが確認する必要があります。.
溶着不良、熱割れ、クレーター状の亀裂、アンダーカットは、いずれも使用中の亀裂の原因となり得ます。ハウジングが耐用期間の早い段階で破損した場合、製造上の欠陥が原因である可能性が考えられます。これは修理の問題であると同時に、保証やサプライヤーの品質に関する問題でもあるため、研磨作業を行う前に、破損状況を記録しておく必要があります。.
停止中のハウジング内部で水が凍結すると、薄いシェルが変形したり割れたりすることがあります。アイボルトやクランプの締め付け過多、入口・出口の接続位置のずれによる配管のひずみ、および支持されていない配管からの振動も、溶接部の亀裂の原因となります。こうした場合、荷重の状態が是正されれば、通常は修理が可能です。.
信頼できる修理には、「研磨して溶接する」以上の工程が必要です。どの修理業者にも、以下の手順を説明してもらうようにしてください。.
この場合、容器全体の応力除去は現実的な近道とはなりません。オーステナイト系ステンレスを熱処理すると感作のリスクがあり、ハウジング全体を溶体化焼鈍することは現場ではほとんど不可能です。.
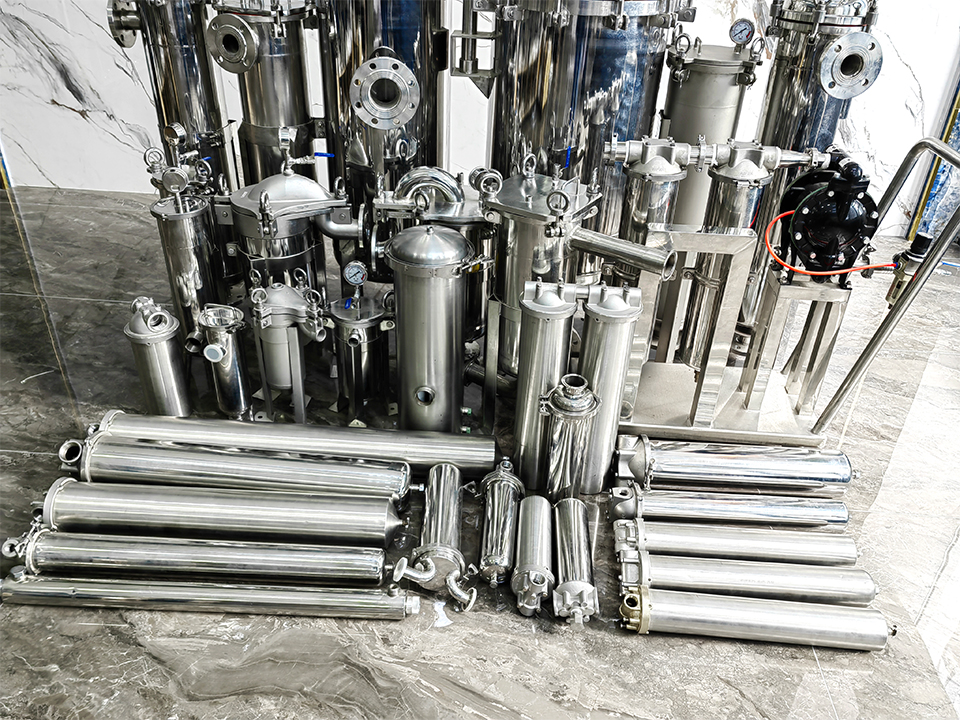
多くのフィルターハウジングは、法的な意味での圧力容器ですが、そのすべてに規格スタンプが押されているわけではありません。お使いのものが該当するかどうかは、設計圧力、容積、製造基準、および管轄区域によって異なります。銘板や製造元のデータ報告書を確認してください。.
コード認証を受けた容器の場合、耐圧部品の修理は通常、使用中規則によって規定されています。 北米では、通常、修理および改造を規定する「全米検査委員会検査規程(NBIC)」第3部と、溶接手順および溶接工の資格認定を規定する「ASME第IX部」が適用されます。ASME PCC-2には、圧力機器および配管の修理方法が規定されています。多くの管轄区域では、これにより認定修理機関および認定検査官の指定が必要となります。 欧州では、各国の使用中規制および「圧力機器指令」に基づく当初の適合性評価が適用される場合があります。作業開始前に現地の要件を確認し、必要に応じて修理業者、保険会社、および認定検査員と規則について確認してください。.
規格に準拠しない、低圧の衛生用または工業用ハウジングの場合、法的な負担は軽減されるかもしれませんが、自社によるリスク評価の重要性は変わりません。高温または危険な流体を収容する容器における不適切な溶接は、依然として危険要因となります。同様に、認定された手順、検査、および試験を指定してください。.
以下の表は定性的なスクリーニングの指針であり、技術的な判断に代わるものではありません。測定データは含まれていません。.
| クラック発生シナリオ | 考えられる原因 | 修理の可能性 | 主な条件またはリスク | 典型的な決定 |
|---|---|---|---|---|
| 1か所の溶接トウに短い亀裂があり、その周囲の母材は健全である | 機械的過負荷、単発的な圧力事象 | 多くの場合、実行可能である | 積載量を修正;ひび割れを完全に除去;再試験 | 点検および耐圧試験を伴う修理 |
| 繰り返しサイクル後のノズルまたは支持部の溶接部に亀裂が生じる | 応力集中部における疲労 | 条件付き | 形状、サポート、または圧力脈動の問題が解決されない限り、修復が再び失敗する可能性があります | 設計上の修正による修理のみを行い、それ以外の場合は交換すること |
| 分岐した、あるいは網目状の微細なひび割れ。多くの場合、溶接部の付近に見られる | 塩化物SCC | 貧しい | 残留応力と塩化物への曝露は依然として残っており、隣接する金属にも影響が出ている可能性が高い | 交換する;より耐性の高い合金を検討する |
| ピットや隙間からの壁貫通漏れ | 局所腐食 | 「不良」~「条件付き」 | 残存する壁の厚さは不明であり、近くにもさらに穴がある可能性が高い | 厚さを測定し、通常は交換する |
| 閉鎖フランジ、蓋の座面、またはカートリッジの座面の付近にひび割れがある | 過負荷または製造上の欠陥 | 条件付き | 歪みによりシール面が損なわれる恐れがあるため、平坦度を確認する必要があります。 | シール面の状態を確認できる場合にのみ修理を行うこと |
| 新築住宅の初期段階におけるひび割れ | 製造上の欠陥 | メンテナンスや修理ではありません | 保証対応と根本原因の調査を最優先とする | 書類を作成し、その後、サプライヤーの条件に従って返品または交換を行う |
| 以前の補修箇所で再びひび割れが発生 | 原因が解消されていないため | 貧しい | 残留応力と溶接品質については、すでに疑問が呈されている | 置換 |
必ずしもそうとは限りません。修理見積もりの金額が安い場合、通常はその溶接作業の費用のみが含まれており、その決定に伴う総費用は含まれていません。総費用には以下が含まれます:
実際の顧客事例ではなく、説明のための例を考えてみましょう。ある工場で、ステンレス製のプロセスハウジングの溶接部に生じた亀裂を修理し、再び稼働させました。この亀裂はポンプの脈動によって引き起こされたものでしたが、誰もその脈動を抑制しませんでした。 その溶接部は浸透探傷検査に合格しましたが、次の生産シーズン中に、新しい溶接部のすぐ隣でハウジングに再び亀裂が生じました。溶接部自体は問題ありませんでした。この修理は原因ではなく、症状に対処したに過ぎなかったのです。.
その逆も当てはまります。故障が単発的な過負荷によるものであり、資格を持った技術者による修理が迅速かつ適切に記録されている場合、筐体を交換することが必ずしもより安全で安価な選択肢とは限りません。合理的な判断基準としては、原因が特定され、その原因を取り除ける場合は修理を行い、原因が構造的なものである場合や、修理費用が交換費用に近づいた場合は交換を行うというものです。.
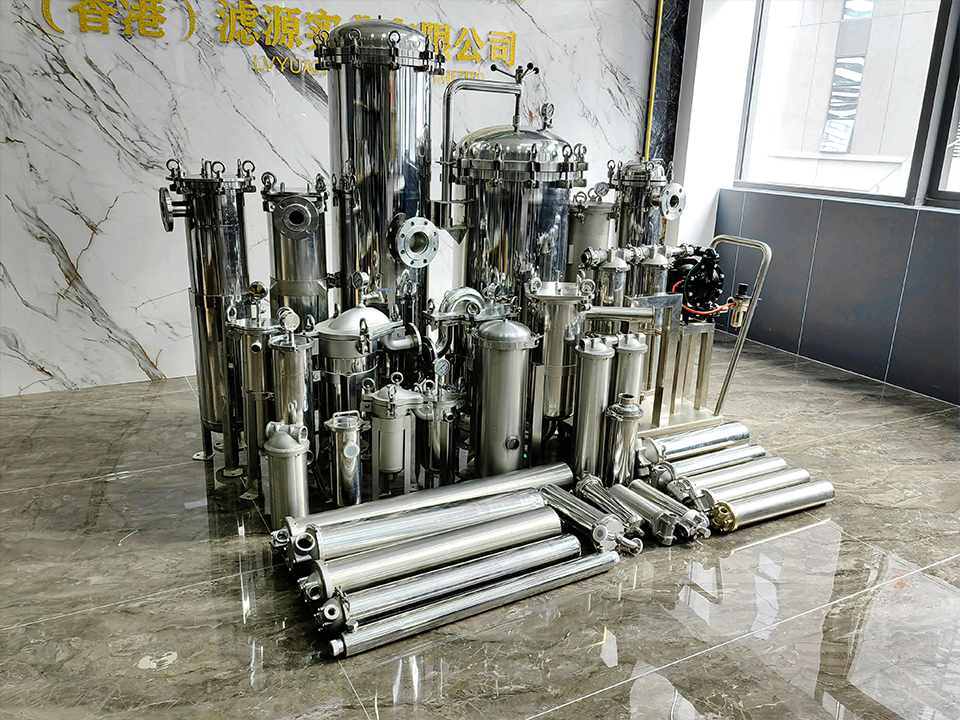
溶接収縮や歪みにより、シール面がずれることがあります。 閉鎖フランジ、リッドシート、またはカートリッジシートの付近では、わずかな変化でもバイパス経路が生じる可能性があります。その結果、ろ過されていない液体がエレメントを迂回してしまいます。これらの付近で修理を行った後は、フランジの平坦度、Oリング溝やガスケットシートの状態、およびカートリッジを固定する底部シートの状態を確認してください。.
次はカートリッジの端部接続部の確認です。カートリッジには一般的に、DOE(ダブルオープンエンド)、222または226アダプターが使用されており、フラットタイプやフィンタイプがあり、さまざまな長さで販売されています。メーカーの 交換可能なプリーツ式フィルターカートリッジ 例えば、このページには、さまざまな端部接続方式やシールオプションが記載されています。修理によってシート位置や位置合わせが変更された場合、以前は密着していた接続方式でも、もはやシールできなくなる可能性があります。.
長さやカートリッジの直径も重要です。例えば、より長いヒーターエレメントのようなものは、 Oリング式端部接続を備えた、40インチ、5ミクロンのプリーツ加工PPカートリッジ, は短いものよりも、位置合わせやシートの高さに敏感です。その 30インチの活性炭繊維プリーツ式カートリッジ 外径69 mm、端部がフラットまたはフィン付きの222/226タイプとして記載されています。ハウジングを修理した後、購入者がカートリッジの形式を変更する場合は、新しいエレメントがハウジングの内部形状に適合しているか確認してください。.
シール材は別途の品目となります。プリーツ式カートリッジには、一般的にシリコーン、EPDM、FKM、NBRなどの選択肢があり、適切な選択は流体や温度によって異なります。シールを指定できる場合は、 プリーツ状繊維膜カートリッジ このページでは、比較検討するための選択肢として、さまざまなシールおよび端部接続のオプションを紹介しています。実際の製品で使用する前に、必ず実際の部品で適合性を確認してください。.
修理済みのハウジングは、ひび割れが生じたのと同じシステムに戻されます。動作範囲が変更されていないと決めつけるのではなく、改めて確認してください。.
溶接による補修を承認する前に、以下の情報を収集してください。これにより、技術者や修理業者が作業内容を評価できるようになり、また、補修が却下された場合でも、交換の見積もりをより容易に行うことができます。.
次に、修理業者に次の4つの質問をしてみてください:
これらの質問に明確に答えられない業者は、見積価格がいくらであってもリスクとなります。.
ひびが入ったステンレス製のフィルターハウジングは溶接できますか? 多くの場合、母材が溶接可能であり、亀裂が局所的なもので、かつ原因が除去されていれば、修理は可能です。認定された手順に従い、染色浸透探傷検査および耐圧試験を実施してください。応力腐食割れや疲労亀裂網が見られる場合は、通常、交換が必要です。.
304または316ステンレス製のハウジングを修理する際、どのような溶加材が使用されますか? 304には308L、316には316Lといった低炭素の溶加材を組み合わせることは一般的な慣行です。ハウジングは必ずしも想定通りのグレードであるとは限らないため、溶接技術者は実際の母材のグレードを確認した上で、溶加材の選定を確定する必要があります。.
溶接補修には、認定検査員の立ち会いが必要ですか? これは、その筐体が規格認証済みの圧力容器であるかどうか、および地域の規制によって異なります。多くの管轄区域では、保圧部品の修理には、認定された修理機関および検査員の関与が求められます。銘板を確認し、所管の当局に相談してください。.
ひび割れが応力腐食割れであるかどうか、どうすれば判断できますか? SCC亀裂は、多くの場合、微細で分岐しており、高温かつ塩化物を含む環境下で、溶接部や応力がかかる箇所の付近に見られます。目視検査だけでは信頼性が低いため、補修を行う前に、材料エンジニアまたは金属試験所が診断結果を確認する必要があります。.
ステンレス鋼を修理した後、パッシベーション処理を行う必要がありますか? はい、ほとんどの場合そうです。溶接を行うと熱変色が生じ、保護酸化膜が損なわれることがあります。衛生面や耐食性が重要な箇所では、変色を取り除き、パッシベーション処理を施して、表面仕上げを元の状態に戻してください。.
修理したハウジングでも、カートリッジは適切に密閉されるのでしょうか? 必ずしもそうとは限りません。蓋の座面、フランジ、またはカートリッジの座面付近での溶接収縮がバイパスの原因となる場合があります。ハウジングを再び使用に供する前に、平坦度、シール座面、およびカートリッジと実際のヒーターエレメントとの適合性(端部の接続方式や長さを含む)を確認してください。.
ハウジングにひびが入った場合、修理するよりも交換した方が安くなるのはどのようなときでしょうか? ひび割れが広範囲に及んでいる場合、修理に大規模な点検や試験が必要な場合、稼働停止による損失が大きい場合、あるいは修理費用が新品購入価格に迫る場合は、多くの場合、交換の方が得策となります。安価な修理であっても、再び故障すれば、結局は最もコストが低いとは言えません。.