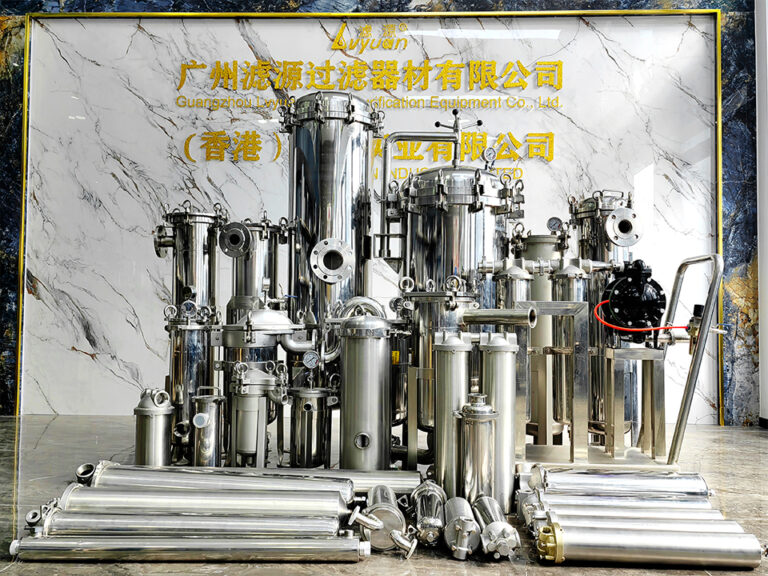
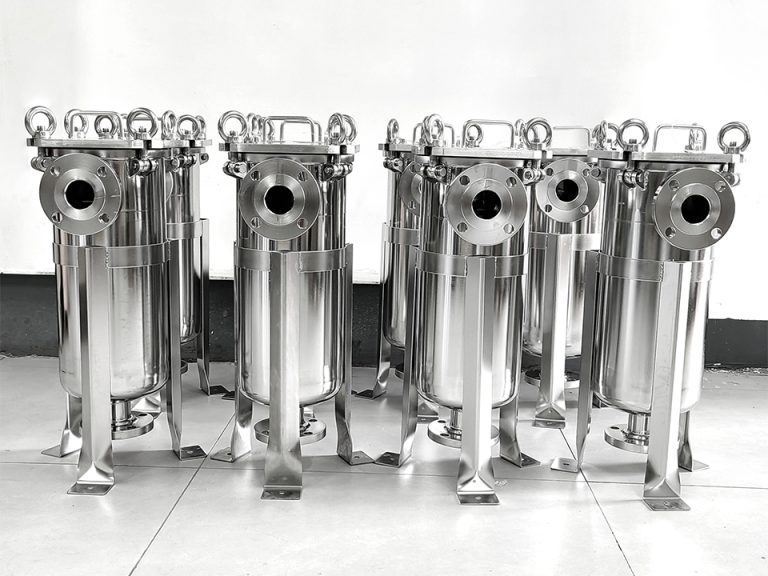
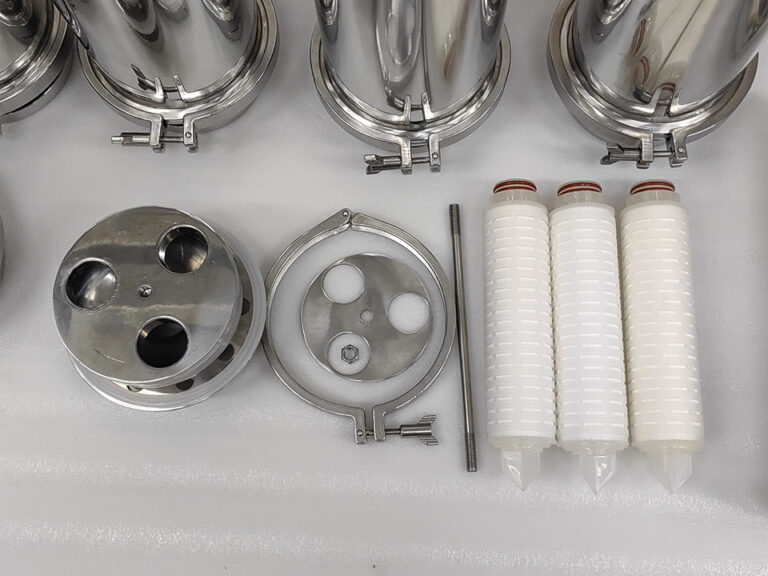
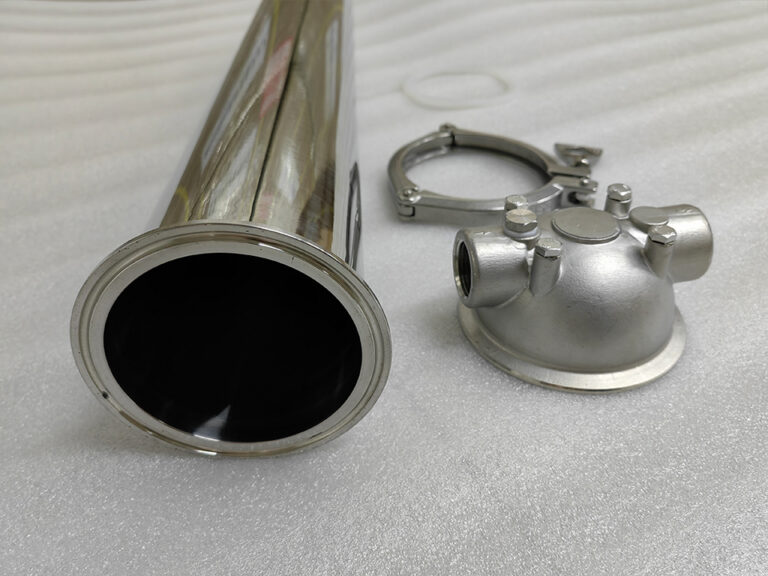
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
ステンレス製のフィルターハウジングは、工場での検査に合格していても、現場での設置後1週間以内にトラブルを引き起こすことがあります。典型的な原因としては、Oリングの装着不良、空気の閉じ込め、クランプガスケットの位置ずれ、あるいはプロセスで実際に必要とされるメッシュ仕様との照合が全く行われていなかったバスケットなどが挙げられます。 試運転とは、ハウジングが注文内容と一致しているか、応力がかからない状態で設置されているか、使用に支障のないほど清潔か、密閉および通気が適切に行われているか、そしてポンプや製品ライン、あるいは顧客のバッチを保護する前に許容範囲内で動作するかを確認するための一連の点検手順です。 このチェックリストは、ハウジング、ストレーナー、およびろ過スキッドの仕様決定や承認を行うエンジニア、保守・運用マネージャー、および購買チーム向けに作成されています。現場での作業順序に従って構成されており、ストレーナー、カートリッジハウジング、および移動式ユニット間で点検項目が異なる箇所を示しています。.
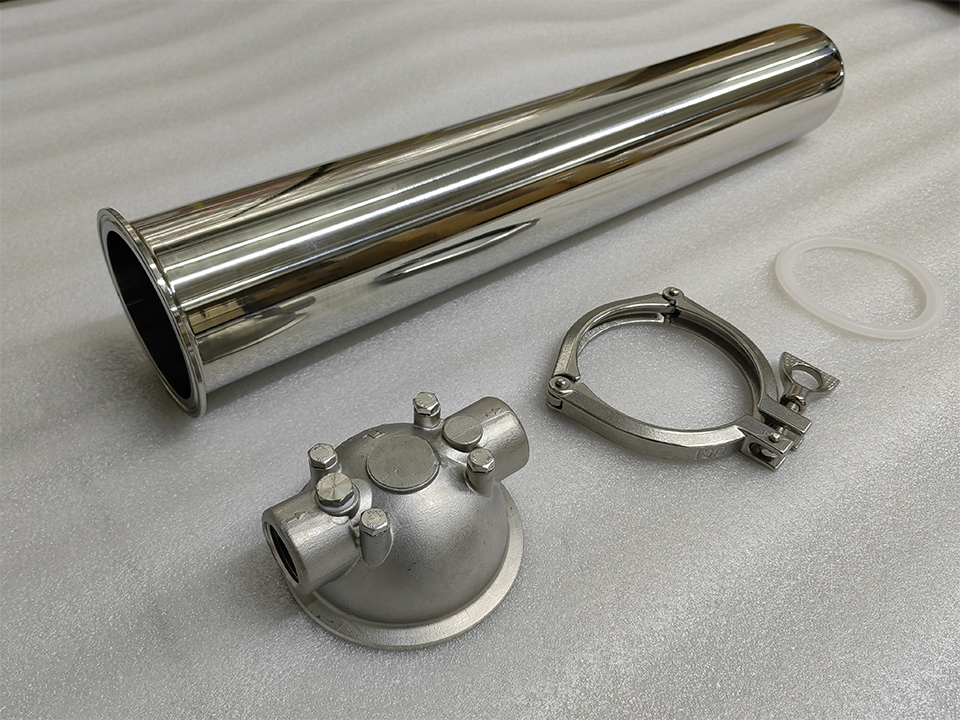
ステンレス製フィルターハウジングの試運転とは、納入されたユニットが購入仕様と一致していること、および適切な支持構造と点検用アクセスが確保された状態で設置されていることを、順を追って確認することを意味します。また、ユニットが洗浄および洗浄水による洗浄が完了しており、エレメントとシールが正しく装着され、空気の閉じ込めがない状態で充填・通気が行われ、漏れなく圧力を保持できることも確認します。 最後のステップは、圧力損失と流量について、清浄な状態での基準値を記録することです。.
これは、2つの関連する活動とは異なります。工場受入試験はサプライヤーの施設で行われ、製造されたユニットそのものを検査するものです。定期的な起動作業は、ラインが再稼働するたびに実施され、このチェックリストの一部のみを繰り返します。試運転とは、ハウジング周辺の配管、計装機器、および操作手順を含め、設備全体の機能を確認するための、現場で行われる1回限りの作業です。.
このリストのどの項目が適用されるかは、用途によって異なります。一般用水配管に設置される粗目の保護ストレーナーについては、飲料水や精製水配管に設置される衛生用ハウジングのような書類は不要です。以下の手順では、より厳格な基準が求められる場合を明示しています。.
何かを設置位置に持ち上げる前に、この作業を行ってください。この段階で誤りが発見されると、電話連絡が必要になります。配管の溶接後に誤りが発見されると、操業停止を余儀なくされます。.
機械的な設置ミスは、ハードウェアの不具合よりも多くの起動トラブルを引き起こします。なぜなら、こうしたミスは起こりやすく、装置が稼働し始めてしまうと発見が困難だからです。.
サポートとオリエンテーション。. 垂直型のカートリッジハウジングは、配管からの荷重がかからないよう、脚や支持部の上に設置する必要があります。ストレーナーの本体には流れ方向が記されており、バスケットの分岐部は、異物がバスケット内に集まり、排出できるよう、メーカーの指定通りに設置する必要があります。現地の慣習ではなく、設置図に従ってください。.
配管の応力。. 位置がずれた配管を所定の位置に引き寄せるために、クランプやフランジボルトを使用しないでください。接続部に生じた応力は、後になってガスケットからのガス漏れやシール面の歪みとして現れます。.
メンテナンスのためのアクセス。. カバーが開くか、バスケットが取り出せるか、カートリッジが取り外せるかを確認してください。ヒーターが長い場合、この点を見落としがちです。A 衛生用マルチカートリッジハウジング 製品仕様に基づき、カートリッジの長さを10インチから40インチまで設定可能ですが、40インチのエレメントを使用する場合は、ハウジング自体の仕様で想定されているよりも多くの設置スペースが必要となります。.
通気、排水、および計器類。. ベントは最も高い位置に、ドレンは最も低い位置に設置してください。圧力計を流路の上流側と下流側に設置するか、付属の圧力計が正しい側に取り付けられていることを確認し、圧力損失を直接読み取れるようにしてください。ドレンの排出口は安全な場所へ導いてください。特に、高温、化学薬品、ガス、または蒸気を扱う場合は注意が必要ですので、プロセスエンジニアと確認・合意してください。.
シンプルなストレーナーが取り付けられる場所。. 配管内の異物からポンプやメーターを保護するには、 取り外し可能な穴あきバスケット付き衛生用Y型ストレーナー 衛生的なラインに適しています。A スイングボルト式カバーとフランジ付きポートを備えた工業用ステンレス製バスケットストレーナー 一般的なパイプラインに適しています。試運転時の点検項目は、主に閉鎖方法と接続方式によって異なります。.
新しいステンレス製の設備は、納入直後に製品を投入できる状態になっていることはめったにありません。製造工程で油分が残るほか、現場での溶接や研磨、あるいは炭素鋼製の工具との接触により、表面に遊離鉄が付着することがあります。.
ASTM A967 ステンレス鋼部品の化学的パッシベーション処理について解説しています。これには、洗浄およびスケール除去時の注意事項、パッシベーション反応を停止させるためのすすぎ、および合格基準を伴う遊離鉄試験が含まれます。購入者にとって実用的なポイントは、次の3つの質問をすることです:
以下の2つの点を明確にしておくことで、仕様上のミスを防ぐことができます:
部品を取り付ける前に、水で洗い流してください。. 溶接スパッタ、配管スケール、ガスケットの破片、および建設現場の残骸は、新しいカートリッジを数時間のうちに目詰まりさせてしまいます。バイパススプールを介して、あるいはカートリッジを取り外した状態で新しい配管を洗浄し、その後、現場の洗浄または消毒手順に従ってください。バスケットストレーナーの場合は、バスケットを取り付けたまま洗浄を行っても問題ありませんし、そのようにすることが推奨されます。 その後、バスケットを点検・清掃してください。バスケットには最初のゴミが溜まっているはずです。.
初期段階のリークやバイパスの問題は、そのほとんどがこの段階で発生します。.
閉じる前にシールを取り付けてください。. メーカーによる以下の製品に関する取扱説明書 3M製 高流量・サニタリー設計ハウジング カバーを閉じる前に、Oリングがハウジングの溝に正しく収まっていることを確認するよう、設置担当者に指示してください。. エンテグリス社製 シングルおよびマルチラウンドカートリッジハウジングの取扱説明書 Oリングの位置ずれは漏れの原因となる、と警告しています。これらの文書は特定の製品を対象としていますが、この原則はOリングやガスケットによるシールが施されたあらゆるハウジングに当てはまります。メーカーが許可している方法に従ってのみ点検、湿潤処理、または潤滑を行い、正しく嵌合させてから閉じてください。.
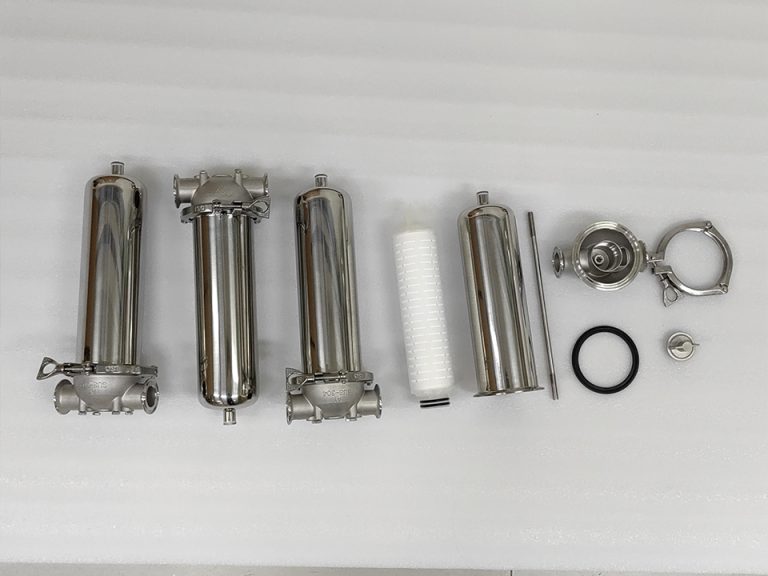
カートリッジが正しく装着されていることを確認してください。. カートリッジのエンドキャップの形状は、ハウジングの受け口と一致している必要があります。単発式 クランプバンド式閉鎖機構、圧力計、およびベントポートを備えた衛生用カートリッジハウジング これが最も単純なケースです。要素が1つ、シールが1つ、閉鎖部が1つという場合です。多段式のハウジングでは、サンプルではなく、すべての位置を確認してください。.
均等に閉じてください。. スイングボルトやフランジボルトは、十字に交差するように締めてください。トライクランプ継手の場合は、クランプを取り付ける前に、フェルール内でガスケットを中央に位置合わせしてください。位置がずれたガスケットを過度に締め付けると、通常、密閉されるどころかガスケットが変形してしまいます。.
バスケットをセットしてください。. ストレーナーやデュプレックスユニットでは、バスケットの縁が座面に完全に収まっている必要があります。バスケットの位置が高すぎたり、傾いたりしていると、ろ過されていない液体がその周囲を通り抜けてしまい、圧力計上ではストレーナーに異常がないように見えてしまいます。.
要素をストリームに照合します。. A 焼結金属カートリッジを備えたフランジ付きハウジング ガス、蒸気、および液体粒子のろ過用途として指定されています。ガスまたは蒸気を使用する場合は、凝縮水の排出、安全な排気、およびフランジガスケットの耐熱温度について確認を行い、初回加圧の前に担当技術者と合意してください。.
最も弱い要素を尊重すること。. ハウジングのカタログ記載定格は、システム全体の許容限界ではありません。カートリッジ、ガスケット材、クランプ、ゲージ、バルブには、それぞれ独自の許容限界があります。Lvyuan社のマルチカートリッジ製品ページには、許容条件は選択したカートリッジおよびシール材によって異なることが記載されています。 移動式カートのページには、その許容限界はカートリッジ、シール、および動作条件によって異なることが記載されています。アセンブリ内の最も低い定格値を、試験および動作の上限として使用してください。正式な圧力試験や漏れ試験が必要な場合は、その場しのぎの対応をせず、媒体と圧力をメーカーおよび現場の手順と事前に合意しておく必要があります。.
デュプレックス物件。. A 2つのバスケット室と手動遮断弁を備えた二重構造フィルターハウジング 切り替え時の点検項目を追加する。各チャンバーを個別に試運転した後、切り替え手順をリハーサルする。切り替え前に予備のチャンバーに充填および排気を行い、所定の順序でバルブを操作し、プロセスに流路が途切れることがないことを確認する。装置上のバルブの位置にラベルを貼る。.
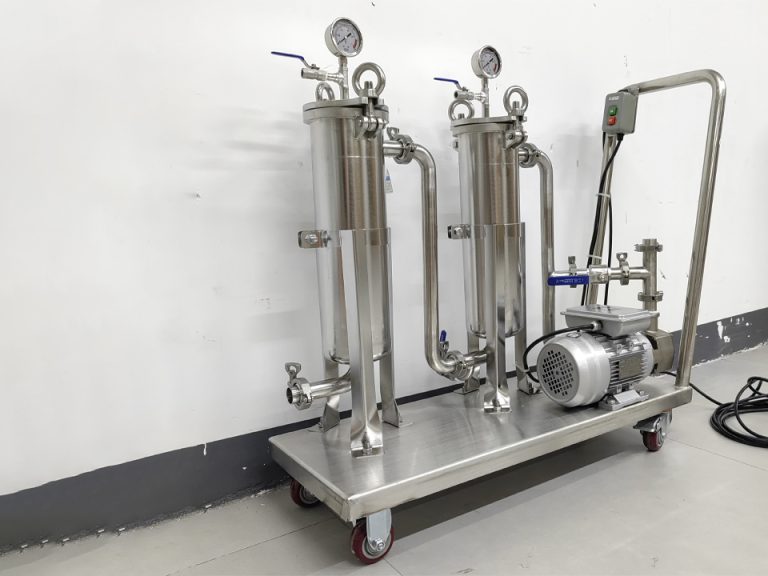
ポンプ付きカート。. A 移動式ステンレス製ろ過カート ハウジング、循環ポンプ、配管、バルブ、計器類を組み合わせたものです。したがって、試運転では、ポンプの回転方向や空運転の防止についても確認します。また、プロセスへのホースや配管の接続、および実際の圧力損失条件下でのポンプの流量が、設置されたカートリッジ段に適しているかどうかも確認します。.
この手順は最も省略されがちなものですが、これを行うことで、後のトラブルシューティングが可能になります。流量が設計値で安定したら、以下の項目を記録してください:
クリーンなエレメントの状態における差圧は、ファウリングの有無を判断するための基準となります。交換の目安となる差圧については、カートリッジやバスケットのサプライヤーに確認してください。これは、フィルター媒体、流体、ハウジングによって異なるためです。 他のタイプのフィルターの数値を安易に当てはめないでください。圧力計の記録もバイパスの検出に役立ちます。予想されるクリーン時の値よりもはるかに低い差圧が測定された場合、それはフィルターが「正常」であるというよりも、エレメントの欠落、取り付け不良、または型番の誤りなどを示している可能性があります。.
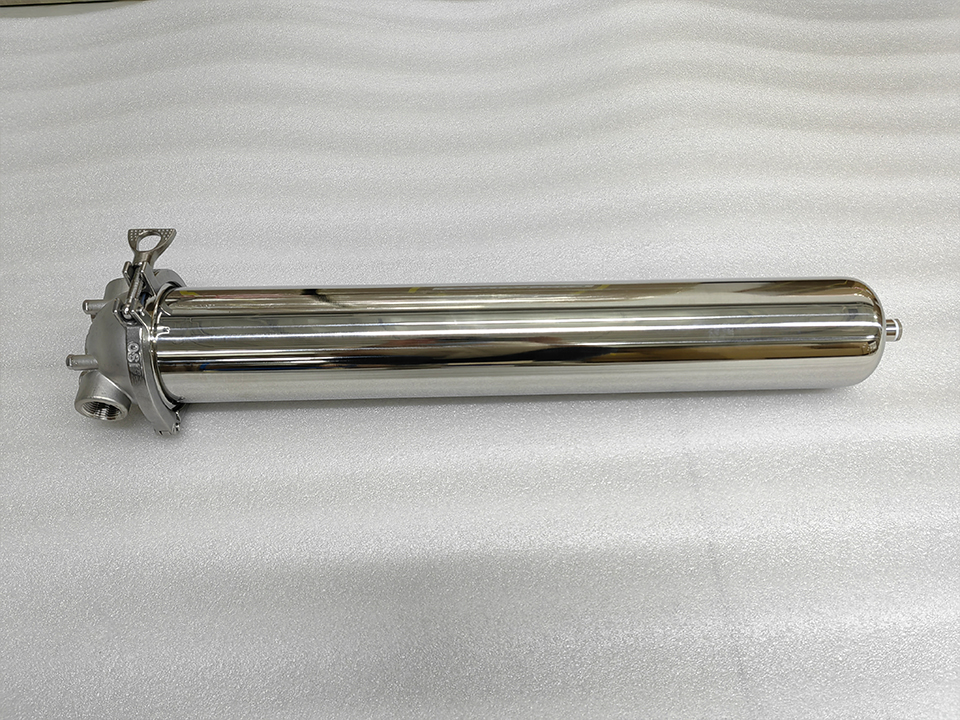
一般的に、液体が滴り落ちていなければ作業は完了したとみなされます。しかし、それは一部しか正しくありません。外部からの漏れ検査は、試験時の圧力および温度条件下での密閉性を確認するものです。しかし、液体がエレメントの周囲を迂回することなく、確実にエレメント内部を通過しているかどうかまでは確認できません。また、表面に汚染物質が付着していないことや、取り付けられたシールやカートリッジが使用条件に適しているかどうかも確認できません。.
実際の顧客事例ではなく、一例として考えてみましょう。ある工場で、プロセス用水配管用のハウジングを取り付け、端蓋の形状が異なるカートリッジを装着してしまいました。外部への漏れはありませんが、差圧が予想より低く、下流側の粒子数が基準値を下回っています。 目視によるすべてのチェックは合格していたにもかかわらず、システムはその目的を果たせませんでした。設置時に基準値の測定とエレメントのタイプの確認を行っていれば、初日にこの問題を発見できたはずです。.
その代償となるのが時間です。 完全な文書化、洗浄、およびベースラインの記録を行うと、立ち上げに数時間余分にかかります。定期的に点検される低リスクの保護用ストレーナーの場合、このリストの簡略版で十分です。衛生上重要な設備、製品と接触する設備、またはアクセスが困難な設備の場合、追加の点検にかかるコストは、バッチの汚染や予期せぬ操業停止による損失に比べればはるかに少ないものです。.
この表は、重点がどこに移るかをまとめたものです。記載されている定格値は、Lvyuanの製品ページに掲載されているカタログ範囲であり、構成可能なオプションを示すものであって、特定の注文に対する保証値ではありません。お使いの機器の実際の数値については、銘板およびデータシートで確認してください。.
| 住宅の種類 | 試運転の優先順位 | 代表的な故障モード | ご注文内容と照合するための、カタログ掲載価格 |
|---|---|---|---|
| 衛生用Y型ストレーナー | バスケット型シート、カバーシール、ガスケット用コンパウンド、流れ方向 | バスケットが外れたことによる破片のバイパス;カバーからの滲み出し | 50~300 μm;最大145 psi(10 bar);最大248°F(120°C) |
| シンプレックス式バスケットストレーナー | スイングボルトの閉鎖手順、フランジガスケット、ドレン継手、バスケットシート | ボルトの締め付けムラによる漏れ;見過ごされていたバスケットの損傷 | 50~3,000 μm;最大150 psi(10 bar);最大356°F(180°C)(シールおよび使用条件による) |
| 二重構造のバスケットハウジング | 切り替え手順、バルブのラベル付け、スタンバイチャンバーの排気 | スイッチング時の圧力ショックまたは流量の途絶 | 100~1,000 μm;最大87 psi(6 bar);最大212°F(100°C) |
| 単一の衛生用カートリッジハウジング | Oリングシール、カートリッジ式、通気口付き、クランプバンド式閉鎖 | ハウジング内に空気が閉じ込められている;閉鎖部からの漏れ | 評価は取り付けられているカートリッジによって異なります。販売元にご確認ください。 |
| マルチカートリッジハウジング | すべてのカートリッジが所定の位置に装着され、ヘッドルームが確保され、最高点に通気口が設けられている | カートリッジの取り付け位置が1つずれただけでバイパス状態になる | 3~12ポジション;仕様上は10 barおよび150°Cと記載されていますが、カートリッジおよびシールによって制限されます |
| フランジ付き焼結カートリッジハウジング | フランジガスケットおよびボルト締め、排水、ガスまたは蒸気の安全な排気 | ガスケットの破損;凝縮水の混入 | サプライヤーに、圧力クラス、温度、およびヒーターの定格を確認してください |
| 移動式ろ過カート | ポンプの回転方向、空運転防止、段順、ホースの接続 | ポンプの損傷;流量の不一致によるカートリッジの過負荷 | 0.2~100 μm;5~50 GPM;最大87 psi(6 bar);最大176°F(80°C) |
スタッフの入れ替わりがあってもファイルが残るように、これらを依頼するか、現場で作成してください:
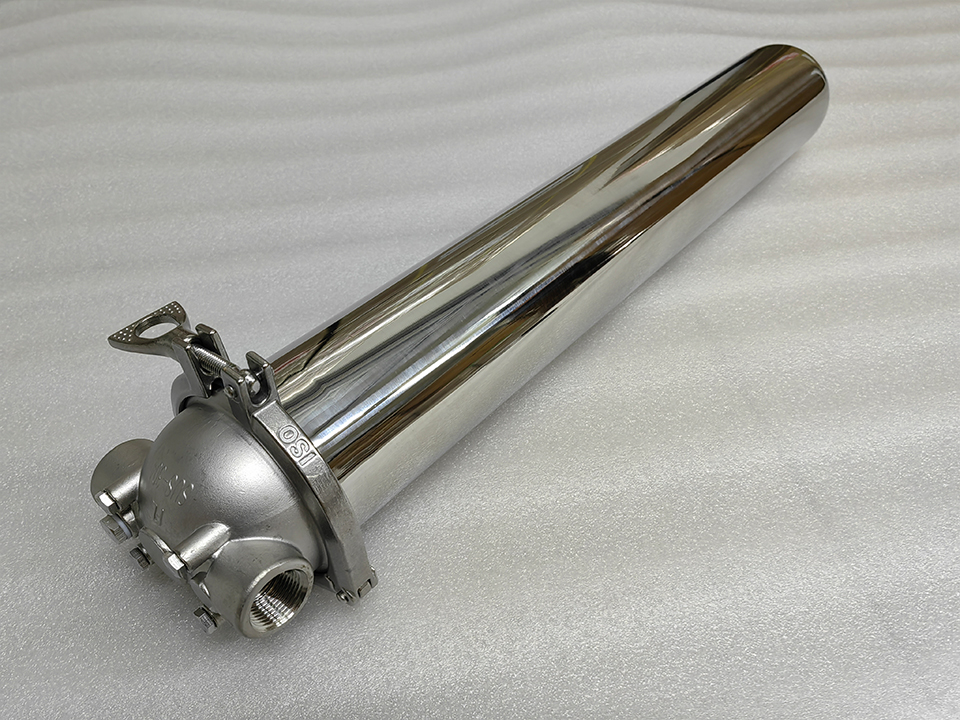
ハウジングが用途に合わせて設定済みの状態で届くと、試運転がスムーズに進みます。見積依頼書(RFQ)には以下の項目を含めてください:
最初の問い合わせの際にこの情報を送付することで、サプライヤーは依頼された各オプションが実現可能かどうかを確認できます。また、実際の注文内容に基づいて試運転チェックリストを作成することも可能になります。.
設置前に、納入されたユニットが承認済みのデータシートと一致しているか確認してください。具体的には、銘板記載の定格、材質グレード、接続方式およびサイズ、発熱体の形状、シール材などです。この段階で不一致が見つかった場合、修正にかかる費用は少なくて済みます。一方、配管工事や試運転後に不一致が見つかった場合、設備の停止が必要になる可能性があります。.
多くの場合、製造元がこれを行うため、その記録を請求してください。ASTM A967では、化学的パッシベーション、すすぎ、および遊離鉄試験について規定されています。現場での溶接、研削、あるいは炭素鋼による汚染があった場合は、再処理が必要となる場合があります。パッシベーションは、研磨仕上げや衛生的な仕上げの仕様を代替するものではありません。.
ドレンを閉じ、ハウジングの最高地点にあるベントを開き、空気が混ざらない状態で液体が流れ出るまでゆっくりと液を注入します。ベントを閉じた後、流量を徐々に増やします。閉じ込められた空気が後で放出される可能性があるため、数分後および運転開始直後にベントの状態を再確認してください。.
メーカーの指示に従ってください。試験圧力は、ハウジング本体ではなく、カートリッジ、ガスケット、圧力計、またはクランプなど、定格が最も低い部品の耐圧値を超えてはなりません。多くの設置事例では、エレメントを取り付ける前に配管の洗浄と試験を行い、その後、運転条件下でシール性を確認しています。.
上流および下流の圧力、差圧、流量、流体温度、エレメントの種類、設置日、バルブの位置、および計器の校正状況を記録してください。クリーン時の差圧はファウリングの判断基準となり、異常に低い値はバイパスの発生を示している可能性があります。.
ストレーナーでは、バスケットの嵌合、流れ方向、カバーのボルト締め、および排水に重点が置かれます。デュプレックスユニットでは、切り替えのリハーサルとバルブのラベル表示が追加されます。カートリッジハウジングでは、Oリングの嵌合、エンドキャップの形状、通気、およびマルチラウンドユニットの場合は各カートリッジの位置確認に重点が置かれます。.