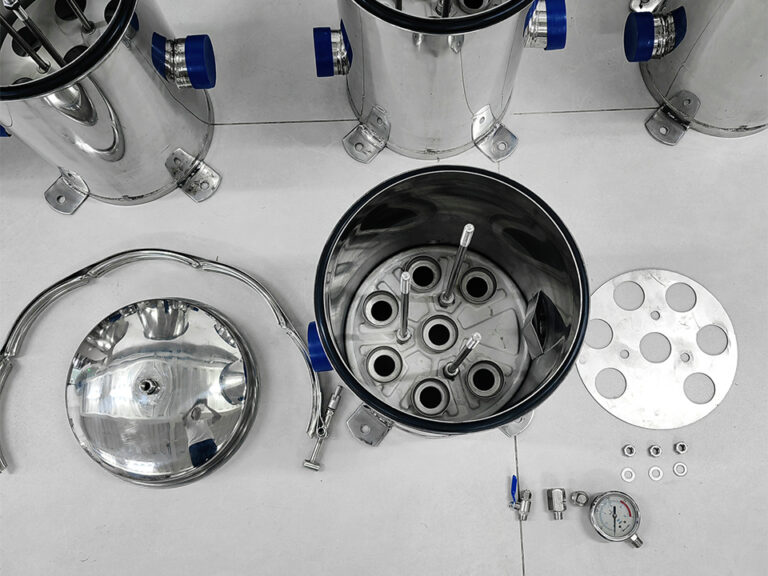
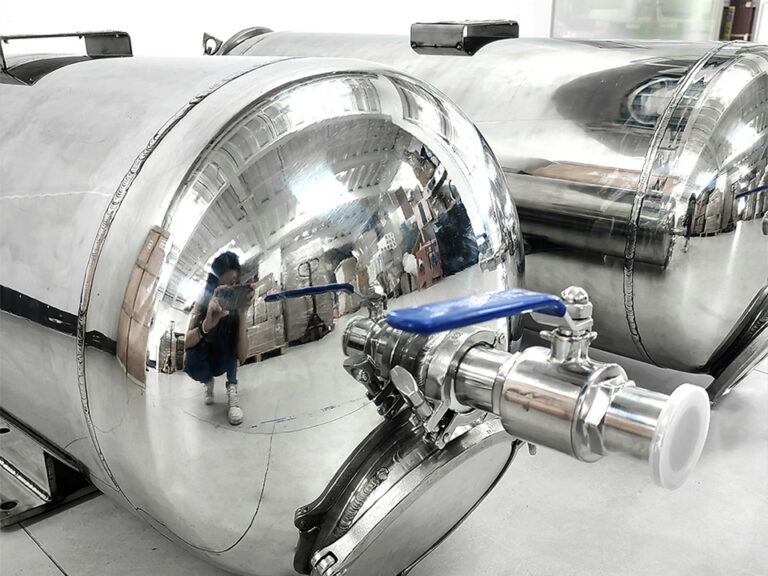
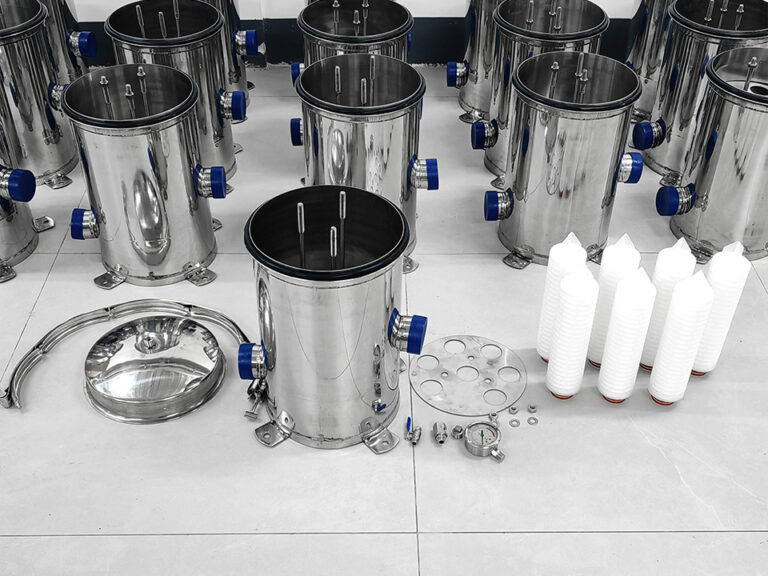
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
Vバンドクランプは一見シンプルに見えます。バンドが1本、ボルトが1本、作業も一見すると1つだけです。しかし、そのシンプルさは誤解を招きやすいものです。.
トルクは条件付きです。.
クランプは、ボルトの張力を直接半径方向の圧力に変換し、さらに軸方向の固定力に変換するため、フランジの形状、ねじの摩擦、ガスケットの位置、潤滑、クランプのサイズ、あるいはリテーナの設計にわずかな変更があるだけでも、ハウジングにかかる荷重に実質的な変化が生じることがあります。.
では、なぜ保守担当チームは、関係のない工具のトルク値を依然としてそのまま採用しているのでしょうか?
「しっかりと締め付ける」とだけ書かれているようなフィルターハウジングの取り扱い指示は、間違いなく拒否するだろう。その表現は仕様書ではない。ある技術者が圧力を緩めている間に、別の技術者がブレーカーバーを取りに行くような事態を招くだけだ。.
Vバンドクランプの適切な締め付け手順は、3つのポイント、すなわち「応力の完全な除去」、「クランプの完全な噛み合わせ」、そして「ハウジング固有の締め付け要件」に基づいて行われます。トルクの適用は、その後に続きます。.
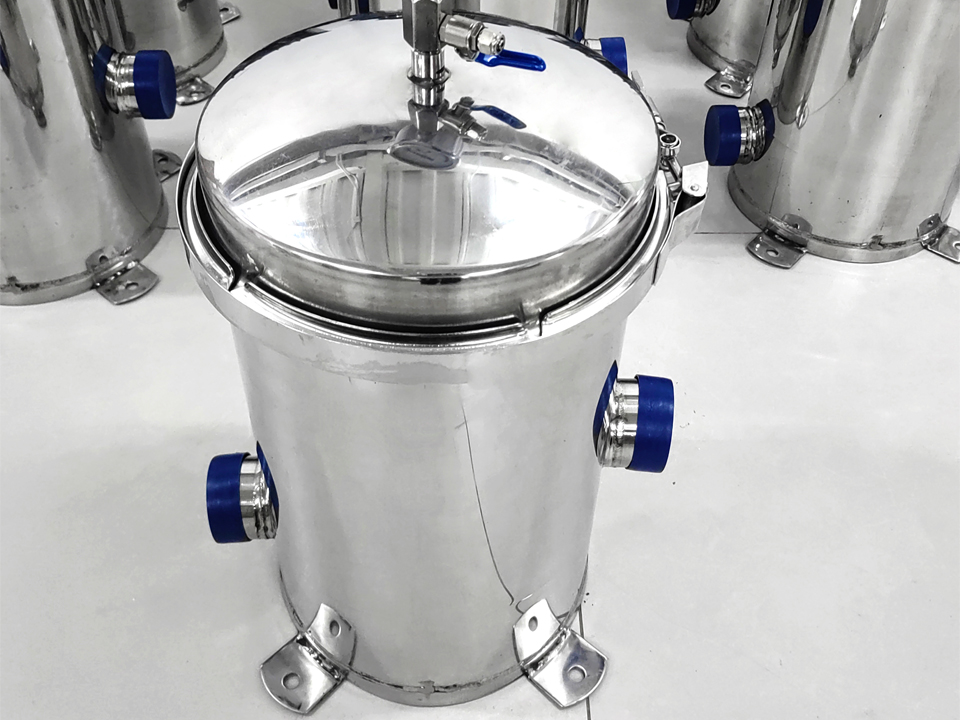
Vバンドカップリングは、2つの嵌合フランジを互いに締め付けることで機能します。イートン社の『マーマン・カップリングの仕組み』という資料では、バンドの張力とフランジの軸方向圧力との間に8.6:1の機械的利得があることが説明されており、ナットでの一見わずかな調整が、接合部でははるかに大きな調整効果をもたらす理由が示されています。.
その力の再生産は、両方の手段を断ち切る。.
応力が不十分だと、漏れ、シールの動き、あるいは密閉性の喪失を招く可能性があります。一方、応力が過大だと、Tボルトが伸びたり、リテーナーが変形したり、フランジが損傷したり、Oリングが押し出されたり、ステンレス製のねじ山にガリングが生じたり、あるいはクランプの取り付けが実際には不適切であるにもかかわらず、誤って「締め付けすぎ」の状態になってしまうことがあります。.
公表された値は、そのまま適用できるわけではありません。例えば、イートン社は、QIC-LOCKフィルターハウジング装置については、その装置のピンホイールが六角ナットに置き換えられている場合に限り、手で締め付け、適用トルクを200 N・mに制限すべきであると定めています。 これは特定のモデルに限定された上限値であり、すべてのVバンド式締め付けに200 N・mを使用することを許可するものではありません。.
情報がない? それならやめよう。.
ハウジングの取扱説明書、銘板、承認済みの保守手順、またはクランプの図面にVバンドクランプの締め付けトルク仕様が記載されていない場合、技術者はクランプのサイズだけに基づいてその値を推測してはなりません。記録された値や締め付け要件については、ハウジングの製造元または認定された圧力機器技術者に確認してください。.
フィルターハウジングのクランプを締め付ける際は、レンチを使うのではなく、まず隔離作業から始めます。.
エネルギーや物質が流入する可能性があるすべての吸入口、電気コンセント、逆洗口、蒸気、圧縮空気、窒素、CIP(定置洗浄)、および排水接続部を閉鎖し、安全対策を講じてください。 ポンプの運転を停止してください。現場のロックアウト/タグアウト手順に従ってください。エアベントおよびドレンパイプを開放し、漏れのある遮断弁、熱膨張、供給タンクの水位上昇、または閉塞した排出口によって、閉じ込められた圧力が再発生しないことを確認してください。.
作品がないことに関する規模の分析である。それ自体は証拠とはならない。.
スケールが孤立していたり、詰まっていたり、損傷していたり、測定範囲が不適切であったり、あるいは応力の蓄積が見えない場所に設置されている可能性があります。通気経路を塞がないようにし、ハウジング内の水が排出されているか、あるいはメーカーが指定した安全な状態に設置されていることを確認してください。.
Pall社のSUPRApakガイドラインでは、固定ナットを緩める前に当該箇所を減圧する必要があり、加圧前には締め付けハンドルを固定しておく必要があると規定されています。さらに、OSHAは、予期せぬ起動や蓄積されたエネルギーの放出を防ぐため、保守作業中は危険なエネルギーの管理を義務付けています。.
これは決して珍しい規制上の豆知識というわけではありません。2024会計年度において、安全でないエネルギーの管理は、連邦労働安全衛生局(OSHA)の基準の中で3番目に多く言及された項目でした。.
フィルターハウジングのメーカー、型式、識別番号、設計圧力、閉鎖方式、クランプ部品番号、ガスケットの品名、およびボルトの寸法をテープに記録してください。.
設定において以下が使用されているかどうかを確認してください:
すべての円形クランプがマーマン・クランプであるとは限らないし、また、すべてのマーマン式クランプがまったく同じ取り付け方法を採用しているとは限らない。.
承認されたロックアウト/タグアウト手順をすべて実施してください。通気口を徐々に開き、ハウジング内の配管から液体を排出し、液体、ガス、真空、熱、または化学エネルギーが一切残っていないことを確認してください。.
その後、しばらく待ちます。.
粘性の高い液体、フィルターケーキ、凍結した凝縮水、ポリマー残渣、および詰まった通気口は、圧力均衡の達成を遅らせる原因となります。シューッという音が止まったからといって、ハウジングが必ずしも空になっているとは限りません。.
クランプを洗浄し、十分な照明の下で点検してください。以下の事項が確認された場合は、そのクランプを廃棄または隔離してください:
V字部の内部をよく確認してください。ここに異物が残っていると、ナットが所定のトルクに達しても、リテーナーがフランジに正しく嵌合しない原因となります。.
両方のフランジ面は、清潔で同心円状であり、へこみ、バリ、歪み、乾燥した付着物、固着したシール片、溶接スパッタ、および錆がない状態でなければなりません。.
明らかに位置がずれているカバーを所定の位置に引き込むために、クランプの締め付け力を利用しないでください。.
そのようなやり方はよくあることですが、それだけでなく、間違っています。.
大きな締め付け荷重をかける前に、ガスケットが正しく配置された状態で、蓋が対象物に自然に載っている必要があります。蓋がぐらついたり、片側が高く浮いていたり、位置合わせに力を要したりする場合は、まず障害物や機械的な問題の所在を特定してください。.
製品のコストやプロセス要件を踏まえて、Oリングやガスケットを点検してください。EPDM、FKM、シリコーン、PTFE、ブナ-N/NBR、およびカプセル化シールは、寸法が似ているという理由だけで互換性があるとは限りません。.
化学的適合性の問題。温度レベルも同様です。.
~とともに使用されるハウジング 特注のステンレス製焼結フィルターディスク は、強力な逆洗や溶剤洗浄が行われる可能性がある一方、以下を利用するシステムでは 多孔質焼結PEフィルターチューブ ポリマーの温度レベルや耐薬品性によって制限される場合があります。閉鎖手順では、単にフィルターの公称ミクロン値を示すだけでなく、実際のプロセスを明示しなければなりません。.
切断、押しつぶし、変形、硬化、ねじれ、化学的損傷、または完全に伸びてしまったシールは交換してください。ガスケットを積み重ねないでください。サプライヤーが明示的にその物質の使用を指定していない限り、シール剤を塗布しないでください。.
ガスケットをねじらないように、溝に完全に嵌め込んでください。カバーをまっすぐに設置し、シール面が衝撃を受けないように注意してください。.
清潔な指、または認定された非金属製の検査用具を用いて、確認可能な周囲をなぞって点検してください。クランプを取り付ける前に、シールがしっかりと嵌合していること、およびフランジの隙間が適度に均一であることを確認してください。.
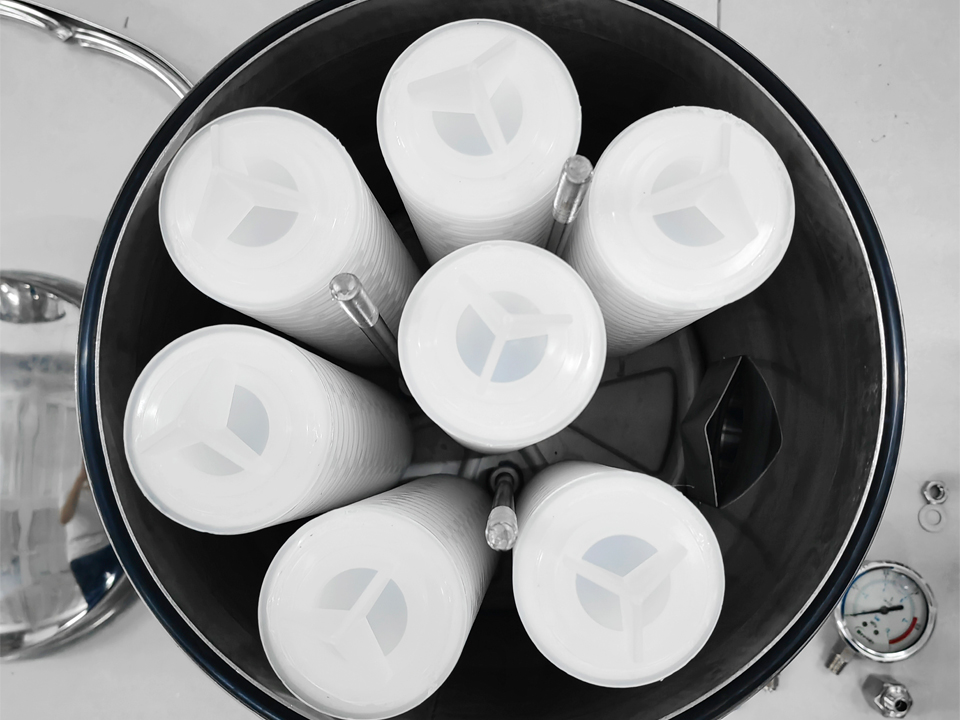
以下の条件を満たすハウジングについては、 工業用プラスチック焼結液体カートリッジ, 、同様に、カートリッジ、スプリング、押さえ板、または内部の支え部分が、カバーが所定の位置に到達するのを妨げていないか確認してください。.
クランプは必要な場合のみ緩めてください。V字型の部品を両方の嵌合フランジの上に配置し、リテーナーが360度全周にわたって確実に固定されていることを確認してください。.
Tボルト、ナット、ラッチ、またはピンを手で締め付けます。ネジ山をずらしたり、無理に横方向の荷重をかけたりすることなく、機器が起動する必要があります。.
後部を点検してください。.
特に、壁や配管用棚、断熱材の近くに設置された巨大な不動産物件では、部分的な干渉が見落とされがちです。直視できない場合は、鏡や点検用カメラを活用してください。.
クランプが所定の位置に固定されつつも、フランジの周囲で位置を調整できる程度になるまで、手で締めてください。.
その後、少しずつ締め付けていきます。締め付けるたびに、円周を確認し、局所的な盛り上がり、セグメントのたわみ、隙間が不均一な箇所、フランジのずれなどがないかを確認・修正してください。.
例えば、Pall社のSUPRApak S処理では、Vバンドのバタフライナットを手で締め付け、各締め付けハンドルを約1回転分再調整し、その後、これら2つの手順を交互に繰り返すことが求められます。 この手順はその張力調整方式に特有のものですが、より大きな原則を示しています。すなわち、締め付け部品は、一気に行動で最終位置まで無理に締め付けるのではなく、徐々に締め付けていくべきであるということです。.
サプライヤーが許可している場合、ナットをゆっくりと締め付ける際に、柔らかいヘッドのクラブでバンドの周囲を軽く叩くと、リテーナーの固定がスムーズになります。あるPall社のメンテナンスマニュアルでは、Vバンドアセンブリに対して、インパクトレンチ、ナットランナー、スクリューガン、その他の高速工具の使用を明確に制限しています。.
適切なソケットを、調整済みのトルクレンチにしっかりと装着してください。指定されたトルクに達するまで、滑らかに締め付けてください。.
レンチを引っ掛けないでください。延長パイプを使用しないでください。装置が信号を出した後も描き続けないでください。.
閉鎖機構の中には、トルクによって制御されるものもあれば、スピンドルの位置、ラッチの位置、クランプの隙間、セグメントの間隔、安全ピンの使用、あるいはこれらの寸法の組み合わせによって制御されるものもあります。ハウジングごとの要件を厳密に遵守してください。.
ねじの潤滑には特別な注意を払う必要があります。油を塗ったねじと潤滑されていないねじでは、同じ推奨トルクであってもボルトの締付け力が大きく異なる場合があります。承認された手順で指定されている潤滑剤のみを使用し、締結部品がステンレス鋼であるという理由だけで、決して固着防止剤を塗布しないでください。.
加圧前に、以下の項目を確認してください:
高圧、危険流体、サニタリー、または大口径の容器について、第三者による評価が必要ですか? 4つの目による確認は、閉鎖の失敗によるコストよりも安上がりです。.
作業員は、潜在的な射程圏外に留めてください。メーカーの起動手順に従ってベントの位置を調整した上で、吸気遮断弁をゆっくりと開けてください。.
蓋を押し込みすぎないでください。.
必要に応じてエアベントで空気を抜き、その後、段階的に圧力を上げていきます。可能であれば、別の場所から点検を行ってください。低圧での初期試験を行うことで、システムが定常状態に達する前に、ガスケットの不具合や密着不良などを発見することができます。.
容器が加圧されている間は、決してフィルター用不動産クランプの締め付けを行わないでください。漏れが発生した場合は、その箇所を隔離し、減圧、排水を行った上で、原因を調査してください。.
正当性を立証できる維持管理記録には、以下の内容が含まれている必要があります:
これは、単に書類作成のためだけの事務作業ではありません。これにより、専門家は、反復可能な手順と経験則に基づくノウハウとを区別することができるようになります。.
| 文書化された申請 | 閉鎖に関するガイドラインの公表 | それが実際に裏付けていること |
|---|---|---|
| イートン QIC-LOCK フィルターの設置スペース | 手元で:六角ナットでスピンドルホイールを交換する際、加えるトルクは200 N・を超えてはなりません。 | m 200 N・mという制限値は、いわゆる「クロージャー装置」に由来するものであり、すべてのVバンドクランプに当てはまるわけではありません。. |
| Pall SUPRApak S ろ過ユニット | バタフライナットを手で締め、締め付け量を1回転分程度調整し、その後、この2つの作業を交互に行う。 | フィルター容器の閉鎖用クランプの中には、最終的なトルク値ではなく、機械的な位置合わせに依存するものもあります。. |
| Pall社製 移動式液体浄化装置 | ラチェットと深口スパナを使用してゆっくりと締め付け、柔らかい表面の木槌でその部分を軽く叩いてください。高速回転の工具を使用したり、締め付けすぎたりしないでください。 | デバイスオプションとトン数循環は、Vバンドクランプの取り付け手順の一部です。. |
| 不明な不動産、または記録のない交換用クランプ | 提示された確定値なし | 作業を中断し、メーカーの要件を確認するか、適切な対処法を確認してください。推測は適切なメンテナンス方法ではありません。. |
Vバンドクランプに最も効果的なトルクレンチは、必ずしも最も高価なデジタル式のものとは限りません。重要なのは、ハウジングにぴったりとフィットし、指定された値に余裕を持って対応でき、適切なソケットを取り付けられ、締結部品に横方向の荷重をかけずに制御された締め付けができるように調整された工具です。.
クリック式レンチは、通常のメンテナンスで一般的に重宝します。電子式レンチは、トレーサビリティの確保やドライバーのコメント記録に役立ちます。ビーム式レンチは検証に役立つ場合がありますが、狭い場所では読み取りにくいことがあります。.
ブランディングよりも、ツールに対する自制心が重要です。.
固着した機器を緩める場合を除き、最終的な規定通りの締め付けにはトルクレンチを使用してください。承認された手順で定められている場合を除き、ユニバーサルジョイントや長い延長パイプの使用は避けてください。ソケットが完全に嵌合していること、および周辺の配管によってレンチが斜めに引っ張られることがないことを確認してください。.
コンパクトな不動産において、以下のものを活用して UHMWPEまたはPVDF製多孔質フィルターディスク, 、巨大なバッグフィルター容器に比べて、アクセスがはるかに制限される可能性があります。保守手順書では、整備技術者にその場しのぎの対応を任せるのではなく、使用するレンチの種類、駆動部の寸法、ソケット、拡張装置、および許容されるアクセス角度を明確に規定する必要があります。.
2023年5月4日に発生したポリカーボ・インダストリーズ社の事故では、記録されているVバンドクランプの破損ではなく、応力がかかったヌッチェフィルター容器が関与していた。この区別は重要である。 しかし、その結果は、ろ過装置内部に閉じ込められた圧力がどのような事態を引き起こし得るかを如実に示している。作業員1名が死亡し、損害額は約$48百万と推定され、同施設は永久に閉鎖された。.
ここから得られる教訓は、「すべてのクランプをさらに強く締め付ける」ということではありません。教訓は、閉鎖の完全性は、プロセスハザード評価、応力管理、機械的点検、運転制限、そして厳格な起動手順といった、より大きなシステムの一部として位置づけられるべきだということです。.
2024年6月7日、ハネウェルのガイスマール工場では、別の事案が発生した。これは、請負業者が、空であると思われていたフランジ接続部を開けたところ、実際にはフッ化水素が残っていたことが原因であった。放出されたフッ化水素(HF)の量は1ポンドをはるかに下回っていたが、作業員の安全対策は、配管が実際に取り外されていたという誤った前提に基づいて行われていた。.
そのことを証明する必要は一切ありません。.
また、容器の閉鎖確認はクランプだけで終わらせてはなりません。2023年にダウ社で発生した一連の事象は、ターンアラウンド作業中に可動式作業用ライトが還流ドラム内に放置されたことから始まりました。その後、異物が加わったことで破裂ディスクが損傷し、壊滅的なプロセス事故に至りました。 調査の結果、起動前に容器が清潔で空であることを確認しなかったことなど、容器の閉鎖方法が不十分であったことが判明した。.
厳しい現実:完全に締め付けられたクランプであっても、損傷した血管に取り付けられることがある。.
| 観察 | 考えられる原因 | 正しい行動 |
|---|---|---|
| クランプの隙間が著しく不均一である | 不均衡、局所的な異物の混入、リテーナーの曲がり、または初期位置決めが不適切 | 減圧し、クランプを取り外し、各部品を確認し、カバーを元の位置に戻して、再取り付けを行う |
| 接合部が確実に固定されたように見える前に、ナットにトルクがかかる | クランプの底付き、ねじ山の汚れ、不適切なクランプ、フランジの損傷、または不適切な締め付けトルク | 停止してください。トルクを加えないでください。部品番号、形状、ストリング、およびOEMデータを確認してください。 |
| Oリングがフランジの外側に突き出ている | シールがねじれている、シールの寸法が間違っている、圧縮過多、またはフランジの不均衡 | 再組み立ての前に、シールを交換し、溝とフランジを点検してください |
| 低圧試験中に漏れが発生する | 取り付け面の汚れ、ガスケットの損傷、クランプの締め付け不足、またはフランジの変形 | 隔離して減圧し、欠陥箇所を取り外して特定する |
| Tボルトは締め付け中に曲がってしまう | 横からの負荷、トラニオンの位置ずれ、弦の固着、または過度な力 | 損傷した機器を交換し、位置合わせを修正する |
| ステンレス製のナットが急にきつくなる | ねじのかじりや不適切な潤滑状態 | 発作が起こる前に作業を中止し、損傷したハードウェアを交換し、指定されたねじ処理手順に従ってください。 |
| 最終的な締め付けが完了した後、クランプを回転させることができます | ロットの不備、クランプサイズの不一致、フランジの不適合、またはクランプの底当たり | 加圧しないでください。閉鎖構造全体を確認してください。 |
| オペレーターは、閉鎖箇所に到達するためにインパクトレンチを必要としています。 | 機械的な干渉、嵌合不良、部品の損傷、または不適切な手順 | 作業を中止してください。高速加圧は欠陥を隠蔽するだけで、解決にはつながりません。 |
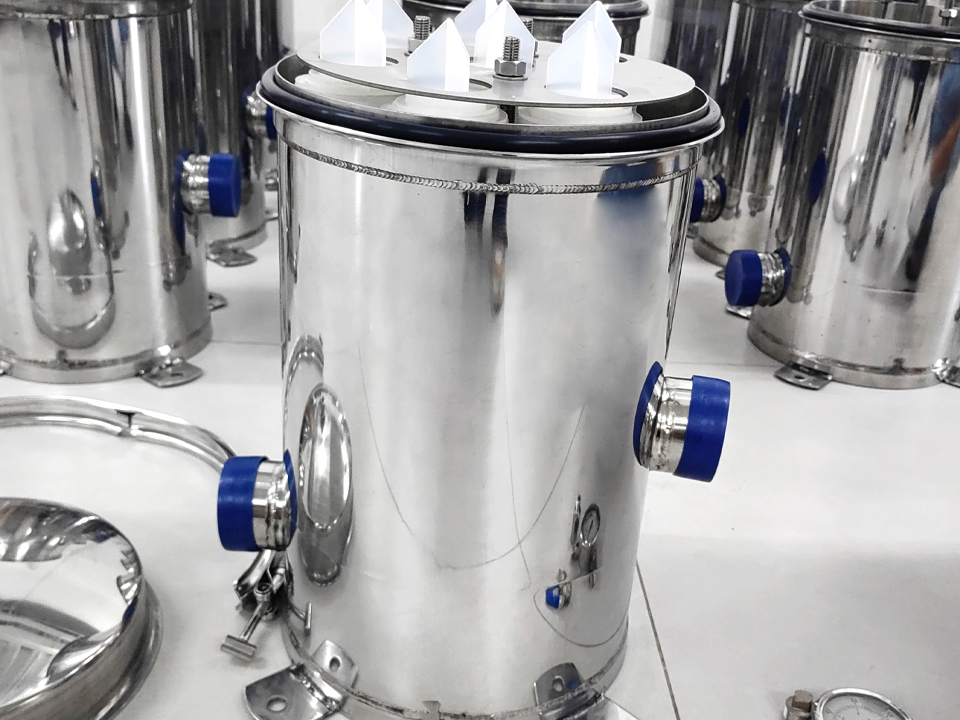
Vバンドクランプは、不動産開発業者が文書で定めた値まで締め付ける必要があります。これは、クランプのサイズ、Tボルトのサイズ、ストリングの状態、潤滑状態、フランジの形状、ガスケットの配置、材質、および許容応力などによって必要なトルクが異なるためです。その仕様が明記されていない場合は、作業を中止し、技術的な支援を求めることが安全策となります。.
他のフィルターの取扱説明書、自動車の仕様書、排気システム、あるいはクランプのパンフレットに記載されているトルク値を、決して代用しないでください。外観が類似している締結部品であっても、リテーナーの角度、ネジの材質、フランジの仕様、および安全上の要件が異なる場合があります。.
正しい手順は、まず蓋とガスケットを取り付け、クランプを両方のフランジに均等に配置し、締結具を手で軽く締め、バンドを全周に均等に再配置した後、締め付けが均一に行われているかを確認しながら、少しずつ慎重に締め付けを進め、規定のトルクまたは締め付け設定値に達するまで行うことです。.
シングルラッチ式のVバンドは、マルチボルトフランジと同じクロスパターンを採用していません。メーカーが複数のロックやその他の方法を指定していない限り、その「シリーズ」では、円周方向のチェックを繰り返し行いながら段階的に締め付けを進めていきます。.
ソフトフェイスのマレットは、ハウジングまたはクランプの供給元が許可している場合にのみ使用することができ、その目的は、ナットを徐々に締め付ける際に、バンドがフランジの周囲に均等に密着するよう助けることにあります。これは、適切な配置、評価、あるいは最終的なトルク管理に代わるものではありません。.
決して、スチール製のハンマーでクランプを叩いてはいけません。強い衝撃を与えると、バンドが破損したり、リテーナーが損傷したり、衛生面が損なわれたり、フランジの位置がずれたままでも固定されているように見えてしまう恐れがあります。.
最適なトルクレンチとは、指定値が操作範囲内に収まるように調整済みで、アクセスを妨げるアダプターを使わずに適切な締め付けが可能であり、与えられた可動スペースに収まる工具のことです。電子式やクリック式の工具はいずれも使用可能ですが、インパクトドライバーや出力調整機能のない電動工具は避けるべきです。.
保守手順書には、ドライブの寸法、ソケット、延長アセンブリ、校正要件、および許容最大トルクを明記する必要があります。どの構成が検証済みかを知らないサービス技術者にとっては、「トルクレンチを使用すること」という指示だけでは不十分です。.
Vバンドフィルターハウジングから漏れがある場合は、加圧状態で締め付けるのではなく、減圧し、分離し、配管から液を抜き、点検を行う必要があります。なぜなら、漏れはOリングの巻き込み、ガスケットの損傷、 シール面の汚れ、フランジの変形、蓋の位置ずれ、クランプの摩耗、あるいは不適切な締め付け仕様などを示している可能性があり、これらはいずれも単に力を加えるだけでは確実に解決できないからです。.
オンライン閉鎖を厳格化すると、技術者は放出経路の真中に位置することになり、現在故障の兆候が見られる装置のロットが処理されることになる。承認された製造手順に別段の定めがない限り、漏れは運転停止事由として扱うこと。.
Vバンドクランプは、製造元が再使用を許可しており、かつ評価の結果、バンド、リテーナー、ラッチ、トラニオン、Tボルト、ナット、ねじ山、溶接部、および耐食性表面が、許容される承認基準の範囲内であり、伸び、破損、かじり、歪み、または過負荷の兆候が見られない場合に限り、再使用することができます。.
問題のある機器は交換してください。クランプの価格は、製造工程の汚染、容器の損傷、従業員の直接的な被ばく、あるいは予期せぬ操業停止に比べれば、通常は取るに足らないものです。.
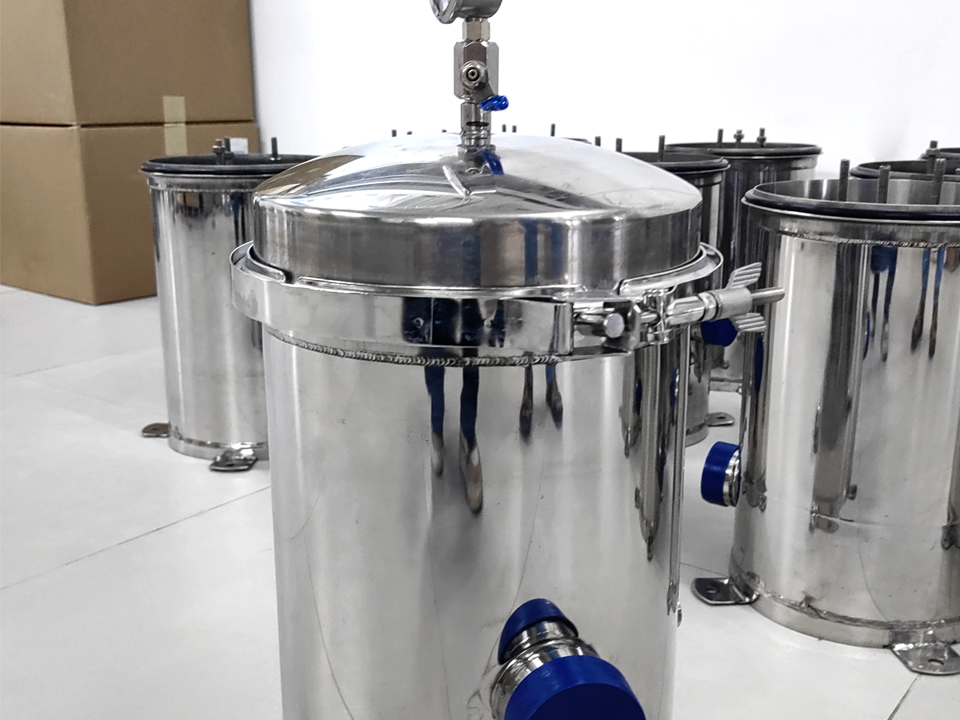
リスクのない不動産用クランプの締め付け処理においては、経験則に頼る余地は一切あってはなりません。その処理では、対象となる不動産、使用するクランプ、正確なシール、厳密な締め付け要件、承認済みの工具、隔離方法、点検ポイント、試験手法、および文書化要件を明確に把握しておく必要があります。.
プレッシャーを強めることは、コントロールすることではない。.
次回のカートリッジ調整またはフィルター清掃を行う前に、現在の手順を上記の措置と照らし合わせて確認してください。「しっかりと締め付ける」という表現を、測定可能な合格基準に置き換え、すべてのVバンドクランプのトルク仕様を純正部品資料と照合して検証し、応力を回復させる前に2回目の評価を行う必要があります。.
LY Filterまでお問い合わせいただければ、お客様のプロセスに適したろ過材、設備との適合性、化学物質への耐性、およびメンテナンスが容易なろ過構成についてご説明いたします。.