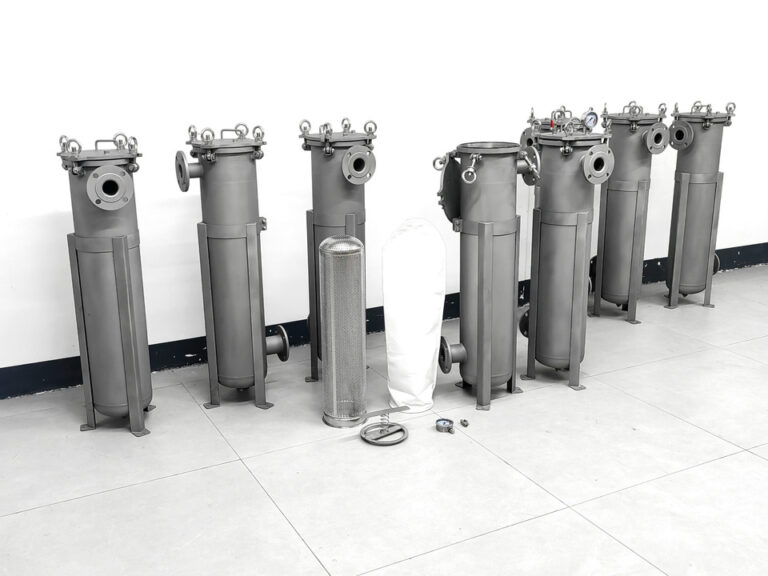
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
ステンレス製のフィルターハウジングを大量発注した場合、写真上では問題ないように見えても、実際にはトラブルの原因となることがあります。よくある問題としては、配管のねじ規格と合わない、カートリッジが正しく装着できない、ガスケットの材質が明記されていないなどが挙げられます。その他には、内部の溶接面が粗い、あるいは梱包箱内のどの部品とも一致しない製造証明書が同梱されているといったケースもあります。 入荷品質管理(IQC)は、サプライヤーが商品の交換、手直し、または返金対応が可能な段階で、こうした問題を発見する場です。 本ガイドは、購買担当者、品質管理チーム、およびOEMエンジニア向けに、実用的なチェックリストを提供します。出荷品が到着する前に準備すべき事項、到着時に実施すべき検査、大量ロットのサンプリング方法、そして紛争が発生した際に結果が有効となるよう発注書(PO)に記載すべき事項について解説しています。
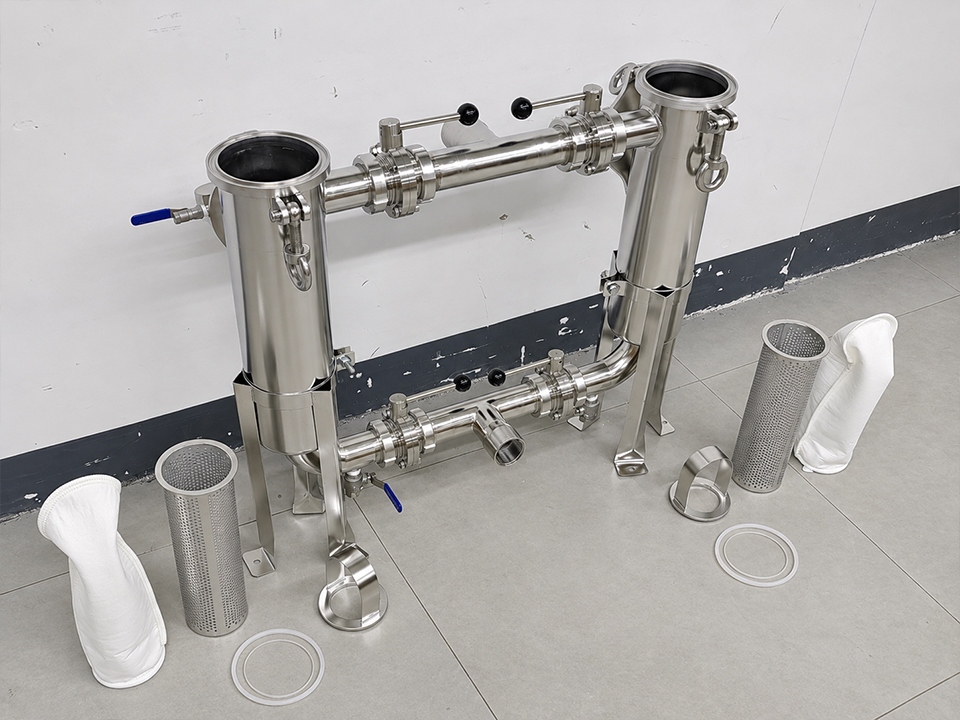
フィルターハウジングの入荷検査では、以下の6点を確認する必要があります(順不同):
これらの上に、承認済みの仕様書で定められた圧力によるサンプリング式漏れ試験装置が設置されています。
検査の順序は重要です。なぜなら、リストの下の方に進むにつれて、検査は時間がかかり、コストも高くなるからです。ラベルの誤りは数秒で発見できますが、溶接の欠陥を見つけるには照明と熟練した目が必要です。また、気密試験には装置と時間がかかります。まずコストの低い検査から行うことで、コストのかかる検査に労力を費やす前に、多くの製品を不良品として排除したり、隔離したりすることができます。
検査員は、契約書で欠陥と定義されているもののみを不適合とみなすことができます。商品が到着する前に、以下の4つの項目が満たされている必要があります。
承認済みの図面または仕様書。 そこには、型式、各部品の材質グレード、接続の種類とサイズ、閉鎖方式、表面仕上げ、および定格圧力と温度を明記する必要があります。サプライヤーが定格値を公表している場合、例えば、 移動式ステンレス製ろ過カート そのページに記載されている数値には、いくつかの条件が付いています。そのページにあるサプライヤー自身の説明文によると、これらの数値はカートリッジ、シール、および使用条件に依存しています。貴社の受入基準には、必要な条件を正確に明記する必要があります。
金色の試作品、または承認済みの初回試作品。 仕上げ、溶接部の外観、および嵌合状態の物理的な基準として、写真付きの製品を1点保管しておいてください。「研磨仕上げ」や「良好な溶接」といった表現は、サンプルによって定義されるまでは主観的なものに過ぎません。
欠陥の分類。 欠陥を次の3つのグループに分類します:
各クラスには独自の基準が設けられています。重大な欠陥が1つあるだけで不合格となる場合もありますが、軽微な外観上の傷については、一定の限度内であれば許容されることがあります。
サンプリング計画。 広く採用されている規格はISO 2859-1である。 BSIによるISO 2859-1:2026の概要 ロットごとの検査における、AQLを指標とした単一、二重、および多重サンプリング計画について説明しています。また、通常検査、厳格化検査、緩和検査、およびロットスキップ検査間の切り替えに関する規則についても扱っています。同要約では、AQLサンプリングにより、コストのかかる100%検査への依存度が低減されることも指摘されています。本規格は、その統計的枠組みを規定しています。 どの特性を重要とみなすか、またどのAQLレベルが自社のリスクに適しているかは、依然として貴社が決定することになります。
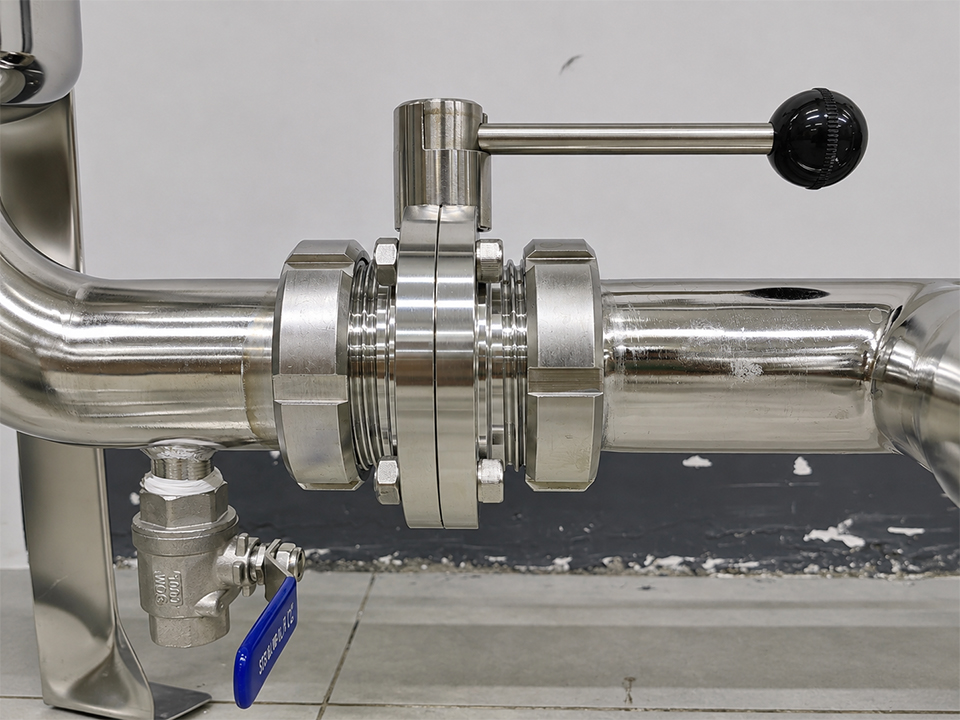
「すべての製品について、あらゆる特性を検査することが最も安全な方針である」というのが一般的な通説です。しかし実際には、その方針は往々にして逆効果となります。検査担当者は疲労し、検査の徹底度が低下し、時間がかかる検査(気密試験、材料試験など)がボトルネックとなり、納期のプレッシャーから省略されてしまうのです。
より適切なルールとしては、検査の深度を、各欠陥のコストや検出のしやすさに合わせて調整することです:
これは、安定したサプライヤーがあり、ハウジングが安全上重要な部品ではない場合に適用されます。初回発注、新規設計、危険な媒体、または規制対象の衛生用途の場合は、サンプリングの頻度を増やし、第三者立会の導入を検討してください。
また、問題のない出荷前検査報告書であっても、入荷検査の代わりにはなりません。出荷前検査報告書は、工場におけるロットの状況を記載したものです。IQCは、輸送後に実際に到着した品物が、お客様の特定の配管およびプロセスに適合しているかどうかを確認します。
以下の表は、作業用のテンプレートです。図面やリスクレベルに合わせて、手法や却下基準を調整してください。
| ステージ | 確認すべき事項 | 一般的な方法 | よくある不採用の要因 |
|---|---|---|---|
| 1. 書類と記入方法 | 発注番号、型番、数量、ロット番号またはシリアル番号、証明書、トレーサビリティ | 梱包明細書、ラベル、および証明書を注文書と照合する | 証明書をロットに関連付けることができません。ラベルまたはモデルが一致しません。 |
| 2. 物質の同一性 | 本体、ヘッド、バスケットまたはメッシュ、クランプ、留め具の等級 | 証明書の審査、PMIの抜き取り検査、異議がある場合は実験室検査 | 316Lと指定された部品にモリブデンが含まれていない;証明書と刻印が一致しない |
| 3. 溶接部および表面 | 溶接の連続性、スパッタ、熱変色、傷、研磨の均一性、内部の亀裂 | 明るい場所での目視検査。内部の確認にはボアスコープまたは鏡を使用する。 | ひび割れ、気孔、ピット、溶接部の内部が粗い箇所、錆びた箇所 |
| 4. 寸法および接続部 | フランジ形状、クランプフェルールサイズ、ねじの種類、ポート位置、エレメントの嵌合 | ノギス、ねじゲージ、実物を用いた適合試験 | ねじの不一致、ボルト穴の位置ずれ、エレメントが正しく嵌合しない |
| 5. シールおよび閉鎖部 | ガスケットまたはOリングの材質、着座面、クランプまたはボルトによる操作、カバーの位置合わせ | 目視検査、開閉試験 | エラストマーの種類が間違っている、溝が損傷している、カバーが均等に嵌合していない |
| 6. 圧力と漏れ | 試験中の溶接部、ポート、およびシール | 承認された仕様書に記載された圧力での静水圧試験またはその他の試験のサンプル | 液漏れ、目に見える変形など |
| 7. 清潔さと包装 | 内部の清潔さ、ポートの保護、段ボールの破損 | 受入時の目視確認、写真による記録 | へこみ、汚れ、キャップが外れたポート、湿気によるシミ |
EN 10204 金属製品の検査書類の標準的な種類を規定している。そのカタログの概要によれば、タイプ3.1の証明書は製造業者によって発行され、生産部門から独立した認定検査担当者によって検証される。また、タイプ3.2の証明書には、購入者の検査担当者、または公式な規制により指定された者が署名する。
3.1または3.2の証明書が必要な場合は、発注書(PO)にその旨を明記してください。 その後、その証明書が実際に何を対象としているかを確認してください。材料証明書は、完成したハウジングそのものではなく、材料の製造ロットまたはバッチを記述したものです。製造ロット番号が、ハウジング本体、ヘッド、バスケットまで遡及可能かどうかを確認してください。汎用ハウジングの場合、現実的にはロットレベルのトレーサビリティが得られることが一般的です。重要用途の場合は、部品レベルのマーキングを要求してください。
304や316Lを指定するのは簡単です。しかし、納入された製品でそれを確認するには、より細心の注意が必要です。
溶接部の外側および内側の表面を点検してください。溶け込み不良、亀裂、気孔、アンダーカット、スパッタ、および熱変色がないか確認してください。熱変色とは、溶接部の周辺に見られる麦わら色から青色にかけての変色のことで、これが認められる場合は、期待通りの耐食性を発揮する前に表面の洗浄が必要な可能性があることを示しています。 新しいステンレス鋼に錆の斑点が見られる場合、それは多くの場合、工具や取り扱いによる鉄分の混入が原因であり、鋼種の誤りによるものではありません。いずれの場合も、サプライヤーにスケール除去およびパッシベーションの処理方法について確認してください。
ASTM A967 本資料では、ステンレス鋼部品に対するいくつかの化学的パッシベーション処理について解説するとともに、スケール除去、洗浄、およびパッシベーションに関する推奨事項や注意事項を掲載しています。パッシベーションが必要な場合は、発注書(PO)に規格および方法を明記するとともに、必要な試験や書類についても併せて記載してください。
衛生用ハウジングにおいて、仕上げは材質に次いで重要な要素です。「研磨済み」という表現は仕様としては不十分です。表面粗さ(Ra)の許容限界値、測定箇所(液が接触する内面か外面か)、およびその検証方法を明記してください。 アルファ・ラバル Raは表面のピークと谷の平均値であることを説明しています。また、Raを衛生品質の完全な指標として扱うことには注意が必要であり、その数値を目視検査や洗浄性の基準と併せて評価すべきであると指摘しています。 多くの食品およびプロセス用水の用途では、バイオプロセッシンググレードの仕上げは必須ではないため、市場で最も厳しいグレードではなく、自社のプロセスに必要な仕様を明確に指定してください。
適合不良は、製造上の不備によるものではなく、わずかな仕様上の差異に起因するため、入荷検査(IQC)における最も頻繁に見られる、かつ最も回避可能な不合格事由の一つです。確認事項:
最後に挙げた項目は、最も見落とされがちなものです。図面の寸法ではなく、実際の消耗品を使って適合試験を行ってください。寸法が「許容範囲内」にあるハウジングであっても、独自の公差積み重ねを持つバッグやカートリッジに対しては、密閉に失敗する可能性があります。
具体例(架空の事例であり、実際の顧客事例ではありません): ある販売代理店が、めねじポート付きのハウジング300個を受け取りました。抜き取り検査では外観および溶接の基準を満たしていましたが、ねじゲージによる検査の結果、ポートの規格が購入者の配管とは異なることが判明しました。ポートの形状を100%検査していれば(1個あたり数秒で済む作業です)、荷受時にこの問題を発見できたはずです。
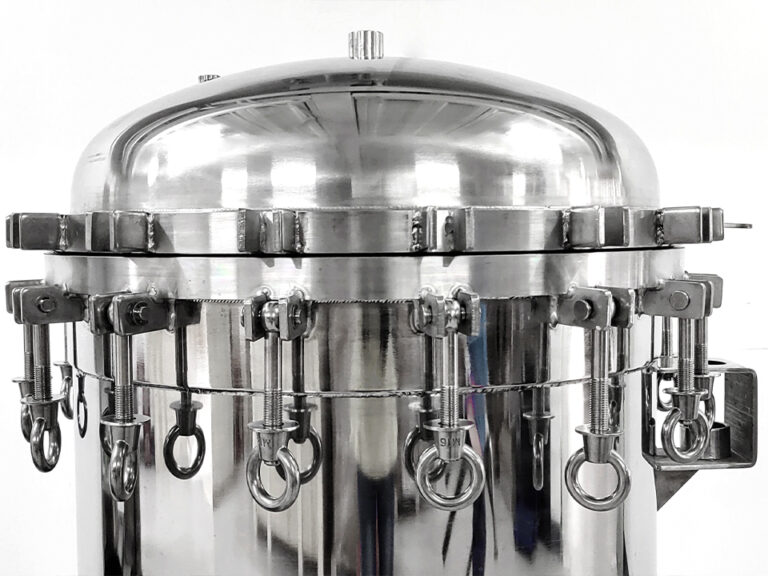
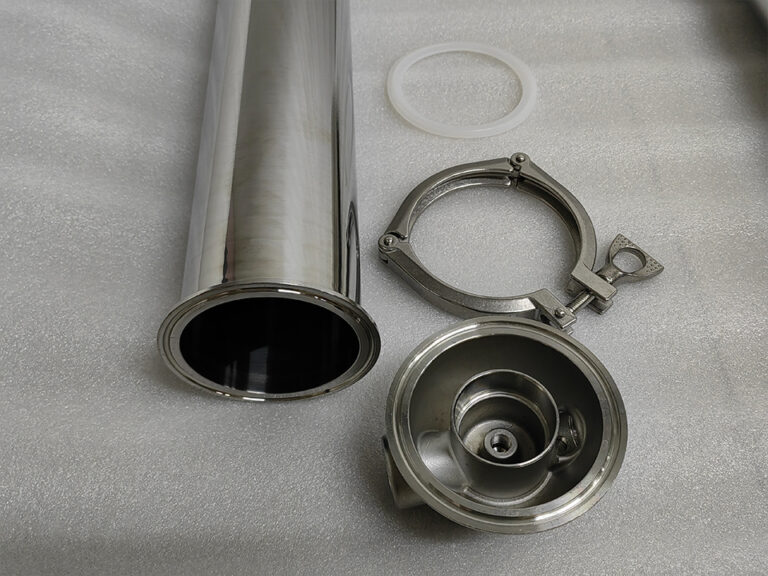
ガスケットまたはOリングの材質が、処理流体および温度に適しているかを確認し、それらが清潔な溝に正しく嵌め込まれていることを確認してください。サンプリング用のすべての閉鎖部を開閉してください。クランプバンド式閉鎖部、スイングアイボルト、およびボルト締め式カバーは、かじれを起こさずに嵌合し、カバーは均等に密着している必要があります。
検収計画に気密試験が含まれている場合、以下の3つのルールが適用されます:
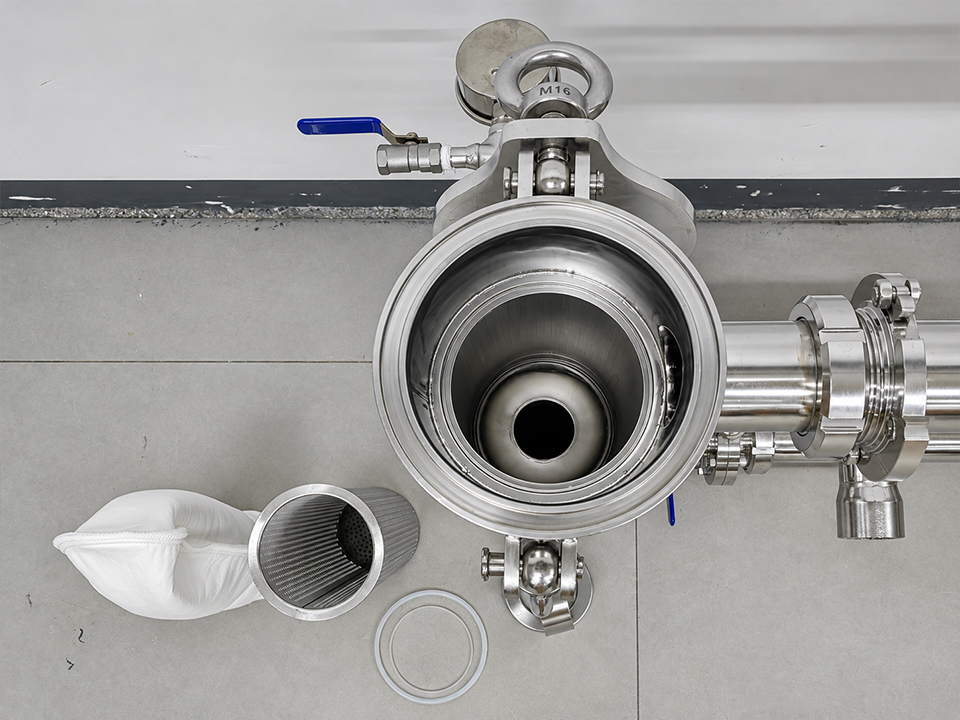
上記の一般的なチェックリストは基本となります。住宅の設計ごとに、固有の不具合箇所が生じます。
カタログ上では似て見えるハウジングやストレーナーでも、故障の仕方はそれぞれ異なります。焼結エレメントは穴あきバスケットとは挙動が異なり、クランプ式閉鎖部はボルト締めフランジカバーとは異なります。
| 住宅の種類 | リスクが最も高いチェック項目 | 適合性の確認 |
|---|---|---|
| 衛生用カートリッジハウジング | 接液面での溶接および仕上げ、ガスケットの嵌合部のクランプ、ベントポートおよびゲージポートの加工 | クランプフェルールのサイズ、カートリッジの装着 |
| シングルカートリッジハウジング(ねじ込み式) | ねじ規格、閉鎖部シール、ヘッド鋳造面、ガスケット材質 | メッシュまたはカートリッジ式エレメントの適合 |
| フランジ付き焼結ハウジング | フランジの面取りとボルト配置、ボルト固定式カバーの位置合わせ、エレメントの嵌合 | 配管に対するフランジ規格 |
| バスケットストレーナー | バスケットの状態、穴あけやメッシュの仕様、カバーとボルト、排水口 | バスケットは車体に完全に収まり、カバーが閉まります |
| サイドエントリー式バッグハウジング | バッグリングが装着されるシール面、カバーボルト、入口および出口の位置 | 適切なバッグサイズ(#1 または #2)とバッグリングとの適合性 |
| 移動式ろ過カート | ポンプおよび配管の溶接部、バルブおよび計器の動作、フレームおよび車輪 | 接続サイズ、電気的互換性およびポンプとの互換性 |
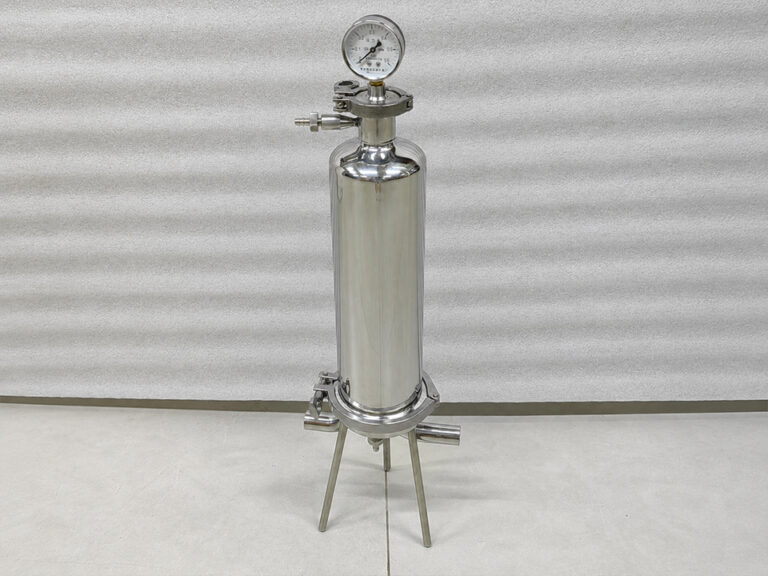
衛生サービスについては、 ステンレス製サニタリーカートリッジフィルターハウジング このページでは、クランプ接続、圧力計、ベント接続部、およびクランプバンド式閉鎖部を備えた研磨仕上げの容器について説明しています。このタイプの製品では、表面仕上げ、クランプガスケットの密着性、およびベントポートと圧力計ポートを優先してください。ねじ込み式の設計、例えば ステンレス製シングルカートリッジフィルターハウジング…には、ネジ付きポート、クイックリリースクランプ、取り外し可能なメッシュエレメントなどが挙げられており、ネジ規格や閉鎖時の密閉性が最優先事項となります。
パイプラインにフランジが取り付けられている場合、例えば フランジ付きステンレス製焼結カートリッジフィルターハウジング、何よりもまず、フランジ規格、ボルトサークル、および面取りを配管と照らし合わせて確認してください。焼結エレメントが正しく収まっていることを確認し、カバーの位置合わせもチェックしてください。また、焼結エレメントに関しては、媒体に応じた確認事項もあります。それは、納入されたエレメントの定格および材質が仕様と一致しているかどうかです。
バスケットストレーナーは、「フィルター」が穴あきまたはメッシュで裏打ちされたバスケットであるため、特に注目に値します。その ステンレス製バスケットストレーナー このページには、取り外し可能な穴あきバスケット、オプションの金網ライニング、およびスイングアイボルトカバーが掲載されており、ろ過性能は穴の開口サイズやメッシュの選択によって決まります。穴の開口サイズやメッシュの仕様を測定して記録し、バスケットが完全に収まることを確認し、ボルトとカバーが均等に閉まることを確認してください。その クイックアクセス式カバー付き工業用バスケットストレーナー 底部ドレン、圧力計、およびベント装置を備えた構成が説明されています。そのような構成の場合は、ドレンポートと圧力計ポートのテストを、後付けの作業としてではなく、機能チェックの一環として実施してください。
バッグ式ユニットの場合、バッグのサイズこそが、見落とされがちな互換性の確認項目です。その サイドエントリー式ステンレス製バッグフィルターハウジング このページには、その構成における標準的なバッグサイズは#1および#2であると記載されています。納入されたハウジングが、在庫しているバッグサイズと一致していることを確認し、実際のバッグを取り付けてバッグリング部のシール状態を確認してください。一体型スキッドについては、別途計画が必要です。 完成品アセンブリを購入する場合は、ハウジングに加え、ポンプ、バルブ、計器、配管も個別の検査項目として扱ってください。
ロットが不合格となった場合の対応を、あらかじめ決めておきましょう。
入荷検査は、注文書類に検査の基準となる情報が記載されている場合にのみ有効です。大量注文の見積依頼(RFQ)を送信する前に、以下の準備を行ってください:
メーカーから初めて調達する場合は、正式な注文を行う前に、サンプル品と、そのロットに添付される検査記録の提出を依頼してください。これらの要件を見積依頼書に明記し、サプライヤーが価格設定や生産工程における検査計画を立てられるようにしてください。
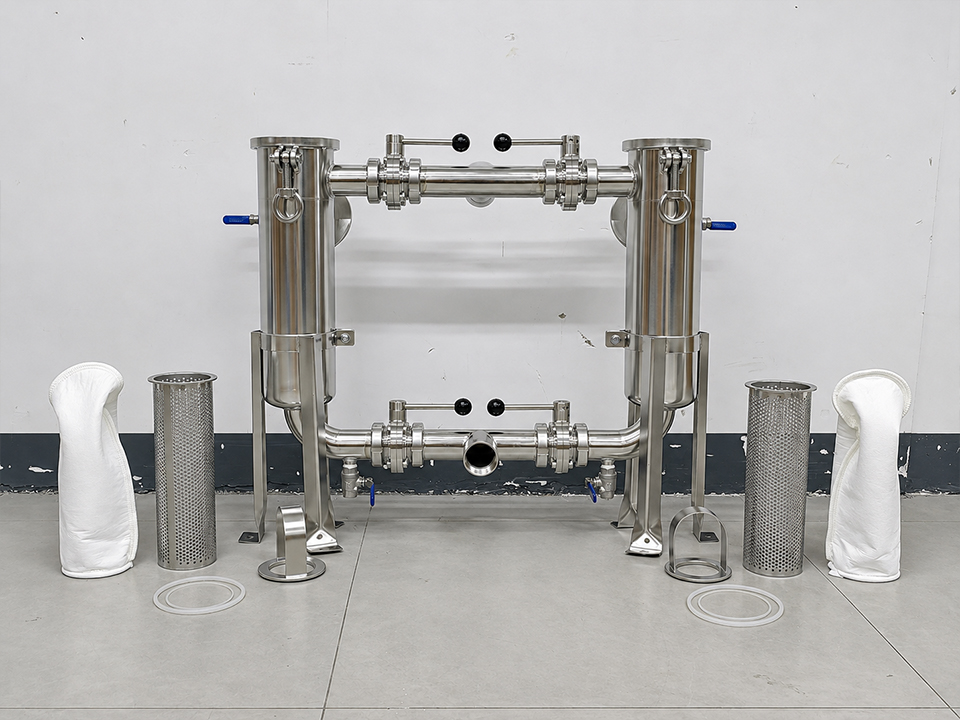
これは、購入者がフィルターハウジングを受け取った際に実施する、体系化された検査項目の一覧です。対象となるのは、書類、材質、溶接部および表面仕上げ、寸法および接続部、シールおよび閉鎖部、漏れ試験、ならびに梱包の損傷です。各検査項目には、検査方法と、合格・不合格の判定基準が定められています。
固定の割合ではなく、ISO 2859-1 などのサンプリング計画を採用してください。接続方式など、迅速に確認できる重要な特性についてはすべての製品で検査を行い、PMI や圧力試験など、時間がかかる検査については抜き取り検査を行ってください。初回注文、新規サプライヤー、または不具合発生後は、サンプリングの頻度を高めてください。
316系と304系のステンレス鋼を区別するモリブデンの含有量は確認できますが、一般的に携帯型XRFでは炭素の測定はできません。低炭素の「L」グレードであるかどうかを確認するには、製造元の証明書または試験所の分析結果に頼る必要があります。本体と継手では成分が異なる可能性があるため、指定された各成分を個別に検査してください。
必ずしもそうとは限りません。衛生、化学、規制対象の用途など、材料のトレーサビリティが重要な場合には、これを要求する価値があります。3.1証明書は製造業者によって発行され、独立した認定代理人によって検証されます。どのロットまたはバッチを対象としているか、また、刻印のある部品と関連付けられているかを確認してください。
発注書(PO)に、表面粗さ(Ra)の許容限界、その適用対象となる表面、および検証方法を明記してください。その後、表面粗さ測定器を用いて抽出したサンプルを測定し、溶接部および液接触面を目視検査してください。Raだけでは洗浄性を評価できないため、基準サンプルとの比較も行ってください。
通常はそうではありません。サンプルベースの試験が一般的であり、100%試験は重要または危険な用途に限定されます。承認された仕様書および適用される規格に定められた試験圧力を使用し、試験装置に組み込まれた圧力計、ガスケット、継手の定格値を決して超えないようにしてください。
当該ロットを隔離し、写真や測定値を用いて欠陥を記録した上で、発注書(PO)に記載されたクレーム期間内にサプライヤーへ通知してください。合意に基づき、交換、手直し、または代金相殺を要請し、欠陥が再発した場合は是正措置を求め、是正されたロットについては、より厳格なサンプリング基準に基づいて再検査を行ってください。