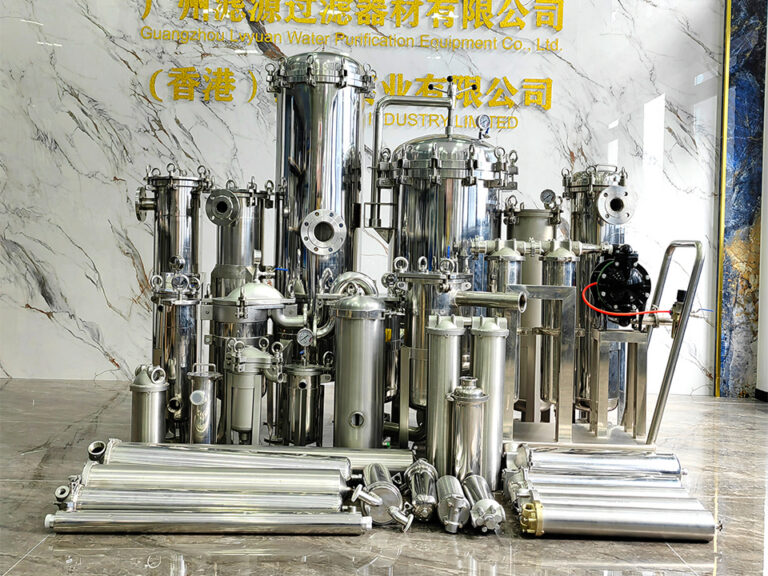
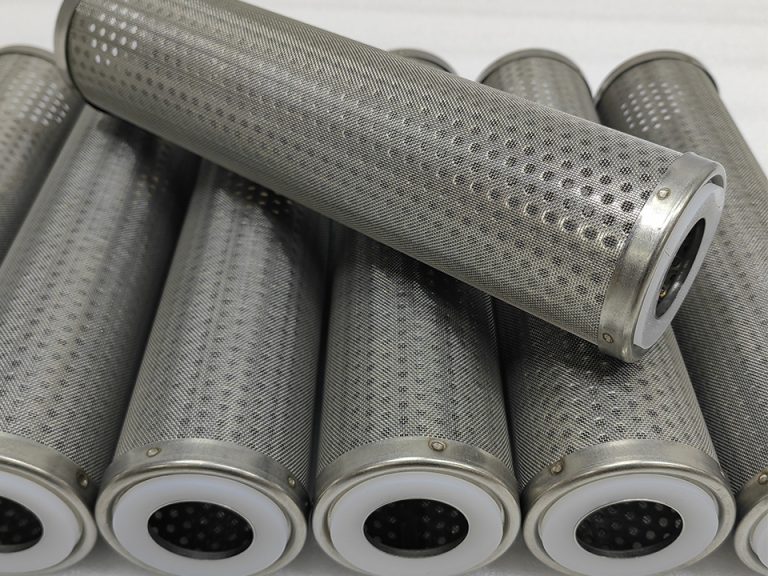
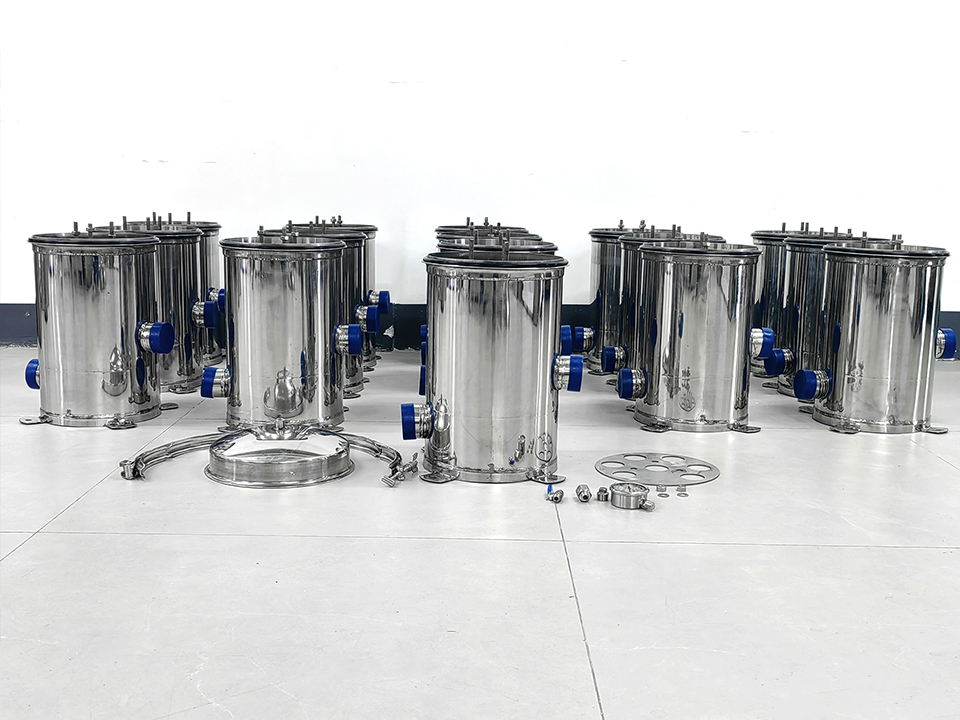
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
多くの購入担当者が想定しているほど、それらは確証にはなりません。というのも、受付に掲示されているISO 9001の認証書は、生産担当者がステンレス鋼の熱処理番号、溶接基準、図面の改訂、耐圧試験記録、製品の固定、不良部品、あるいは納期が遅れた場合の未承認の代替品などを管理しているかどうかについて、事実上何も教えてくれないからです。.
深刻な 工場監査チェックリスト 重要なのは、そのメーカーが承認済みのフィルター製品を常に全く同じ品質で安定して生産できるかどうかを評価することであり、営業チームが会議室をきれいに整え、洗練されたサンプルをいくつか提示し、練習済みの質問に答えられるかどうかではない。.
私は慎重な立場をとっている。論文は、労働者、調整済みの設備、日付入りの文書、追跡可能な製造ロットといった物理的な製品と結びつけられるまでは、あくまで保険金請求のようなものだ。.
ISO 9001認証は、品質マネジメントシステムが整備されていることを示すものです。しかし、それだけでは、お客様の注文に関わる特定の工場、生産ライン、下請け業者、あるいはフィルターハウジングが適切に管理されていることを即座に示すものではありません。.
ISO 9001の8.4項は、外部に提供されるプロセス、製品、およびソリューションについて規定しています。 ISO監査支援機関は、製造業者がリスクや要件に応じて、外部に委託されたサービスや製品を検証すべきであると主張しています。平たく言えば、レーザー切断、溶接、研磨、試験、またはパッシベーションを外部委託したとしても、その結果に対する製造業者の責任が免除されるわけではありません。まず以下の点に留意してください:
その後、床面での回答内容を確認してください。.
紙は嘘をつくことがある。.
親会社、商社、姉妹工場、あるいは無関係の製造拠点から発行された認証は、一見信頼できそうに見えても、実際に購入する製品に対して実質的な管理が行き届いていない可能性があります。特に、繁忙期に製造が密かに余剰業務を請け負う下請け業者に切り替えられるような場合にはなおさらです。.
今後の評価で、その点は確実に把握できるでしょうか?
事前の準備なしに訪問してはいけません。訪問の少なくとも5営業日前までにプロバイダー監査チェックリストを送付し、規定の書類一式を提出するよう依頼してください。.
少なくとも、以下のことを要求してください:
数ヶ月前に選定された「最良の記録」を鵜呑みにしないでください。3つの異なる注文分の記録を請求し、さらに製造現場から完成済みのシリアル番号を1つ選び、品質管理部門に、事前の通知なしにその完全な履歴を入手するよう依頼してください。.
その自発的想起テストは、2時間以上にわたる議論よりも多くのことを教えてくれる。.
経営陣の献身は口で言うのは簡単だ。しかし、報告権限を装うのはそれほど簡単ではない。.
品質管理責任者は、営業部門の許可を得ることなく、生産を停止し、材料を隔離し、完成した不動産を不合格とし、納品を延期する権限を持つべきである。.
質問:
間違った回答は、必ずしも「認識していません」というものではない。“
往々にして、かえって本音を露わにするような返答が「問題はありません」というものだ。“
稼働中の工場であれば、どこでも不適合が発生するものです。「不良品が一切ない」「手直し作業が一切ない」「苦情が一切ない」「是正措置が一切ない」と主張する製造業者であっても、単に問題を隠蔽するように設計された報告体制を採用しているだけかもしれません。.
不動産のトレーサビリティを確保するためには、最終的なシリアル番号を、原材料、発注書、販売代理店、製品認証、製造経路、評価結果、耐力試験、および納品書と関連付ける必要があります。.
NISTの2024年の製造トレーサビリティに関する取り組みでは、トレーサビリティ記録へのアクセス、変更、および操作を示す詳細な監査証跡の保存が重視されました。また、NISTは、重要な材料や部品の原産地を特定するとともに、地理的リスクや供給業者の集中リスクについても把握するよう推奨しています。作成者:
その最後の懸念が問題となっている。.
2024年6月の助言書において、米国食品医薬品局(FDA)は、ランディ・インターナショナル社が、販売業者の評価の信頼性を十分に立証することなく、供給業者証明書に依存していることを指摘した。 この事例はフィルター製品ではなく医薬品に関するものでしたが、調達における教訓は広く応用可能です。つまり、サプライヤーの証明書にはロゴや署名が含まれているという事実だけでは、それが独立した証拠とはならないということです。発注の際は、証明書とPMI(製品検査)の結果を照合してください。文書の様式を確認し、必要に応じて製造元へ直接問い合わせを行ってください。.
そのテストが終わったら、頼りにしてね。.
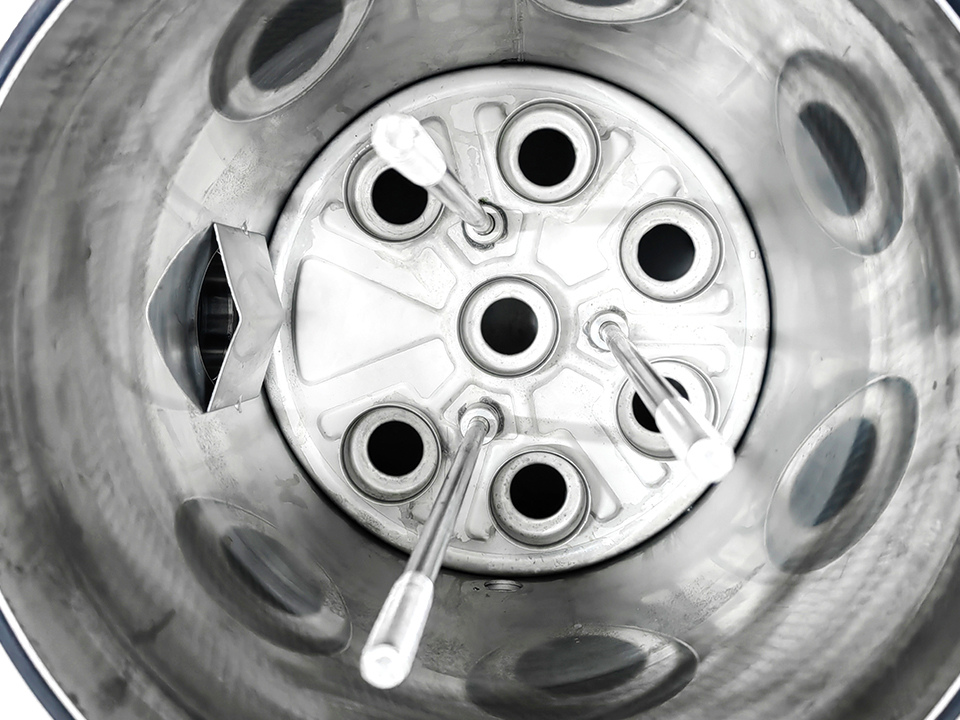
フィルターの形状が完璧に溶接されていても、それでも不適切である場合があります。.
ノズルの位置決め、カートリッジの長さ、閉鎖方式、通気口の位置、ドレンの形状、ガスケットの溝、タイロッドの寸法、あるいは内部固定プレートに不正確さがあると、容器が耐圧試験に合格したとしても、その装置は意味をなさなくなる可能性があります。.
質問:
こっそり交代は禁止。.
316Lから304への変更、FKMからEPDMへの変更、機械加工部品から鋳造部品への変更、あるいはあるタイプのクランプディストリビューターから別のタイプへの変更は、購買担当者にとっては些細なことのように思えるかもしれません。しかし、応力、温度、溶剤への曝露、洗浄サイクル、あるいは繰り返しの開閉といった条件下では、決して些細なことではない可能性があります。.
溶接場所へ行ってください。その場に留まってください。.
会議室から一歩も外に出ない監査人は、製造施設の監査を行っているのではなく、営業プレゼンテーションを評価しているに過ぎない。.
溶接責任者に聞いてみよう:
その後、加工と仕上げについて確認してください:
「きれい」というのは、数値で測れるものではない。.
鏡面仕上げであっても、写真にはきれいに写る一方で、深い方向性の傷、深く食い込んだ汚れ、凹凸のある溶接部分、閉じ込められた不快な残留物、あるいは粗い内部の変化などが残っている場合があります。.

経営難に陥っている不動産は、単なる装飾用のステンレス製シリンダーではなく、精巧に作られた加圧容器として監査されるべきである。.
ASMEの「ボイラーおよび圧力容器規格」は、圧力容器の製造および建設における主要な技術的指針であり、ASMEは、関連する圧力容器作業において、水圧試験を推奨される圧力試験方法として認めています。 具体的な物件については、契約上の規格、試験圧力、保持時間、評価方法、および承認基準を別途規定する必要があります。すべての住宅に対して水圧試験を行うのか、それとも各ロットから1例ずつ試験を行うのか?
テストを1件すべて確認する。.
「水圧試験」と称される5秒間の圧力急上昇は受け入れないでください。校正ステッカーの有効期限が切れている計器は断ってください。また、要件で特定の選別が求められている場合は、ロット認証を受け入れないでください。.
不動産とカートリッジは、システムとして検討する必要があります。.
正しく製造された容器であっても、カートリッジの嵌合位置がずれていたり、スプリングの圧縮量が不均一だったり、アダプターの寸法にばらつきがあったり、あるいは不適切なOリングが取り付けられている場合には、汚染物質が通過してしまう可能性があります。.
例えば、次のような用途に供される予定の不動産は、 ROプラントで使用される20インチおよび30インチの高流量カートリッジ 一般的なカートリッジの図面ではなく、実際のカートリッジのサイズ、固定方法、流れの方向、補助形状、および差圧要件と照らし合わせて検討する必要があります。.
質問:
可能な限り、本来の意図された要素を活用してください。A 222フィン型ポリエチレン膜層フィルター には、次のようなものと同じようなユーザーインターフェース上の危険性がありません。 プリーツ加工されたポリエチレン製フィルター部品, 一方で SOEおよびDOE製焼結ポリエチレンフィルター さまざまな座席配置や乗客の定着状況の確認が必要となる。.
一般的な水処理用途については、提案された手法を用いて寸法的な適合性も確認してください。 20インチまたは40インチのPPフィルターカートリッジ(1ミクロンおよび5ミクロン仕様).
サプライヤーが「類似品」で要件を満たしていると主張することを許してはならない。“
定義された構成を評価してください。.
校正済みの測定器を使わない測定は、小数点を含む見解に過ぎない。.
質問:
床にある工具から3つを選び、そのラベルを校正データベースと照合してください。.
その後、データソースからツールを1つ選択し、そのツールを文字通り配置してください。.
この双方向の検証では、ゴーストデバイス、欠落している計器、重複する資産番号、および生産用ではなく監査員向けに保存された校正プログラムが対象となります。.
こうした点において、脆弱な工場は往々にして曖昧になりがちです。.
2024年にコスメティック・ソリューションズ社宛てに送付された是正勧告書の中で、FDAは、供給業者の資格要件の不備、変更に関する分析の不十分さ、および是正措置・予防措置の不十分さを厳しく指摘した。 今回も対象となった製品は異なっていたが、管理システムの不備は直接的に関連している。すなわち、変更が適切に管理されず、是正活動も表面的なものに留まっているため、新しいロット番号の下で欠陥が繰り返されることになっている。不適合製品は特定されているのか?
私の厳格な方針は単純明快です。「運転手の再教育」だけでは不十分です。工場側が、当初の教育体制がなぜ機能しなかったのか、監督者がなぜそのミスを見逃したのか、そして現在どのような工程管理によって再発を防止しているのかを確認しない限り、それだけでは不十分なのです。.
それ以外の場合は、ドキュメントです。.
生産能力に関する保険金請求は、機械、人員配置、シフト、過去の生産実績、未処理の受注、および混雑時の対応手順を踏まえて評価されるべきである。.
質問:
安全対策も監査の対象に含まれるべきである。OSHAの報告によると、2024年を通じて連邦政府による34,696件の監査が実施された一方、米国の民間部門では2023年を通じて約260万件の非致死的な職場での負傷および疾病が記録された。 リスクの高い工場では、メンテナンス、清掃、研修、工程管理などに関して、より深刻な規律上の問題が頻繁に見られる。これには、放置された廃材、装備の保護カバーの欠落、露出している電気配線、抑制されていない研削粉塵、ラベルのない化学物質、固定されていないガスボンベ、不適切な研修手法、障害物のない圧力試験エリアなどが含まれる。.
旅行中の安全のための近道。.
各場所について、0~2の点数を付けなさい:
| 監査対象範囲 | プルーフからサンプルへ | パスに関する問題 | 自動警告 |
|---|---|---|---|
| ISO 9001の適用範囲 | 証明書、ウェブサイトのアドレス、監査検索 | 適切な法人格、製造施設および生産規模 | 証明書は、別の企業またはウェブサイトから発行されたものです |
| 製品のトレーサビリティ | MTC、温熱マーキング、PMIの結果 | 結局、識別番号から製品のロット番号を特定できた | 切断された製品は熱数同一性を失う |
| 描画制御 | 承認済みイラスト、修正の経緯 | 生産では、顧客が承認済みの最新の変更内容を反映しています | 作業席には古い図面が残されている |
| 溶接制御 | WPS、PQR、溶接士の資格、溶接マップ | 認定プロセスおよび控除対象の溶接工 | 手順がない、または資格が失効した |
| 寸法評価 | 報告書、校正済み計器、治具 | 記録された結果は許容範囲内に収まっている | “特定の特徴に対する「審美的検討のみ」 |
| 表面積コーティング | プロファイル計による分析、研磨記録 | 数値解析の結果、調達仕様を満たしていることが確認された | 寸法が指定されていないミラー外観が承認された |
| ストレステスト | 処理、ゲージの認証、原資料 | 個別の連続試験は、認められた基準を満たしている | 再発行または再作成された試験合格証 |
| カートリッジ・フィット | 要素、構成部品、フィットテスト記録を把握する | 適切なユーザーインターフェース、圧縮、およびシール | さまざまなカートリッジタイプを用いたプロバイダーのテスト |
| シール制御 | 一括処理、商品タグ、保管スペース | 適切なコンパウンドおよび控除可能なバッチ | ラベルのないOリングがまとめて保管されている |
| 不適合 | 検疫、NCR、処分 | パーティションの管理とライセンスに関する決定 | 不適合部品が適切な供給品と混入していた |
| CAPA | 根本原因に関する文書、パフォーマンスチェック | この措置により再発が防止され、その効果が確認された | あらゆる原因は「操作ミス」として記録される |
| 変更管理 | 設計認可、消費者への通知 | 評価結果が記録されていない限り、代替措置は認められない | 資材や下請け業者が何事もないかのように変更された |
| 校正 | マスターリスト、認証、床材ラベル | 日中に使用でき、測定に適した機器 | 型式承認に使用された、有効期限が切れた圧力目盛 |
| 能力 | 生産の背景、未処理案件、設備稼働率 | 実際の生産データによって裏付けられた主張 | 本番環境以外のラインで作成された監査事例 |
| 製品のパッケージ | 梱包ガイドライン、写真、出荷記録 | セキュリティ対策は輸送上の危険に見合うものである | ポートを開放するか、セキュリティ上の脆弱性がある領域を保護する |
実用的な承認基準は次のとおりです:
構造上の危険を軽視してはいけません。製品の識別情報、溶接証明書、あるいは耐圧試験の結果が不合格であるにもかかわらず、事務所の記録が良好であるという理由だけで、そのサプライヤーを合格させてはなりません。.
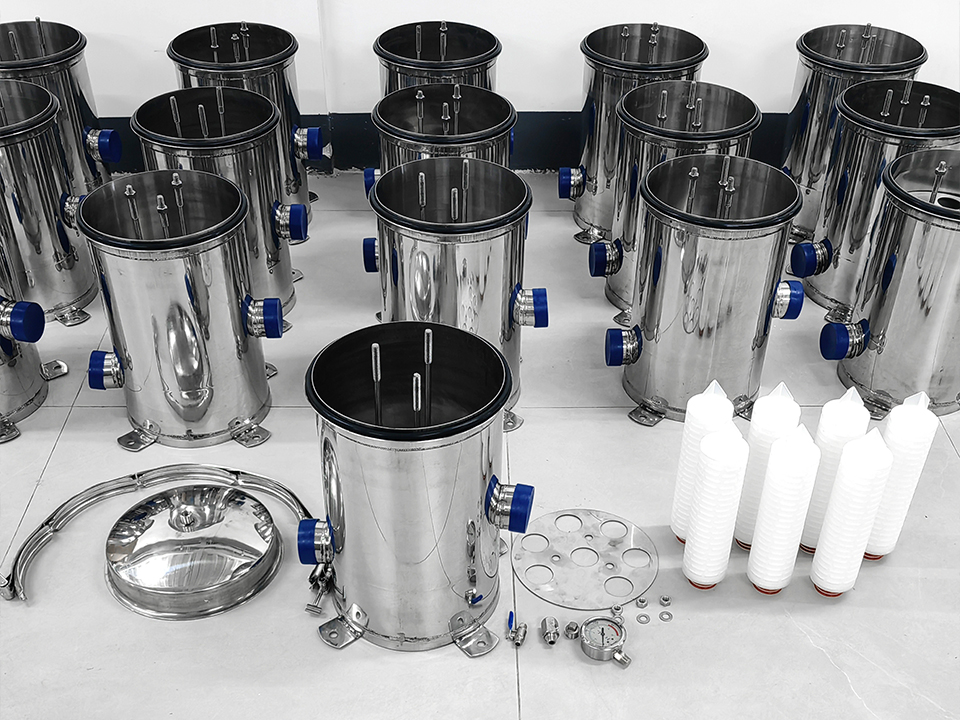
フィルターハウジングメーカー向けの工場監査チェックリストとは、品質管理システムの範囲、製品のトレーサビリティ、設計管理、溶接、寸法評価、耐圧試験、清浄度、校正、不適合品の取り扱い、製造能力、梱包、および製造文書などを網羅した体系的な検証項目の集まりであり、サプライヤーが仕様を満たす製品を安定して製造できるかどうかを判断するために使用されるものである。.
このリストには、ドキュドラマによる証明と実物による検証の両方を求めるべきである。監査担当者は、あらかじめ作成された説明資料や展示室に別々に陳列されたサンプルを承認するのではなく、選定されたシリアル番号と、原材料、製造、検査、選別、出荷、納品との関連性を照合する必要がある。.
最高の工場監査では、特定の完成品が、承認済みの図面、ステンレス鋼の熱処理番号、認定溶接工、評価結果、耐圧試験記録、シールロット、不適合履歴、および出荷承認とどのように関連しているかを製造業者に提示するよう求めると同時に、生産を停止できるか、および変更を承認できるかについても確認します。.
「show me」で始まる要求は、通常、「do you」で始まる質問よりも有益です。「Do you calibrate evaluates?」という表現を、「このハウジングで使用されているスケールと、その既存の校正文書をプログラムしてください」と変更してください。“
ISO 9001だけでは、フィルター関連の不動産プロバイダーを承認するには不十分です。なぜなら、この規格による適合性評価は定義された範囲内の管理システムを対象とするのに対し、購入者の承認にあたっては、製品固有の設計、製品の同一性、製造技術、耐荷重試験、寸法の一貫性、シール適合性、下請け業者の管理、製造能力、および監査項目における一貫した実施状況についても同様に検証する必要があるからです。.
ISO 9001は、最終的な投資判断の基準ではなく、参入要件として活用してください。法人、所在地、認証範囲、および製造業務が、契約書に記載されたサプライヤーと一致していることを確認してください。.
耐圧試験は、承認された手順に従って実施される完全な試験に立ち会い、不動産識別番号、規定の試験応力、保持時間、試験装置、計器の種類、校正状況、安全対策、承認基準、実施者の身元、生データ、結果、および試験記録と出荷承認との関連性を確認することにより、検査を行わなければならない。.
短時間だけ加圧された試験片では説得力に欠ける。監査人は、準備、静水圧試験中の脱気、応力安定化、検査、減圧、排水、乾燥の各工程を観察し、その完了を文書化しなければならない。.
購入者は、完成品の不動産識別番号を選択し、製造文書を通じて、マーキング済みの原材料、ロット番号、製鋼所証明書、注文書、検査結果、切断記録、製品適合確認結果、部品セット、およびサプライヤー情報へと遡って追跡することで、ステンレス鋼のトレーサビリティを確認できます。その後、原材料の調達から最終納品に至るまで、この手順を順方向に繰り返すことで確認を行うことができます。.
最も厳重なシステムは、製品が細かく砕かれた後もその身元を保護します。マークのない破片、ロット番号のない手書きの品質ラベル、および混合されたステンレス製の保管容器は、重要な手がかりとして扱われるべきです。.
フィルター業界における工場監査での警告事項として最も多いのは、証明書の不一致、追跡不可能なステンレス鋼、無制限の下請け、溶接工の資格証明書の欠落、測定器の在庫切れ、一般的な圧力試験記録、 図面の更新漏れ、異なるシーリング材の混用、隠蔽された手直し、不適合記録の欠落、「作業者のミス」を理由とした繰り返しの調査、未承認の代替品、および通常の顧客注文とは個別に製造された試作品などである。.
1つの重大な懸念事項は、それ以外の高い監査スコアを相殺してしまう可能性があります。材料の特定、耐圧性、図面管理、および変更承認は、単なる表面的な評価項目ではなく、根本的な問題なのです。.
フィルターハウジングの故障は、床に液体が現れてから始まるわけではありません。.
問題はもっと早い段階で始まっている。正体不明の鋼板が熱処理工程に投入されたとき、修正された図面が溶接工程に届かなかったとき、資格のない作業員が接合部の修理を行ったとき、任期満了の検査員が耐圧試験を承認したとき、あるいは適切な材料が在庫切れという理由で代替品がシールとして使用されたときなどである。.
そここそが、私たちが注目すべき点です。.
製造発注を行う前に、この工場監査チェックリストを活用してください。書類はご自身で選定してください。任意のシリアル番号を追跡してください。試験の立ち会いを行ってください。見本として用意された洗練された製品ではなく、通常の組立ラインを実際に確認してください。.
そして、メーカーがその証拠の開示を拒否した場合は、その申し出を断ったものとみなしてください。.
ハウジングの図面、作動圧力、温度レベル、流体の化学的性質、カートリッジの構成、要求される製品品質、接続基準、および評価要件をお送りいただければ、実用的な観点から検討された製造提案をご提示いたします。.