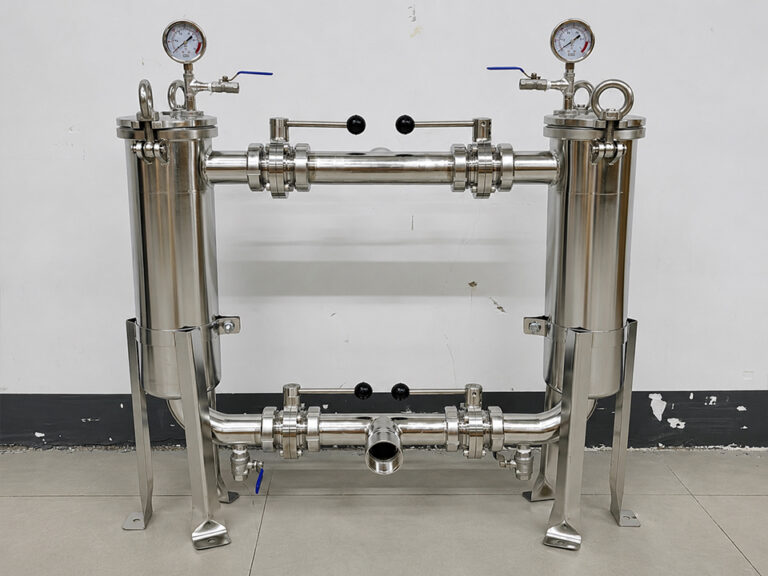
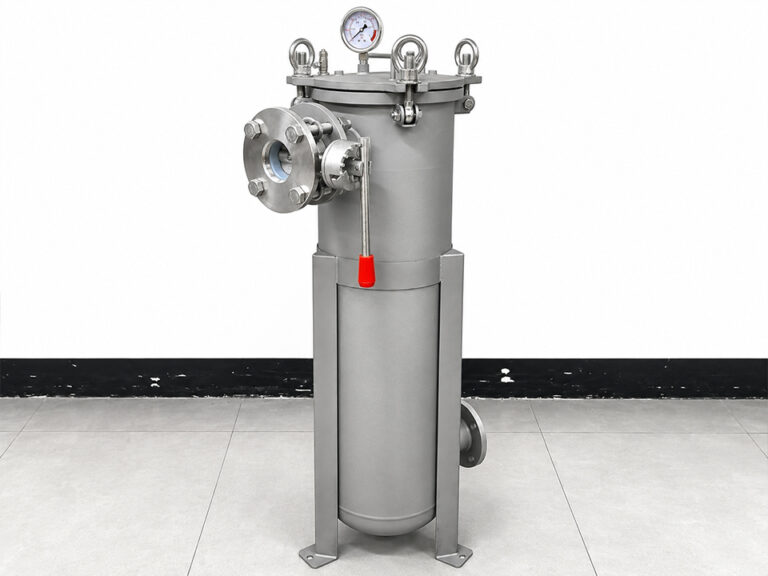
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
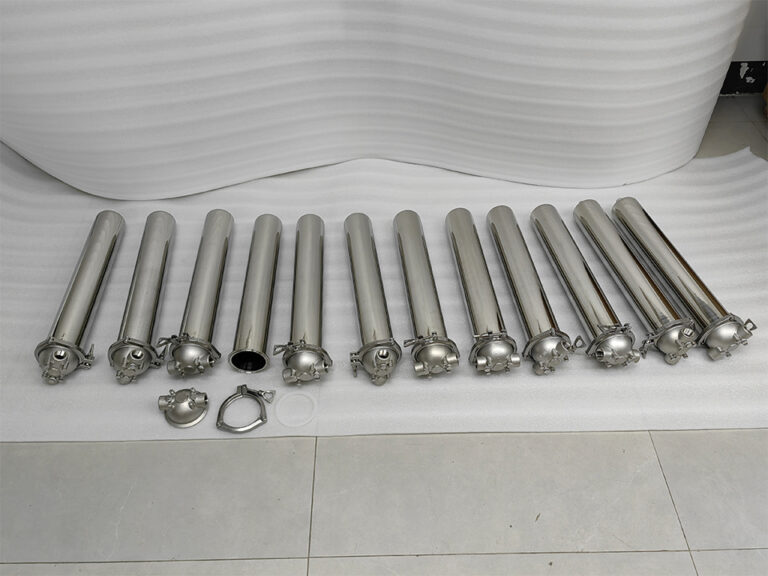
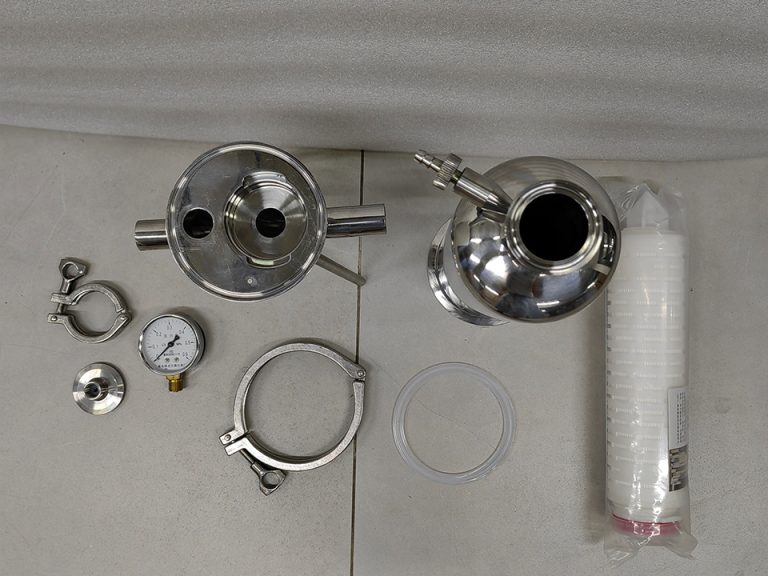
輸入されたフィルターハウジングは、梱包状態では完璧に見えても、試運転の際に不具合が生じることがあります。 その原因はたいてい些細なものです。規格に合わないフランジの穴あけ、カートリッジと合わないシール座、別の鋼材ロットに属する証明書、あるいは誰も求めていない耐圧試験記録などです。ユニットが配管にボルトで固定されてしまえば、これらの問題はすべて、遅延や手直し費用、あるいは漏れの原因となります。 このチェックリストは、海外のサプライヤーからステンレス製またはプラスチック製のフィルターハウジングを受け取る、調達、品質、プラントエンジニアリングの各チームを対象としています。ここでは、何をどの順序で確認すべきか、書類上でのみ判明する欠陥、巻尺でのみ判明する欠陥、そしてロットを受け入れるか、保留にするか、あるいは拒否するかをどのように判断すべきかについて解説しています。
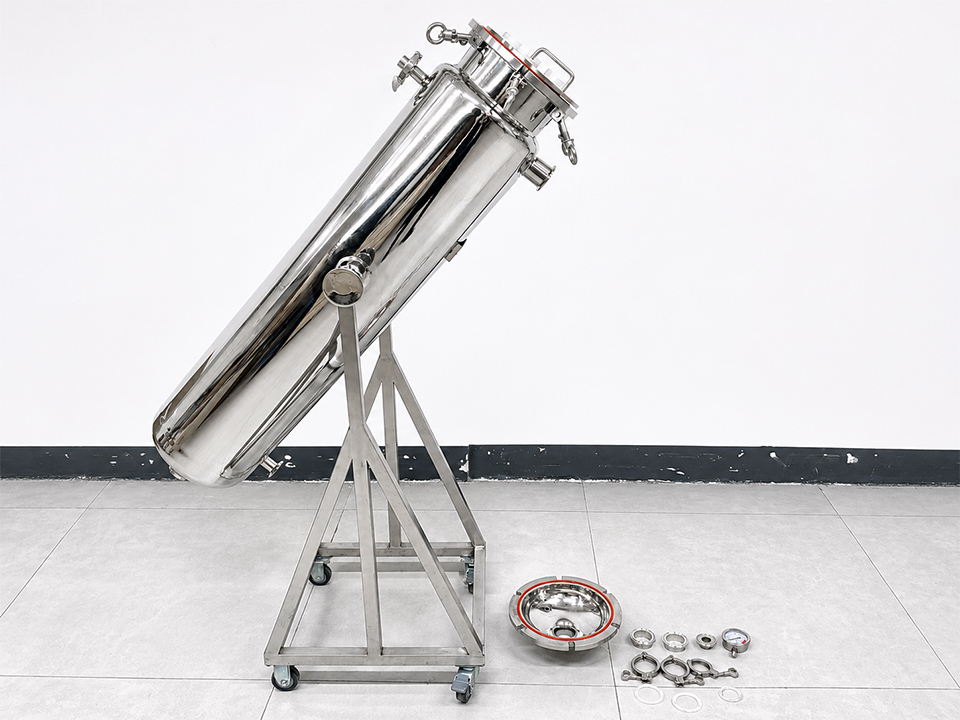
フィルターハウジングの入荷検査は、書類、梱包および輸送中の損傷、発注書との照合、溶接部および表面の状態、寸法およびエレメントとの接合部、圧力および漏れ跡の有無という6つの項目を網羅しています。各項目はそれぞれ異なる種類の欠陥を検出するため、1つでも省略すると見落としが生じます。
以下の順序で検査を行ってください。書類と梱包の確認を最初に行います。これらは、その荷物を正当に受け入れることができるかどうかを判断する基準となるためです。寸法および圧力検査は最後に実施します。これらは最も時間がかかるため、先行する検査段階を通過した製品に対してのみ行うべきだからです。
| 検査層 | 確認すべき事項 | 証拠か、それとも道具か | 一般的に検出される不具合 |
|---|---|---|---|
| 資料 | 証明書、試験記録、適合性文書、マニュアル | 発注書、図面、証明書一式 | 材料のトレーサビリティに誤り、試験記録の欠落、適合マークの誤り |
| 梱包と輸送 | 木箱、フランジの損傷、衝撃または湿気による損傷 | 写真、運送業者の配達受領書 | へこんだ船体、曲がったダビットアーム、損傷したフランジ面、浸水 |
| 識別 | 銘板、型式、定格圧力および定格温度、構成 | 発注明細と銘板の比較 | モデルが間違っている、カートリッジ数が間違っている、閉鎖方式やシール材が間違っている |
| 溶接および表面処理 | 溶接の連続性、スパッタ、熱変色、錆び、内部の異物 | 目視検査、十分な照明、奥行きのある部品の検査にはボアスコープを使用 | 溶接不良、汚染、内部の未仕上げ |
| 寸法とインターフェース | 接続部、フランジ形状、シートプレート、外形寸法 | キャリパー、巻尺、図面、試料 | フランジやねじの不一致により、エレメントが正しく嵌合しない、またはシールされない |
| 圧力および漏れの兆候 | サプライヤーの試験記録;合意に基づく漏洩試験(任意) | 試験証明書、校正済みゲージ | 密閉部の漏れ、ガスケットやポートの問題 |
使用されたステンレス鋼のグレードや、容器が耐圧試験を受けたかどうかなど、目に見えない特性を確認するには、書類が唯一の手段となります。すべての書類は、サプライヤーのカタログではなく、発注書や承認済み図面と照らし合わせて確認してください。
以下の事項について確認し、確認してください:
必要な書類が不足している場合は、誰かが設置を始める前に、そのロットの作業を一時停止してください。住宅が使用開始される前の方が、使用開始後よりもサプライヤーの対応が早くなります。
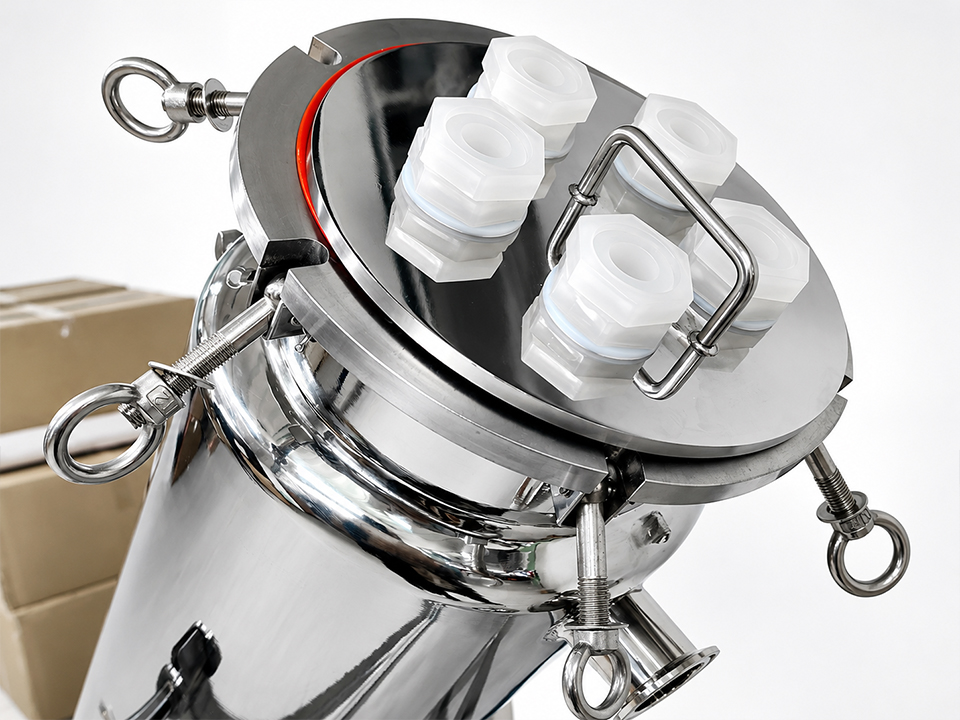
輸送中の損害に関する請求には、通常、期限が設けられています。開梱する前に梱包箱の写真を撮影し、運送業者の配達伝票に目に見える損傷を明記した上で、インコタームズおよび保険約款に記載されている請求期限を確認してください。期限は契約や運送業者によって異なるため、必ず確認してください。
次の点にご注目ください:
ハウジングにはさまざまな構成のものがあるため、識別ミスが起きやすい。各発注書の明細項目について、銘板と実際の製品を照合すること。
製造済みのハウジングの目視検査を行うには、十分な照明、清潔な検査対象物、そして明確な基準が必要です。発注書(PO)に溶接の合格基準や内部仕上げの要件が明記されていない場合は、その旨を検査報告書に記載してください。基準の欠如は、次回の発注までに解消すべき仕様の不備であり、荷受け現場で独自の合格基準を勝手に設定する理由にはなりません。
車外および車内について、以下の点を確認してください:
ボアスコープは、奥行きのあるハウジング本体の点検に役立ちます。
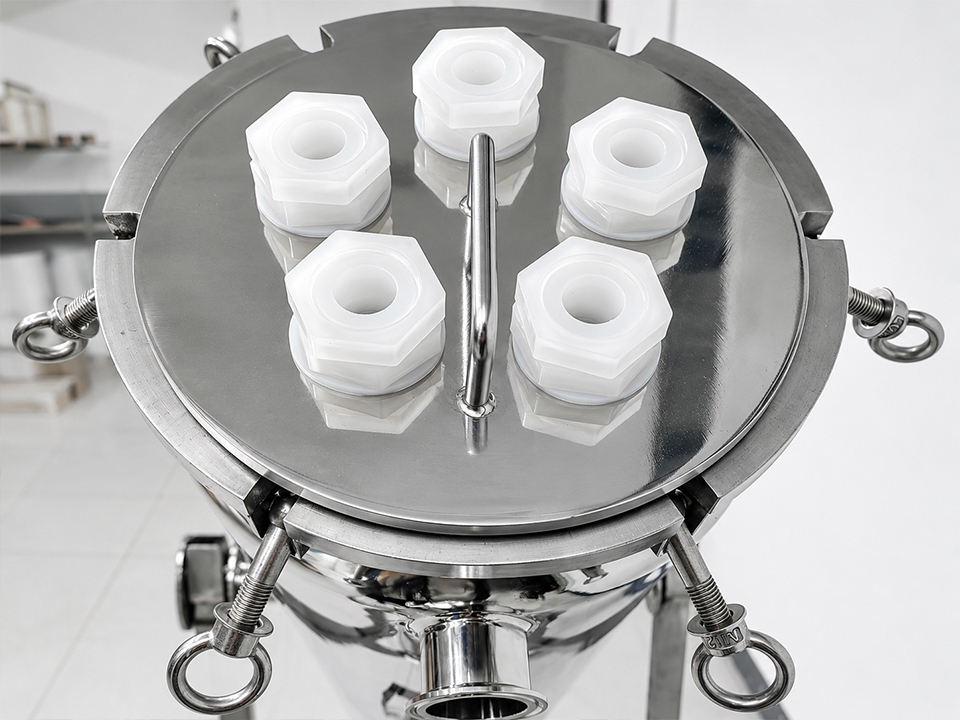
ハウジングは、外観検査や証明書の確認をすべてクリアしていても、そのハウジング用に購入した部品を受け入れない場合があります。承認済みの図面に記載されている公差を参照してください。図面に公差が記載されていない場合は、それをRFQの不備として記録してください。
つながり。 接続方法に応じて、フランジ規格、圧力クラス、ボルトサークル、穴数、あるいはねじ形式、クランプサイズを確認してください。地域によって異なるフランジ規格やねじ形式は、見た目は似ていても互換性がありません。 実在する顧客事例ではなく、一例として次のようなシナリオが挙げられます。発注書(PO)に「2インチの接続部」と記載されているものの、ねじ形状が明記されていない場合、サプライヤーは通常製造している形状の製品を出荷し、配管工が設置作業を開始した時点で初めて不適合が判明します。発注書に1行の規格を明記しておくだけで、このような事態は防げます。
エレメントの取り付けとシール。 ロットを受け入れる前に、サンプル部品をハウジングに組み込んでください。部品が完全に嵌合していること、シールが設計通りに圧縮されていること、無理な力を加えずに固定具が閉じることを確認し、閉じた際に隙間がないことを確認してください。この単一の試験を行うことで、図面だけでは見つけられない座面とプレートの不整合を検出することができます。
ハウジングを特殊なエレメントと組み合わせる場合、エレメントのインターフェースのスタイルが最も重要になります。例えば、 ステンレス鋼焼結粉末フィルターカートリッジ は、ステンレス製のフェルール式端部接続が採用されていると説明されているが、一方、 焼結PTFE多孔質フィルターカートリッジ M20、M30、222、226、フラッシュ、プラテン構成などのインターフェースオプションが記載されています。これらのいずれかに対応するように設計されたハウジングの座面には、他のタイプは装着できません。同様に、 UHMW-PE焼結フィルターカートリッジチューブ 直径10~120 mmの製品を取り揃えており、長さやインターフェースはカスタマイズ可能です。そのため、ハウジングの内部奥行きに対するエレメントの全長は、仮定ではなく、実際に確認する必要があります。交換用またはOEM機器については、 UHMW-PE焼結真空フィーダー用フィルターカートリッジ ねじ込み式または成形式の端部形状を持つものは、受け側のポートやホルダーに対して、同様の嵌合確認を行う必要があります。
入荷検査では通常、耐圧試験を再度実施するのではなく、サプライヤーが提出した耐圧試験の証明書類を確認します。EUの規制対象となる圧力容器については、 PEDでは、静水圧試験圧力を、最大使用荷重の1.25倍と最大許容圧力の1.43倍のいずれか大きい方の値以上と定めている。. これはメーカーによる検証試験であり、現場での推奨手順ではありません。発注書には別の規格や顧客仕様が記載されている可能性がありますので、記録と発注内容とを照らし合わせてご確認ください。
テストレコードについて、以下の点を確認してください:
自社で漏れ検査を行う場合は、まずサプライヤーおよび自社の技術担当者と、圧力、検査媒体、保持時間、合格基準について合意し、校正済みの圧力計を使用し、定格範囲内にとどめるようにしてください。予定外の過圧は、安全上のリスクであり、保証に関する紛争につながる可能性があるため、慎重に対処してください。
一般的に、ハウジングの銘板記載定格がアセンブリの安全な動作限界を決定すると考えられがちです。しかし実際には、定格が最も低い部品がその限界を決定することになり、その部品は多くの場合、シェルではなく、ヒーター素子、シール、あるいは付属品であることが多いのです。
構成要素の材質について考えてみましょう。その 焼結HDPE多孔質フィルターチューブ このページには、供給される範囲において、最高80 °Cまでの耐熱温度および0.5 MPaまでの耐圧性能が記載されています。シェル定格がはるかに高いステンレス鋼製のハウジングを使用しても、これらの限界値は拡大されません。同様に、容器自体に問題がない場合でも、エラストマー製のシートやOリングが、耐熱温度や耐薬品性の制約要因となる可能性があります。
チェックリストに「システム定格」の項目を追加してください。銘板、構成部品、シール、および付属品(計器、バルブ、ベント)の定格値を記載し、その中から最も低い値を基準とします。比較が明確になるよう、その横にプロセス圧力、温度、媒体、洗浄用化学薬品を記入してください。
その逆の仮定、すなわち「完全な証明書一式があれば、実物検査は不要である」という考えも、同様に危険です。証明書には材料や試験の結果が記載されていますが、木箱が落下したかどうか、フランジの穴あけパターンが間違っていたかどうか、あるいは部材が正しく嵌合しているかどうかまでは分かりません。書類による確認と実地検査では、それぞれ異なる不具合を検出できるため、信頼性の高いプロセスでは両方を併用する必要があります。
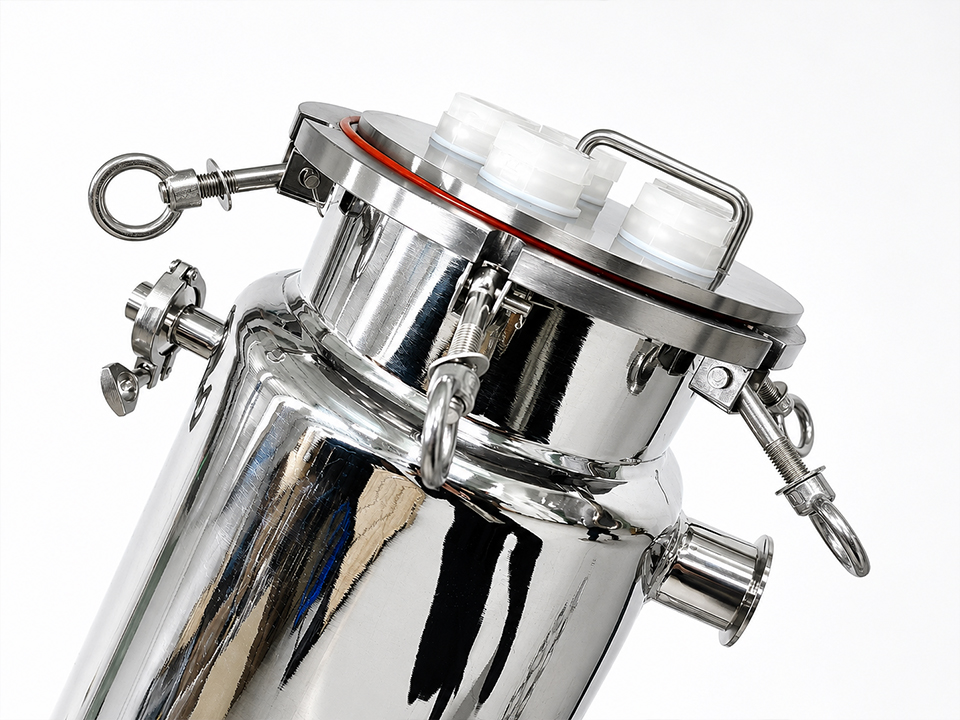
大型のステンレス製容器など、1つの欠陥が大きな損失につながる一方でロット数が少ない、高価値かつ少量生産の筐体については、すべてのユニットを検査してください。小型の筐体や繰り返し生産される筐体の大量ロットについては、固定の割合ではなく、統計的サンプリング計画を採用してください。 ISO 2859-1 は、属性によるロットごとの検査のための AQL 指数に基づく抽出計画を規定している。. AQL値と検査レベルは、規格がそれらを自動的に決定するのではなく、貴社とサプライヤーが契約書上で合意すべき商業的な判断事項です。
検査開始前に欠陥を分類しておき、検査現場で判定基準について議論にならないようにする:
| 欠陥クラス | 例 | 典型的な傾向 |
|---|---|---|
| 重要 | 溶接部の亀裂、閉鎖部の漏れ、不適切な耐圧定格、耐圧試験記録の欠落(耐圧機器において) | サプライヤーからの返答があるまで、そのロット全体を拒否するか保留にする |
| 専攻 | 接続規格が不適切、部品が正しく嵌合しない、シール材が不適切、材料証明書のトレーサビリティが確保されていない | 保留、隔離、およびサプライヤーへの是正措置の要請 |
| マイナー | シール面から離れた場所にある表面の軽い傷、ラベルの位置ずれ、表面の軽い擦り傷 | 記録に残して受け入れるか、譲歩を交渉する |
一部の住宅用プログラムでは、通気口、流量制限ディスク、分配プレートなどの多孔質部品が、個別の品目として含まれている場合もあります。これらは、溶接品質ではなく、孔径、多孔率の一貫性、寸法、および機能が主なリスクとなるため、容器とは異なる検査ロジックが必要となります。
A 多孔質焼結青銅製フィルターディスク, 例えば、この製品は、空気、油、および流量制御用途での使用が指定されており、記載されたろ過範囲は8~150 μm、直径は5~250 mmとなっています。そのため、こうした部品の入荷検査では、発注書(PO)に基づいて、直径、厚さ、および定格ミクロン値に重点が置かれます。A 焼結多孔質プラスチック板 ろ過、通気、および流体の分配用に所定のサイズに裁断された平板であり、平坦度、裁断寸法、および端部の状態が重要となります。機能部品には機能試験が必要です:a 医療用焼結PE製自己密閉式吸引キャニスターフィルター この製品は、乾燥時には空気を透過させ、液体と接触すると気流経路を遮断するように設計されているため、目視検査だけではその性能を確認することはできません。初回出荷前に、試験方法、サンプル数、および記録についてサプライヤーと合意しておいてください。
入荷検査の信頼性は、その根拠となる購入書類の信頼性に左右されます。次回の発注や見積依頼を行う前に、以下の情報を必ず記載してください:
仕様書が完成すると、入荷検査は「問題の発見」ではなく「確認」の作業となります。
当該製品および関連書類を、発注書および承認済み図面と照合してください。最もコストのかかる不具合の多くは、目に見える損傷ではなく、接続規格、シール材、またはエレメントの座面などの仕様不一致に起因しています。
通常はそうではありません。代わりに、該当するシリアル番号に関するサプライヤーの耐圧試験記録を確認してください。独自に漏れ検査を行う場合は、まずサプライヤーおよび自社の技術担当者と、圧力、試験媒体、合格基準について合意し、銘板記載の定格範囲内で行うようにしてください。
3.1証明書は、納入されたロットの試験結果を記載したものであり、製造元の独立した検査担当者によって検証されます。一方、2.2報告書は、必ずしも納入されたロットではなく、一般的な生産からの結果を示すものであるため、トレーサビリティの面では信頼性が低くなります。
いいえ。EUでは、最大許容圧力が0.5 barを超える場合に「圧力機器指令(PED)」が適用されますが、PEDのCEマークが付与されるのは、カテゴリーごとの閾値を超える機器のみです。それより小型の機器については、適切な工学上の慣行に従います。販売先の市場における現地の規制を確認してください。
ロット規模が小さい場合や、各住宅の価値が高い場合は、すべてのユニットを検査してください。反復可能なユニットからなる大規模なロットについては、契約で合意されたAQLおよび検査レベルに基づき、ISO 2859-1などのサンプリング計画を採用してください。
ロットを受け入れる前に、サンプル部品を取り付けてください。部品が完全に嵌合していること、シールが設計通りに圧縮されていること、力を入れずに閉鎖部が閉まること、および長さが内部の深さに合っていることを確認してください。また、部品の仕様書と照らし合わせて、接合部のタイプを確認してください。
損傷箇所を写真に収め、当該商品を隔離し、直ちにサプライヤーおよび運送業者に書面で通知してください。損害賠償請求の権利は、契約内容、インコタームズ、および保険によって異なりますので、期限については推測せずに必ず確認してください。