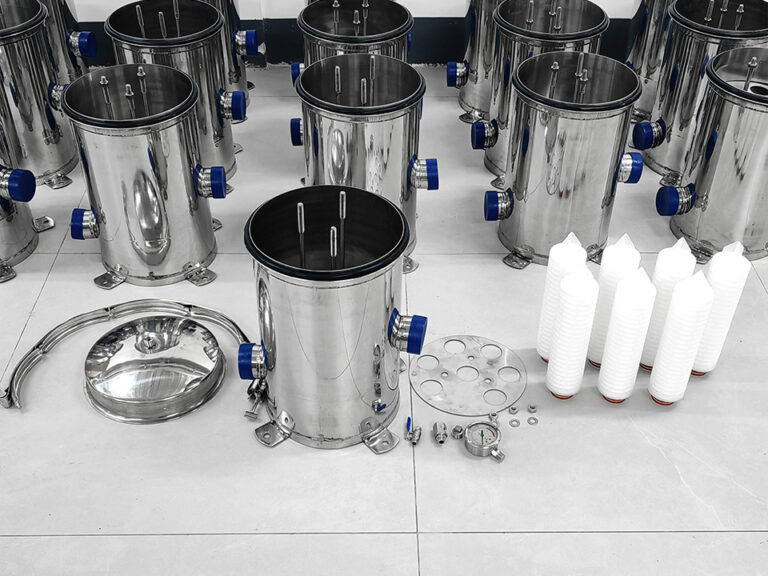
広州立源浄水設備有限公司は2009年に設立された工業用フィルターメーカーで、ステンレスフィルターハウジング、ステンレス無菌水タンク、フィルターエレメント、フィルターバッグ、超高分子材料、焼結フィルター製品を設計、製造している。Lvyuanは、OEM/ODMサポート、ISO9001品質管理、および複数の国の認証のためにバイヤーを選択します。.
広州立源浄水設備有限公司.
2009年開始
高流量のカートリッジフィルターハウジングにおいて、最もコストのかかる故障の一つは、通常、顕著な圧力上昇を伴わずに発生します。ポンプは正常に動作しているように見え、差圧計の表示も妥当に見え、下流側の状況からは、液体が実際にフィルター媒体を迂回してより抵抗の少ない経路を見つけたことが、何の前触れもなく確認されるのです。.
それなら、なぜ最初にカートリッジのせいにするのでしょうか?
私は、「ネガティブフィルター」を根本原因として挙げる見解には同意できません。これは通常、「容器を開けてみたが、目立った異常は一切見当たらず、仕様を変更した上で、漏れの経路がどこにあるかを確認する前に生産を再開した」という状況を簡略化した表現に過ぎないからです。“
そのような行為はカートリッジを無駄にします。さらに悪いことに、プルーフを傷めてしまいます。.
ハウジングバイパス問題は、カートリッジシール、チューブシート、固定システム、流路方向、使用圧力、温度レベル、流体の化学的性質、起動手順、および計装システムを含む、機械的完全性の調査として扱うべきである。フィルター媒体は完全に無傷であっても、Oリングの装着が不適切であるために、監視されていない液体がその周囲を迂回してしまう可能性がある。.

カートリッジバイパスとは、プロセス流体がフィルター媒体を通らずに、その周囲を意図せず迂回して流れる現象のことです。漏れ経路は、一般的に以下の5つの接合部のいずれかで発見されます:
この違いは重要です。なぜなら、高流量のカートリッジは、取り外した際に外見上はきれいに見えても、実際には十分に機能していなかった可能性があるからです。流体がメディアの大部分をまったく通過していなかった場合、不純物の付着量が少ないことはバイパスが発生していた証拠であり、流入した流体が異常にきれいだったという証拠ではないからです。.
ある文献に記載されている高流量プラットフォームでは、長さ20インチ、40インチ、60インチの152.4 mm(6インチ)カートリッジが使用されており、カートリッジ1本あたりの推奨水流量は、それぞれ毎分175ガロン、350ガロン、500ガロンとなっています。 そのハウジング構成は、カートリッジ1本で約500 gpmから、19本で約9,500 gpmまで多岐にわたります。このような流速下では、ごくわずかなシール不良でもその影響は決して小さくありません。.
厳しい現実とは? 発行部数が多いと、平凡な構成が際立ってしまう。.
これが、私が注目している出発点です。.
適切なOリングシール方式では、エレメントを「過度に」チューブシートに押し込むような設置方法は想定されていません。カートリッジは、ねじれ、削れ、巻き込み、またはOリングを押し出すことなく、メーカーが指定した着座深度に達する必要があります。.
Pall社が公表している高流量設置方法によると、カートリッジはチューブシートにしっかりと固定されるまで押し込み、開放端のエンドキャップがチューブシートの表面より下になるようにする必要があります。シールは、容器の蓋による過度な圧縮ではなく、カートリッジのOリングによって形成されます。.
検証済みのカートリッジに挿入深さを印をつけておきます。その後、取り付けられた各部品をその基準値と比較します。.
シンプル。情報開示。.
エラストマーの適合性は、購入時のチェックボックスに過ぎないと見なされがちです。それは不注意なことです。.
EPDM、NBR(ブナ-N)、FKM(バイトン)、シリコーン、およびPTFE被覆シールは、炭化水素、アルコール、酸化剤、酸、アルカリ、高圧蒸気、あるいは温度の繰り返し変化に対して、それぞれ異なる反応を示します。 周囲のH₂Oに耐えるシールであっても、油中で膨潤したり、酸化性化学物質の下で硬化したり、あるいは熱水洗浄を繰り返した後に柔軟性を失ったりする可能性があります。.
以下の点を確認してください:
工場全体に影響が及ぶため、不審なシールは再取り付けしないでください。その判断次第では、10分程度のメンテナンスによる遅れが、生産ロット全体の中止につながる可能性があります。.
公表されている船舶のメンテナンスガイドラインでは、フィルターメディアを交換するたびにガスケットやOリングを点検するよう推奨されていますが、フィルターの取り付けに関するガイドラインでは、シール面の清潔さ、Oリングの損傷の有無、および適切な潤滑に注意を払うよう求めています。.
潤滑剤を多めに使うからといって、良い結果になるとは限りません。.
そのカートリッジ、エラストマー、プロセス化学、および衛生上の要件に適合することが承認された流体または潤滑剤のみを使用してください。グリースが過剰になると、粒子が付着したり、フィルター表面を汚染したり、濡れ性を妨げたり、局所的な疎水性領域が生じたりする恐れがあります。.
例えば、ポール社の食品・飲料分野におけるアドバイスでは、揮発性の液体が加熱中にシール間の局所的な圧力上昇を引き起こす可能性があり、高温下ではシリコーングリースがOリングの膨潤を招く恐れがあると警告しています。 これらの指示は用途ごとに異なりますが、そこから得られる技術的な教訓は基本的なものです。すなわち、潤滑剤は固定システムの一部であり、その有効性を検証する必要があり、その場しのぎで用いてはならないということです。.
固定具の設置は、単なる装飾用のものではありません。.
その役割は、特に逆流時にカートリッジが浮き上がったり、位置がずれたりすることを防ぐことです。ポンプの急停止、下流側の圧力上昇、不適切な遮断順序、逆止弁の故障、あるいは過激な逆洗が行われると、この部品がシール用穴から飛び出してしまう可能性があります。.
Pall社は、特に、逆流時のカートリッジの脱落を防ぐための対策として、ホールドダウンプレートを重視しています。.
すべての固定ピン、ラグ、バネ、ねじ付きポスト、プレート、ボルトを点検してください。歪んだ痕跡がないか確認してください。プレートの片側が磨耗しているのに、もう片側が未磨耗のままである場合は、圧縮荷重が不均一だった可能性があります。.
一部の高流量カートリッジは、内側から外側への循環パターンを採用しています。一方、外側から内側への循環を採用しているものもあります。配置を逆にして設置したり、不適切に設定されたシャットオフマニホールドを使用して運転したりすると、不純物の捕捉性能が低下したり、支持媒体が歪んだり、カートリッジが本来のシール位置からずれてしまったりする恐れがあります。.
古いパイプラインのタグを当てにしないでください。.
稼働中のポンプから実際の経路を追跡してください。遮断弁の位置を実際に確認してください。ハウジングの展開矢印、手順および計装レイアウト、カートリッジの構造、ならびにOEMのガイドラインを照合してください。.
そして、不安を募らせる疑問を投げかけてみよう。シャットダウン中にシステムの循環が逆方向に進む可能性はあるのだろうか?
新品のOリングでは、負のボアに対して密閉することはできません。.
ロックアウト、排水、浄化を行い、応力が生じていないことを確認した後、直線状のライトと清潔な指先を用いてチューブシートを点検してください。確認事項:
再現性のある検査を行うためには、作業者の目視による判断ではなく、調整済みのボアスケール、表面比較計、または認定済みの合否プラグを使用してください。.
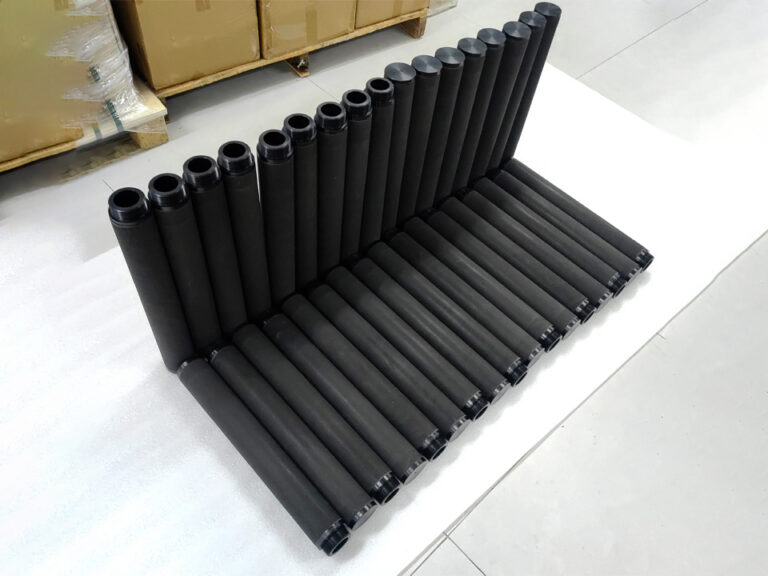
破壊作業、洗浄が必要な作業、あるいは高温環境での作業においては、リサイクル可能な 5層焼結ステンレス鋼フィルターチューブ この手順により表面の浄化と再生が可能となる場合は、検討する価値があるかもしれない。もちろん、故障した装置を修復できるわけではないが、機械的に堅牢な部品を使用することで、媒体の崩壊要因を減らし、故障原因の特定を容易にすることができる。.
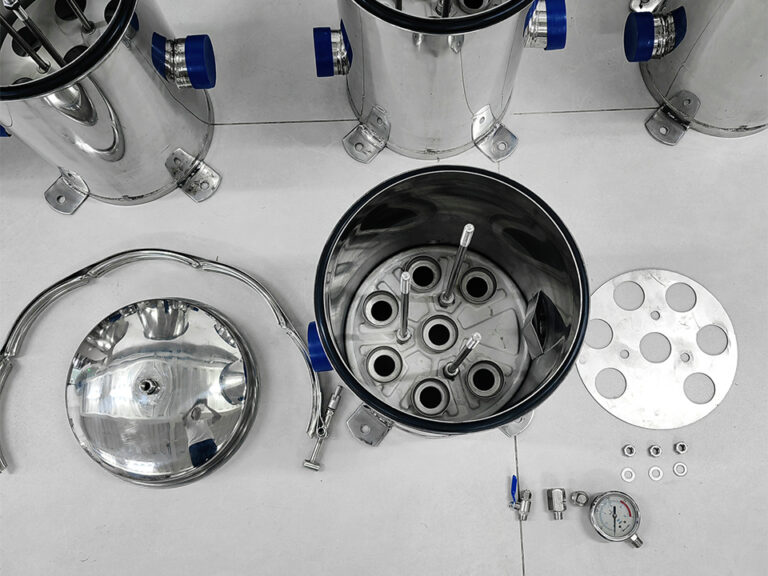
マルチカートリッジハウジングには、カートリッジシールのみの場合よりも多くの潜在的なバイパス経路が含まれています。.
設計に応じて、このシステムは、着脱可能なチューブシート、カートリッジプレート、スペーサープレート、施設用支柱、アダプター、スプリングプレート、内部Oリング、カバーガスケット、またはバスケット変換アセンブリなどで構成される場合があります。液体は汚れた側からきれいな側へと直接流れる一方で、ガスケットはプレートの下に隠れたままの状態を保つことができます。.
所定の手順に従ってセットアップを行い、各層ごとに写真を撮影し、配置の様子をビデオに録画してください。.
記憶だけに頼ってはいけません。.
公表されたモジュラー式容器の取扱説明書では、浄化用インターフェースでの不適切な取り付けにより流体のバイパスが発生する恐れがあるとして注意を促しており、内部のOリングおよびガスケット溝の点検を求めています。.
場合によっては、その船舶に過失がないこともあります。.
バイパス弁が部分的に開いている、弁座から水漏れがある、配管の接続ミス、逆止弁の故障、下流側のエレメントの破損、あるいは再循環ループなどが、フィルターのバイパス現象と似た兆候を引き起こす可能性があります。そのため、点検を行う際には、フィルターを分解する前にシステムの境界を明確に特定する必要があります。.
バルブ隔離試験を実施する。個別の区間で圧力を保持する。分岐が多数合流した地点から20メートル離れた場所ではなく、対象箇所の直上流および直下流でサンプルを採取する。.
最も速いサンプルコースは、たいてい最も明快な物語を物語っている。.

差圧(ΔP)とは、入口の応力から出口の応力を差し引いた値である:
ΔP = P₁ − P₂
ΔPの上昇は通常、汚染物質の蓄積、流体の粘度、温度の低下、流量の増加、媒体の締固め、または閉塞によって引き起こされる抵抗の増加を示唆しています。しかし、ΔPが低い、あるいは安定しているからといって、フィルターが正常に機能しているとは限りません。.
バイパス開口部を設けることで、抵抗を低減できる。.
つまり、最も危険な組み合わせは次の通りである可能性がある:
ある大流量の設備仕様では、チューブシートにかかる最適差圧を75 psid(5.17 bar)と定めています。これは当該プラットフォームにおける機器の制限値であり、全設備の交換を推奨する基準値ではありません。 同資料には、材質に応じて、60 °Cにおける容器の耐圧値が216~275 psigと記載されています。使用圧力と差圧は互換性がありません。.
尺度を解釈する前に、4つの項目について妥当性を確認します:
その後、観測されたΔPの値を、同じ流量、温度、粘度、およびカートリッジグレードにおける当初の基準値と必ず比較検討する。.
基準がない? それなら今すぐ作ろう。.
シャットダウンを行う前に、以下の内容を記録してください:
証拠が保全されるまでは、警報システムをリセットしたり、計測器を交換したりしないでください。.
承認された処置に従って、評価結果を照合するか、あるいは区別してください。絶対に「なし」と判定してください。校正済みの基準値と照合してください。.
インパルスラインが詰まっていると、一見確実に見える分析結果に誤りが生じる可能性があります。それぞれ独立した校正誤差を持つ2つの計器は、説得力はあるものの誤った差圧値を示すことがあります。.
電子式送信機についても、同様の不確かさを考慮する必要があります。スケーリング、機器の設計、減衰、および制御システムのタグマッピングを検証してください。.
主張されているろ過効率に最適な下流側検査を実施する:
この手法は、要素の種類に合わせて選択する必要があります。深度フィルター、膜カートリッジ、焼結金属チューブ、および吸着カートリッジには、これらすべてに共通する単一の総合健全性試験は存在しません。.
Pall社のアプリケーションガイダンスでは、安定性試験を活用して、膜の状態、アセンブリの漏れ、およびカートリッジの正しい取り付けを確認しています。また、自動試験を行うことで、作業者によるばらつきを低減し、試験記録を確実に保存できることも指摘されています。.
入口と出口を閉じてください。エネルギー源の供給を停止してください。ポンプと自動弁をロックアウトしてください。容器内の液体を排出してください。安全な場所へ排気してください。.
次に、ゲージ上の圧力および指定されたブリードポイントを通じた圧力がゼロであることを確認してください。.
大流量カートリッジフィルターハウジングは、貯蔵ドラムではなく圧力容器です。容器の開放に関する指示では、開放前に圧力計の表示が0 psiであることを確認するよう求められており、残留応力により重傷や死亡事故につながる恐れがあることが明記されています。.
何かを処分する前に:
それ以外は汚れているカートリッジに、きっちりとした縦の赤い筋が見られる場合は、チャネリングの可能性がある。多数の詰まった部品の中に、一か所だけきれいな部分がある場合は、シールが外れていることを示しているかもしれない。.
カートリッジを1つずつ取り出し、それぞれに配置番号を割り当ててください。カートリッジ同士を積み重ねないでください。.
記録:
ある側のすべてのOリングが、まったく同じクロック位置で損傷している場合は、カートリッジ全体を原因と決めつける前に、チューブシートを点検してください。.
認められた手法を用いて、シール穴をきれいに整えてください。測定を行う前に、証拠を研磨して消してはいけません。.
チューブシート、固定プレート、内側ガスケット、スペーサープレート、サステイン、および溶接部を検査する。ステンレス鋼の亀裂が疑われる場合は、染色浸透探傷検査が適切である可能性があるが、その場合は承認された検査手順に従って実施すべきである。.
重質固形物の充填が重複して行われているために、真のシールバイパスではなく定期的なカートリッジの交換が必要になっている場合は、上流側の SS304またはSS316L製単体バッグフィルターの設置場所 高流量カートリッジ段階に入る前に、この方法を用いれば、確かに、かさばる不純物をはるかに経済的に除去できるだろう。.
それは手技の再設計であり、バイパス手術の修復ではありません。この区別は重要です。.
カートリッジおよびシール部品の正確な品番を確認してください。固定部品を清掃してください。指定の潤滑剤を適量使用してください。部品を規定の深さまで取り付けてください。.
メーカーの指定するシリーズおよびトルク要件に従って、固定部を確実に固定してください。容器の蓋とガスケットは、その取扱説明に従って再取り付けしてください。.
アシストスクリーン、ディフューザー、ガード層、またはリサイクル可能な前ろ過面を伴うカスタマイズされた義務については、 特注のステンレス製焼結フィルターディスク うまくいくかもしれませんが、文書化されていない内部バイパスルートが生じないよう、設計する必要があります。.
不動産を段階的に埋めていきます。.
空気が混入しない安定した液流が出るまで、通気口を開けてください。予期せぬ加圧により、シールやショックカートリッジの位置がずれたり、誤った応力状態が生じたりする可能性があります。また、混入した空気は圧縮されてエネルギーを蓄積し、正確な検査を困難にします。.
カートリッジハウジングの取り付けにあたっては、起動中は通気口から閉じ込められた空気を排出するとともに、固定面の清浄さを維持する必要があります。.
ベースラインで使用したのと同じ流量、温度、液体の条件に戻ります。.
次に、以下の内容を文書化してください:
有効な再認定は証拠にはなりません。試験に合格したことを証明する書類こそが証拠です。.

| 観察された兆候 | おそらくバイパス経路 | 最速の微分判定テスト | 修復活動 |
|---|---|---|---|
| ΔPが小さいが、下流側の品質が低い | シールコースまたは外部バイパスバルブを開く | バイパス配管を分離し、不動産の誠実性調査を実施する | バルブの漏れを修理するか、カートリッジを再装着してください |
| あるカートリッジは他のものよりもきれいである | Oリングが外れている、または欠落している | シートの奥行きを比較し、チューブシートの穴を点検してください | シールを交換し、破損した取り付け部を修理する |
| ポンプ停止後、ΔPが大きく変動する | 逆方向の循環またはカートリッジの動き | 逆止弁の手順を評価し、固定位置の目印を点検する | 逆止弁の修理および保護用固定具 |
| 同じ位置でOリングが繰り返し切断される | バリ、鋭い面取り、または損傷した内径 | リスクのない隔離措置後のボアスコープ検査および触診による評価 | 該当する要素のバリ取りを行うか、交換する |
| 温かくなると、ちょうどその時に漏れが生じる | 熱膨張またはエラストマーの非適合性 | 温度を制御した定圧保持試験 | シール材の調整、または温度制限の変更 |
| 化学洗浄後に漏れが確認された | 膨張、硬化、または損傷を受けたエラストマー | 未使用のシールと、サイズや硬さを比較してください | 化学的適合性の検証 |
| ΔPは正常だが、フラグメントが上昇している | 部分的なバイパスまたはメディアの安定性が失われた状態 | 断片的な障害か、それとも正当な誠実さの試練か | シール不良によるメディアの分離 |
| どのカートリッジも、不純物の混入はほとんど見られない | システム全体のバイパスまたは誤った流路 | シャットオフラインを追跡し、ハウジングの出口で直接サンプルを採取する | 適切な配管、遮断弁、または内部プレートの設置 |
2024年4月、米国環境保護庁(EPA)は、PFOAについて4.0 parts per trillion、PFOSについて4.0 pptという法的拘束力のある飲料水基準値を設定するとともに、PFHxS、PFNA、およびHFPO-DAについても追加の規制を設けた。 公共水道システムに対しては、基準値超過に対する処理対策を講じるため、2029年4月までの猶予期間が設けられた。.
従来の高ろ過率の粒子カートリッジでは、液化したPFASを即座に除去することはできません。しかし、予備ろ過をバイパスすると、過剰な固形物が下流の粒状活性炭、陰イオン交換、ナノろ過、あるいは逆浸透システムに直接流入することになり、稼働時間が短縮されたり、処理ラインが中断されたりする恐れがあります。.
4 pptという値において、「目視では問題なさそうだった」というのは、正当化できる管理手法とは言えない。.
2024年6月の助言書において、FDAは、HEPAフィルターの表面とハウジングの間に取り付けられたフラグメントボードに加え、フィルターフレームの錆やその他のクリーンルーム上の欠陥について言及した。 これは、流体高流量カートリッジシステムとは対照的に空気ろ過に関するものでしたが、根本的な問題点は同じです。すなわち、ハウジングとの接合部が不適切に構築または維持されている場合、ろ材の性能評価はほとんど意味をなさないということです。.
市場は、高効率なメディアの購入には積極的です。しかし、その周囲を確保しなければならない領域の測定については、それほど熱心ではありません。.
それは逆です。.
その後、FDAからの警告書には、2024年に発生した滅菌フィルターの完全性試験に関する2件の事案が記載されていた。1件目の事案では、4回の試験のうち3回が不合格、1回が最終的に合格となった。もう1件の事案では、9回の試験のうち5回が不合格、3回が中断、1回が最終的に合格となった。報告されたのは合格結果のみであった。.
これは単なる医薬品データの完全性に関する教訓ではありません。これは維持管理に関する教訓なのです。.
動作しなくなった、中断された、重複した、および不動産テストに合格したすべてのケースは、この文書に記載する必要があります。以前の失敗の原因を説明せずに、システムが合格するまで再テストを繰り返しても、その不具合が解消されたことを検証することにはなりません。それは、望ましい結果が出た時点で調査が打ち切られたことを検証するに過ぎないのです。.
修理は、実証済みの故障メカニズムに合わせて行うべきである。.
取り付けミスについては、損傷したシールを交換し、各カートリッジを所定の嵌合深度まで再取り付けしてください。化学的不適合については、液体の成分、温度、洗浄薬品、起動条件、および規制要件を確認した上で、エラストマーを交換してください。.
損傷したチューブシートの穴については、許容される機械加工、スリーブ挿入、溶接、または部品の交換が可能かどうかを判断してください。ハウジングメーカーがその改造を設計上認めている場合を除き、より厚いOリングを使用して補修してはなりません。.
逆流が発生した場合は、チェックシャットオフの修理、シャットオフ順序の変更、ポンプの切り替え速度の低減、または制御された背圧の追加を行ってください。その後、カートリッジの支持部および固定部の設定に損傷がないか確認してください。.
バイパス処理ではなく、繰り返し目詰まりを防ぐためには、前処理を強化してください。洗浄可能 ミクロン単位の目開きを持つ多孔質PE焼結フィルターチューブ ポリマーとの適合性や温度範囲の制限が許容される場合、特定の低圧の化学薬品、水、またはガスの用途に適している可能性があります。.
とはいえ、緊急停止中に計算を行わずに手順を変更してはなりません。一時的なフィルタリングの調整は、結果として元に戻せない、文書化されていない設定となってしまいがちです。.
私の回避要件は率直です。シールの完全性が確認されるまでは、カートリッジ交換は完了したとは見なされません。.
妥当な保守プログラムには、以下の要素が含まれている必要があります:
また、手順、工具、アクセス、研修、照明、シール配置、および確認方法がすべて十分でなかった限り、「運転者のミス」という表現は使うべきではない。.
オペレーターによるミスの多くは、システム設計上の欠陥に起因するものである。.

カートリッジ式不動産の逆流とは、処理液がフィルター媒体を通過せずにその周囲を迂回して流れる予期せぬ現象であり、一般的には、Oリングの損傷や不適合、カートリッジが完全に嵌合していない、固定部材が引っかかっている、チューブシートが損傷している、あるいは逆流によってカートリッジの位置がずれていることが原因である。.
外部バイパス遮断弁、水漏れする遮断弁シート、配管の誤り、および内側プレートガスケットは、下流側でまったく同じ兆候を引き起こす可能性があります。安易にカートリッジを交換するのではなく、流路全体を点検してください。.
通常の差圧だけでは、フィルターの機能性が確認できない。バイパス経路によって抵抗が低下し、ろ過されていない流体が出口に到達する可能性があるためである。したがって、数値上は問題ないように見えても、異物、濁度、微生物、あるいは下流でのファウリングの状況から、フィルターが仕様通りに汚染物質を分離できなくなっている可能性がある。.
ΔPの比較は、流量、粘度、温度が一致している場合のみ行ってください。下流側での最高品質試験、または認定されたカートリッジ安定性試験法を用いて、性能を確認してください。.
高流量カートリッジハウジングのバイパスに対処するには、容器を分解して減圧し、流れの方向を確認し、固定具を取り外し、すべてのカートリッジシールおよびチューブシートの接合部を点検し、不適切または破損したエラストマーを交換し、各エレメントを規定の嵌合深さまで再取り付けし、記録された漏れ試験または安定性試験により固定状態を確認する必要があります。.
代替カートリッジの方がはるかにぴったりと収まるという理由だけで、システムを本番環境に完全に戻さないでください。クリーンサイドの結果を示してください。.
カートリッジフィルターのバイパスを回避するためのベストプラクティスとしては、規定通りの設置、エラストマーとの適合性の確認、清潔で損傷のない固定面、測定された起動流量、緩やかな通気口、正常に機能する入口・出口圧力測定装置、逆流防止対策、計画的なシール交換、およびカートリッジのロット番号と作業担当者に紐づけられた、追跡可能なメンテナンス後の完全性検査が挙げられます。.
最初の正常なΔP測定値を、動作の基準値として保持してください。整合性テストが失敗または中断した場合は、最終的な合格結果のみを保存するのではなく、そのすべての経過をテープに記録してください。.
高流量型カートリッジフィルターは、チューブシートの穴に傷がついたり、楕円形に変形したり、摩耗したり、寸法公差から外れたりした場合は、修理または交換する必要があります。 閉鎖金具や固定金具が圧縮状態を維持できなくなった場合、適切なカートリッジの取り付けを行ってもシール不良が繰り返し発生する場合、または容器の耐性が運転時の応力、温度、化学的条件に適合しなくなった場合。.
補修作業の技術は、容器の耐圧等級および材料の認定基準を維持しなければならない。承認されていない研削、溶接、スリーブ取り付け、またはシール交換は、当初のバイパスよりも深刻な機械的および適合性の問題を引き起こす可能性がある。.
次に下流工程の品質が基準に達しなかったときは、安易な指摘に屈しないようにしよう。.
運転データを記録する。決定事項に異議を唱える。バルブの動作を確認する。設定ごとにカートリッジの配置を点検する。固定面の面積を測定する。すべての完全性試験の結果を保存する。.
その後、認識されたデバイスを修正してください。.
固体物質の堆積、劣化、あるいは腐食性の強い洗浄薬品によって、現行のシステムがその用途に対して構造的に不適切であることが判明した場合は、次回の予期せぬ稼働停止が発生する前に、洗浄可能なステンレス製エレメント、多段式バッグプレフィルター、あるいは再設計された設置構成を、現在のカートリッジ配置と比較検討してください。.